








Nella lavorazione dei componenti metallici per occhiali, la formatura a pressione idraulica provoca una deformazione plastica del materiale, con conseguente possibile variazione della durezza. Questo articolo prende come esempio un prodotto in alpacca e confronta i valori di durezza registrati prima della prima pressatura idraulica, dopo la prima pressatura e dopo una seconda pressatura con sbavatura. La forza di prova utilizzata in questo test è di 500 gf; dopo 5 misurazioni viene calcolata la media; il tipo di strumento, la posizione dei punti di misura in ciascuna fase e le letture originali devono ancora essere verificati.
Prima della prima pressatura idraulica, la durezza media misurata su un materiale in alpacca cilindrico trafilato è risultata HV141.39 (Figura 1). Questo valore rientra nell'intervallo semiduro 1/2H (HV130~160) adottato nel testo. La Figura 1 mostra solo l'aspetto del materiale; i valori di durezza prima della trafilatura non sono inclusi in questa registrazione; anche il suddetto intervallo deve essere confermato in base alla specifica qualità del materiale e allo standard di prodotto.

Figura 1 Aspetto del materiale in alpacca cilindrico
Dopo la prima pressatura idraulica, la durezza media del pezzo lavorato è risultata HV215.56, con un aumento di 74,17 HV rispetto a prima della pressatura. L'aumento di durezza di questo pezzo è coerente con il fenomeno dell'incrudimento a freddo. L'aspetto del pezzo dopo la prima pressatura idraulica è mostrato nella Figura 2.
Dopo la seconda pressatura con sbavatura, la durezza media è risultata HV215.07, con una diminuzione di 0,49 HV rispetto a dopo la prima pressatura idraulica. Le medie dopo le due lavorazioni rientrano nell'intervallo 190~220 HV adottato nel testo; la corrispondenza di tale intervallo con il grado SH deve essere confermata in base allo standard del materiale. Poiché mancano le letture dei singoli punti di misura e le informazioni sulla variabilità delle misurazioni, non è possibile giudicare l'entità dell'effetto della seconda lavorazione sulla durezza basandosi solo sulla differenza di 0,49 HV. L'aspetto del pezzo dopo la seconda lavorazione è mostrato nella Figura 3.
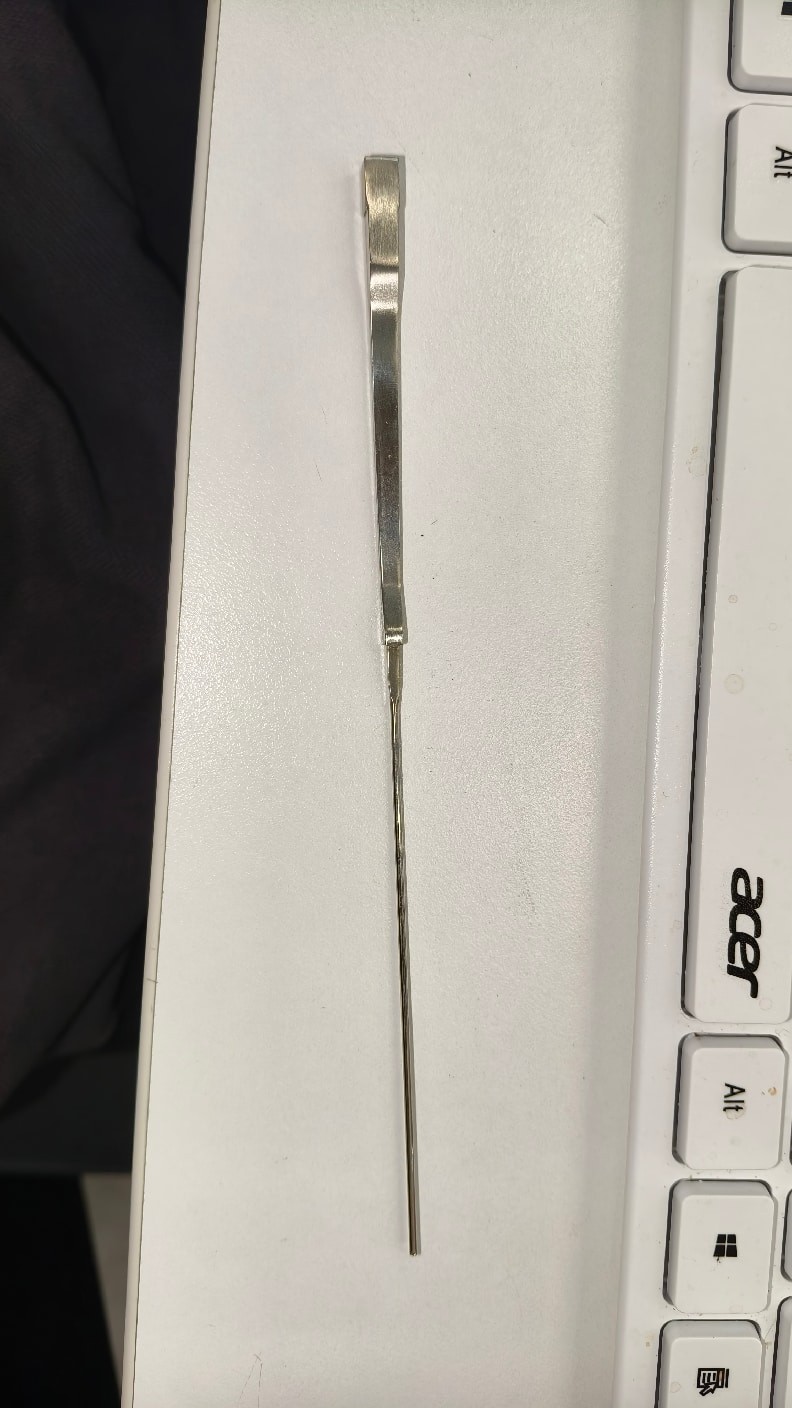
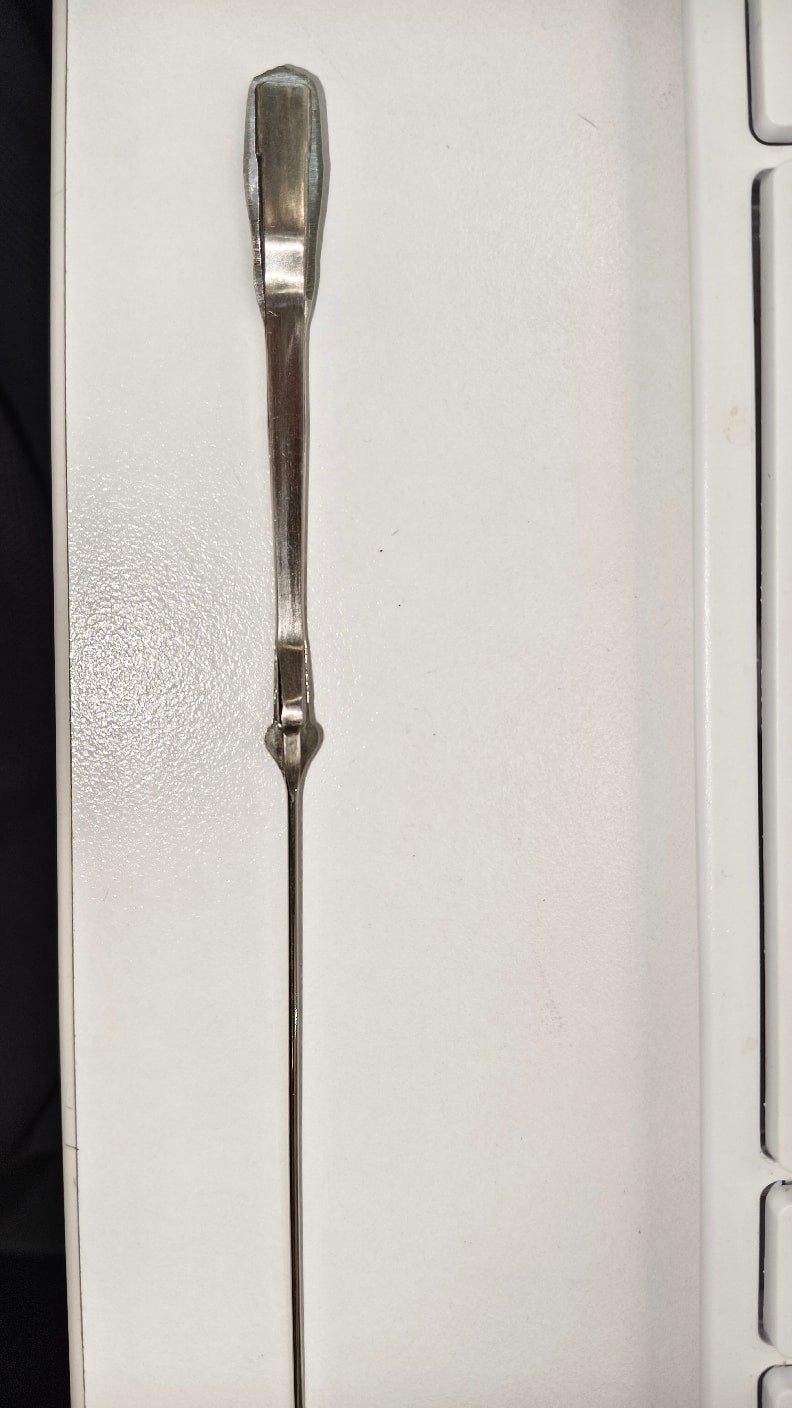
Figura 2 (a sinistra) Pezzo dopo la prima pressatura idraulica Figura 3 (a destra) Aspetto del pezzo dopo la seconda lavorazione
La durezza di questo pezzo dopo la prima pressatura idraulica è superiore a quella prima della pressatura, mentre la media dopo la seconda sbavatura è vicina al valore dopo la prima pressatura. Poiché non sono elencati la deformazione effettiva e i dati dei punti di misura, da questa registrazione non è possibile dedurre una relazione generale tra deformazione e variazione di durezza. Per quanto riguarda la prova di durezza micro Vickers, si può fare riferimento all'articolo 004 "Applicazione della prova di durezza micro Vickers nella produzione di occhiali"; il metodo di prova effettivamente utilizzato in questo articolo deve comunque essere confermato dai registri dello strumento. Per ulteriori dettagli o per integrare dati sul campo, non esitate a contattarci. Grazie per la lettura.