








La fusione a cera persa è adatta alla lavorazione di parti metalliche dalla forma complessa, ricche di dettagli, oppure con funzione sia decorativa che strutturale. In produzione, si realizza dapprima un modello in cera identico per forma al componente desiderato, poi i modelli in cera vengono assemblati in un albero di cera e si cola la barbottina di gesso per formare lo stampo. Dopo la cottura e la dewaxing, all'interno dello stampo rimane la cavità, nella quale si versa poi il metallo fuso; dopo il raffreddamento si ottiene il grezzo di fusione.
Nella produzione reale, la qualità finale non dipende soltanto dalla colata. I dati preliminari, lo stampo in gomma, i parametri di iniezione della cera e ogni controllo influenzano la stabilità del lotto. Di seguito, con riferimento alle operazioni di officina, viene descritto il processo completo dalla realizzazione del "seme" al controllo del prodotto finito.
Processo produttivo
Il processo completo comprende la realizzazione del "seme" e il confronto dei dati, la realizzazione dello stampo in gomma, la validazione dello stampo, l'iniezione della cera, la rifinitura e il controllo dei modelli in cera, l'assemblaggio dell'albero di cera, la realizzazione dello stampo in gesso, la cottura e la dewaxing, la fusione e la colata, la pulizia e lo smontaggio, il taglio dei canali di colata, la lucidatura a tamburo, nonché il controllo del prodotto finito e il campionamento.
Realizzazione del "seme" e confronto dei dati
Dopo aver ricevuto i disegni e i campioni del cliente, si realizza dapprima il "seme" da utilizzare per la successiva apertura dello stampo, ovvero il modello master. Durante la realizzazione, le dimensioni chiave devono essere confrontate voce per voce con i disegni del cliente e i campioni, e verificate dal centro di collaudo. Una volta che i dati di origine presentano una deviazione, l'errore si trasmette allo stampo, ai modelli in cera e alle fusioni in serie, e più si va avanti più aumenta il costo della rilavorazione.
Realizzazione dello stampo in gomma
Dopo la conferma del "seme", questo viene affidato al personale addetto all'apertura dello stampo per la realizzazione dello stampo in gomma. La qualità dell'apertura è strettamente legata all'esperienza dell'operatore: la posizione della linea di divisione, i tagli e il metodo di estrazione influenzano l'integrità dei modelli in cera e le operazioni successive. L'officina può organizzare il personale addetto all'apertura in base ai volumi di produzione e alla programmazione, evitando che le fasi critiche dipendano eccessivamente da un'unica persona.

Figura 1 Immagine delle operazioni di divisione ed estrazione dello stampo in gomma
Validazione dello stampo
Una volta completato lo stampo, non lo si può utilizzare direttamente per la produzione in serie. Gli operatori realizzano dapprima un piccolo quantitativo di modelli in cera con il nuovo stampo, poi ne misurano le dimensioni chiave e le confrontano con i disegni e il "seme". Solo se i risultati della prova soddisfano i requisiti lo stampo entra in uso in serie. Per stabilire se lo stampo è idoneo, in definitiva, si fa riferimento ai dati della prova.
Iniezione della cera
Prima dell'iniezione della cera è necessario regolare i parametri dell'apparecchiatura in base alla struttura del prodotto. I tempi di iniezione, la pressione e i tempi di raffreddamento richiesti dai diversi prodotti non sono uguali e devono basarsi sui risultati della prova. Per ridurre l'adesione dei modelli in cera allo stampo dopo il raffreddamento, gli operatori applicano una leggera spolverata di cera in polvere sullo stampo secondo il processo in uso. I modelli in cera estratti vengono disposti ordinatamente sui vassoi e passano alla fase successiva.
Rifinitura e controllo dei modelli in cera
Dopo l'estrazione dei modelli in cera, il personale addetto al controllo verifica mancanze di materiale, deformazioni, bave e difetti superficiali. Quelli riparabili vengono trattati sul posto, quelli non riparabili vengono registrati separatamente e avviati alla rilavorazione. Allo stesso tempo si rimuove la cera in polvere residua sulla superficie dei modelli, per evitare che influenzi la successiva formatura.
Assemblaggio dell'albero di cera
I modelli in cera che hanno superato il controllo vengono fissati secondo le esigenze su un'asta di cera, formando l'albero di cera. La disposizione deve facilitare sia la colata e il successivo smontaggio, sia il conteggio dei pezzi. Per i modelli in cera disposti in modo più fitto, soggetti ad adsorbimento elettrostatico, l'officina aumenta opportunamente l'umidità ambientale, riducendo l'adesione e le difficoltà di presa e posizionamento.
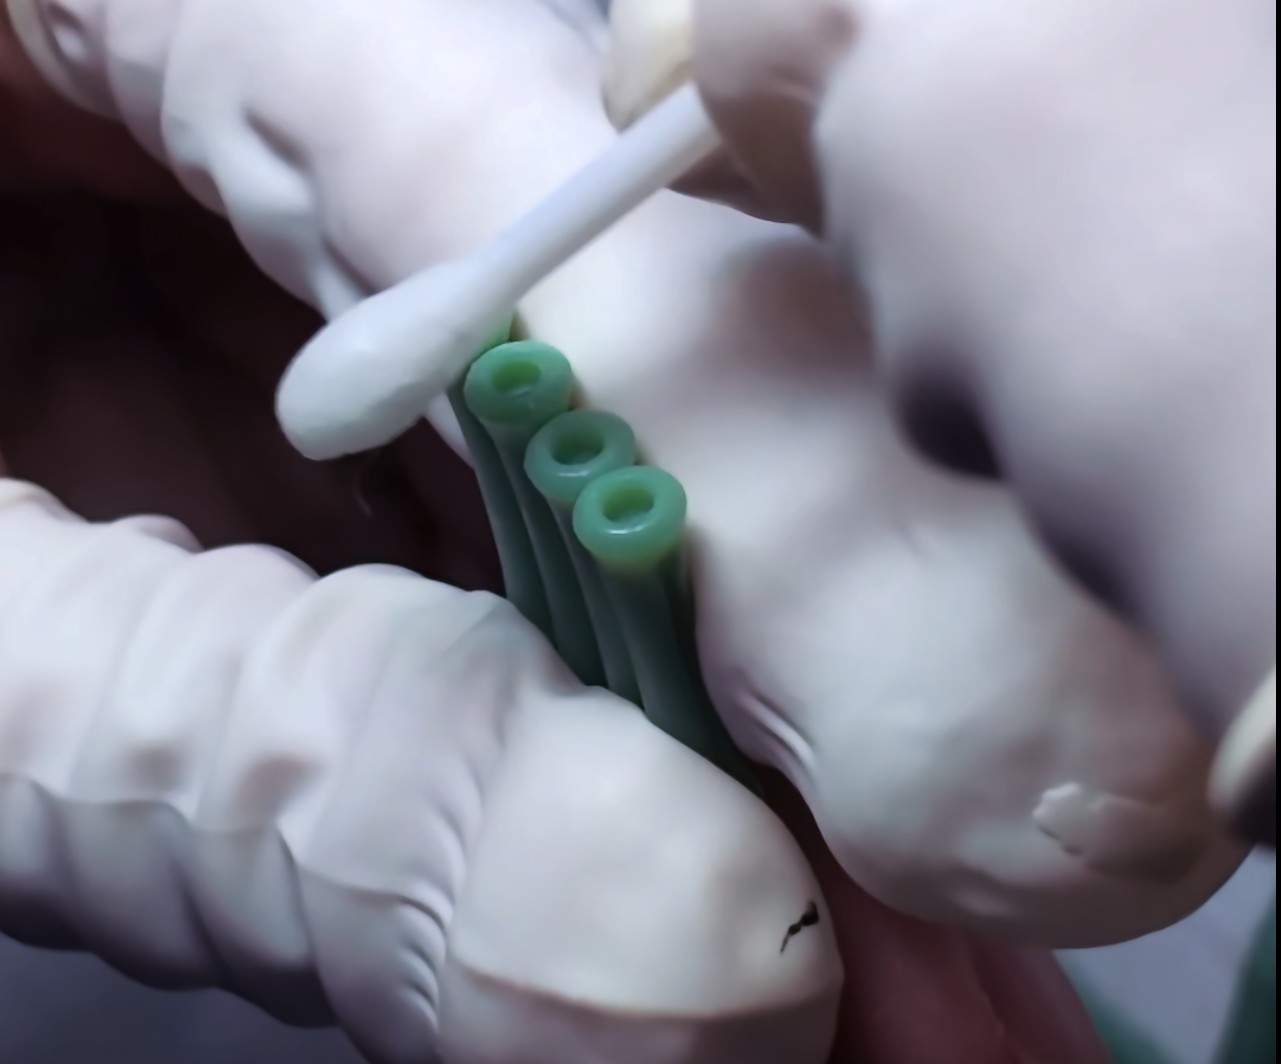
Figura 2 Particolare delle operazioni di disposizione e collegamento dei modelli in cera
Realizzazione dello stampo in gesso
Dopo aver inserito l'albero di cera nel cilindro di gesso, si cola la barbottina di gesso preparata secondo i requisiti di processo. Solo dopo che la barbottina di gesso si è solidificata completamente e ha completato il necessario riposo lo stampo in gesso può entrare nella fase di cottura. La qualità della colata influisce sull'integrità della cavità, quindi occorre evitare bolle d'aria, mancanza locale di barbottina e altri problemi.
Cottura e dewaxing
Lo stampo in gesso viene cotto con un aumento di temperatura a stadi, in modo da far fuoriuscire la cera e portare lo stampo alle condizioni richieste per la successiva colata. I parametri di esempio nei registri di produzione originali indicano un massimo di circa 750 ℃ e una durata totale di circa 12~13 ore. La curva di temperatura e i tempi effettivi devono essere determinati in base al materiale del gesso, alle dimensioni dello stampo, alla quantità caricata nel forno e ai requisiti del prodotto; non si possono applicare gli stessi parametri a tutti i prodotti.
Fusione e colata
Prima della colata è necessario calcolare il quantitativo di materiale in base al numero di ordini, al peso del singolo pezzo e alle perdite di processo, e completare la composizione secondo i requisiti del prodotto. Dopo la cottura, si collegano lo stampo e la colata secondo il processo in uso, versando la lega di rame fusa nello stampo in gesso. La temperatura di fusione, la temperatura dello stampo e il metodo di colata devono essere impostati in base alla lega specifica, all'apparecchiatura e alla struttura del prodotto.
Pulizia e smontaggio
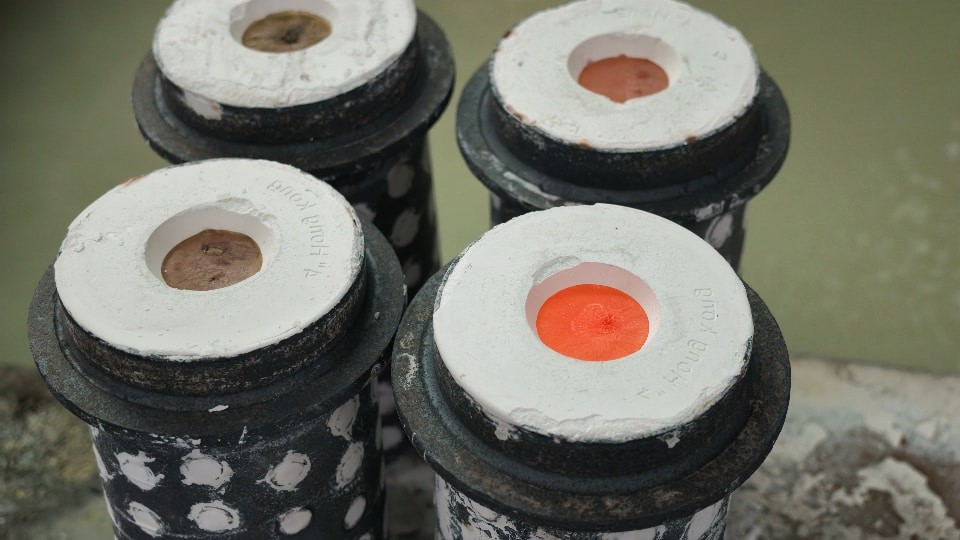
Dopo il completamento della colata e il raffreddamento fino a uno stato adatto alla lavorazione, si rimuove il gesso e si smontano le fusioni metalliche corrispondenti all'albero di cera, ottenendo i grezzi. In questa fase i grezzi sono ancora collegati ai canali di colata e sulla superficie possono rimanere residui di gesso, che devono essere trattati nelle fasi successive.
Taglio dei canali di colata
I canali di colata e le bocche di colata sui grezzi possono essere tagliati con fresatura semiautomatica manuale assistita da apparecchiature, oppure con fresatura completamente automatica. Per produzioni di piccoli lotti o prodotti dalla struttura complessa è di solito più adatta la lavorazione semiautomatica, che consente regolazioni flessibili; per prodotti in lotti più grandi, di modello unico e con condizioni di bloccaggio stabili, si può considerare l'apparecchiatura completamente automatica. La scelta specifica deve comunque tenere conto del tempo ciclo, della difficoltà di bloccaggio, della capacità delle apparecchiature e del calcolo dei costi.
Lucidatura a tamburo
Dopo il taglio delle bocche di colata, si può eseguire la lucidatura a tamburo in base allo stato della superficie e ai requisiti del cliente. Le dimensioni del prodotto, il materiale e l'effetto superficiale desiderato sono diversi, e così il materiale, la granulometria e il tempo di trattamento dell'abrasivo utilizzato. Una scelta inadeguata dei parametri può causare lucidatura insufficiente, perdita degli spigoli o variazione dimensionale.
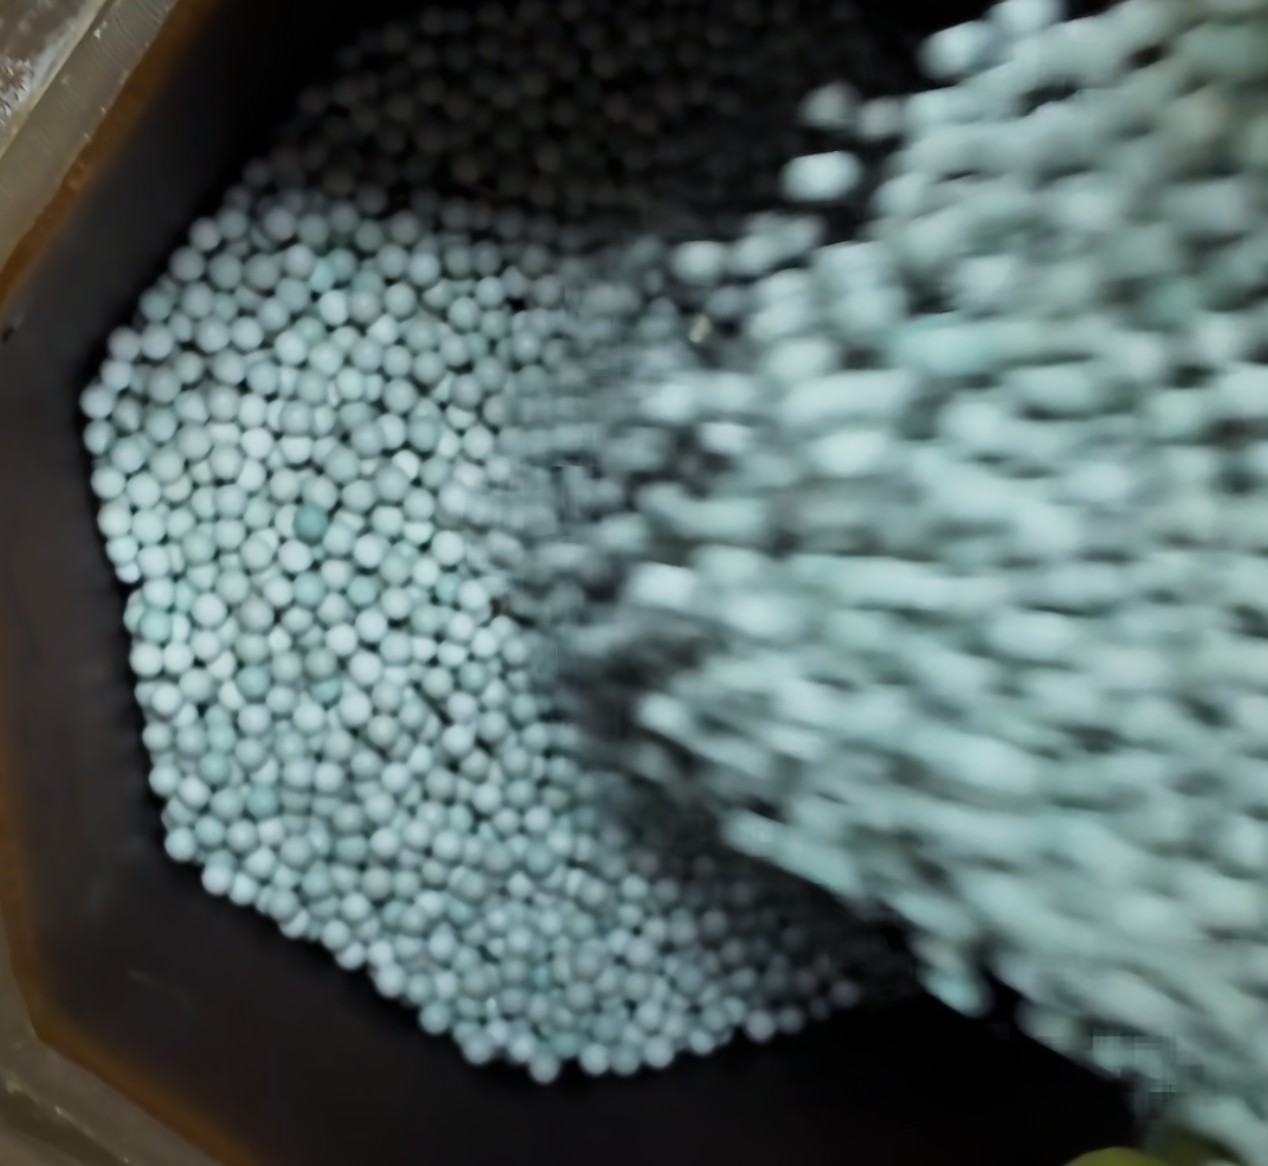
Figura 3 Immagine del funzionamento del mezzo abrasivo all'interno del tamburo
Controllo del prodotto finito e campionamento
Dopo la lucidatura si esegue dapprima il controllo dell'aspetto e delle dimensioni, verificando in particolare graffi, bave, differenze di colore e dimensioni chiave, confrontandoli con i disegni e i campioni approvati. Successivamente si esegue il campionamento secondo il piano di campionamento AQL concordato, inviando se necessario al centro di collaudo per la verifica. Il controllo su tutto il processo può ridurre il rischio di fuoriuscita di prodotti non conformi, ma i risultati del campionamento devono comunque essere valutati in base ai requisiti del prodotto, al livello dei difetti e alla situazione del lotto.
Punti di controllo critici
Fase
Problemi possibili
Metodo di controllo
Realizzazione del "seme"
Deviazione dei dati di origine
Misurare voce per voce confrontando con i disegni e i campioni del cliente, verifica da parte del centro di collaudo
Stampo in gomma
Dimensioni dello stampo o effetto di estrazione instabili
Realizzare dapprima i modelli in cera e misurarli, validare prima dell'uso in serie
Iniezione della cera
Mancanza di materiale, deformazione o adesione allo stampo
Regolare tempi, pressione e tempi di raffreddamento in base al prodotto, applicare una leggera spolverata di cera in polvere secondo il processo in uso
Controllo dei modelli in cera
Passaggio di difetti alle fasi successive
Controllo e rifinitura pezzo per pezzo, registrazione e rilavorazione di quelli non riparabili
Assemblaggio dell'albero di cera
Adsorbimento elettrostatico o disposizione inadeguata
Controllare ragionevolmente la spaziatura, regolare l'umidità ambientale se necessario
Realizzazione dello stampo in gesso
Bolle d'aria, mancanza di barbottina o cavità incompleta
Controllare lo stato della barbottina di gesso, il processo di colata e il tempo di solidificazione
Taglio dei canali di colata e lucidatura
Residui di bocche di colata, danni superficiali o variazione dimensionale
Scegliere l'apparecchiatura in base alla struttura e al lotto, abbinando abrasivo e tempo di trattamento
Controllo del prodotto finito
Aspetto o dimensioni non conformi ai requisiti
Combinare controllo totale e campionamento, confrontando con disegni, campioni e requisiti di accettazione stabiliti
Il processo della fusione a cera persa non è complesso, ma i parametri e i metodi di trattamento possono essere diversi per ogni prodotto. Una produzione in serie stabile dipende dalla conferma dei dati preliminari, dalla validazione della prova e dal controllo in processo, nonché dalla capacità degli operatori di adeguare tempestivamente il processo in base alla struttura del prodotto. Questo articolo descrive il processo principale; temperature, tempi, rapporti dei materiali e requisiti di accettazione specifici devono basarsi sul prodotto reale e sui parametri di officina validati.