








Dans la fabrication de pièces métalliques pour lunettes, le formage par pression hydraulique provoque une déformation plastique du matériau, et la dureté peut également varier. Cet article prend comme exemple un produit en maillechort et compare les relevés de dureté avant le premier pressage hydraulique, après le premier pressage hydraulique et après un second pressage avec ébavurage. Pour cet essai, la force d'essai était de 500 gf, avec une moyenne calculée sur 5 mesures ; le type d'instrument, la position des points de mesure à chaque étape et les lectures brutes restent à vérifier.
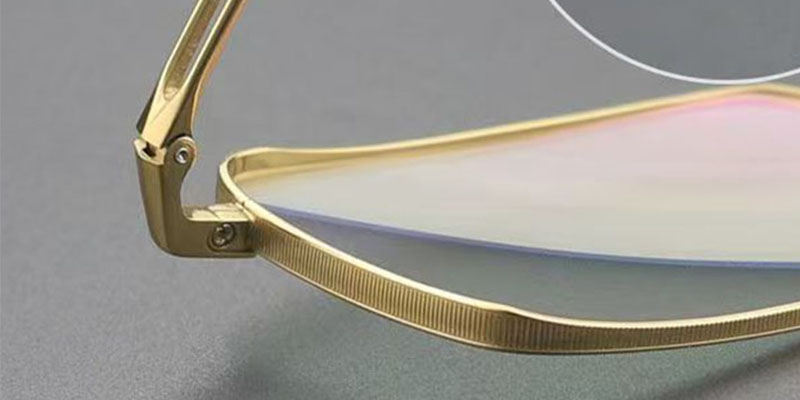
Avant le premier pressage hydraulique, la dureté moyenne mesurée sur un matériau en maillechort cylindrique étiré était de HV141,39 (figure 1). Cette valeur se situe dans la plage 1/2H (HV130–160) adoptée dans le texte. La figure 1 montre uniquement l'aspect du matériau ; les valeurs de dureté avant l'étirage ne figurent pas dans ce relevé ; la plage ci-dessus doit également être confirmée en fonction de la nuance de matériau et de la norme produit spécifiques.

Figure 1 Aspect du matériau en maillechort cylindrique
Après le premier pressage hydraulique, la dureté moyenne de la pièce usinée était de HV215,56, soit une augmentation de 74,17 HV par rapport à avant le pressage. Cette augmentation de dureté est cohérente avec le phénomène d'écrouissage à froid. L'aspect de la pièce usinée après le premier pressage hydraulique est présenté à la figure 2.
Après le second pressage avec ébavurage, la dureté moyenne était de HV215,07, soit une diminution de 0,49 HV par rapport à après le premier pressage hydraulique. Les valeurs moyennes après les deux usinages se situent dans la plage 190–220 HV adoptée dans le texte ; la correspondance entre cette plage et le grade SH doit être confirmée en fonction de la norme du matériau. En l'absence des lectures de chaque point de mesure et des informations sur la dispersion des mesures, il n'est pas possible de juger de l'ampleur de l'effet du second usinage sur la dureté à partir de la seule différence de 0,49 HV. L'aspect de la pièce après le second usinage est présenté à la figure 3.
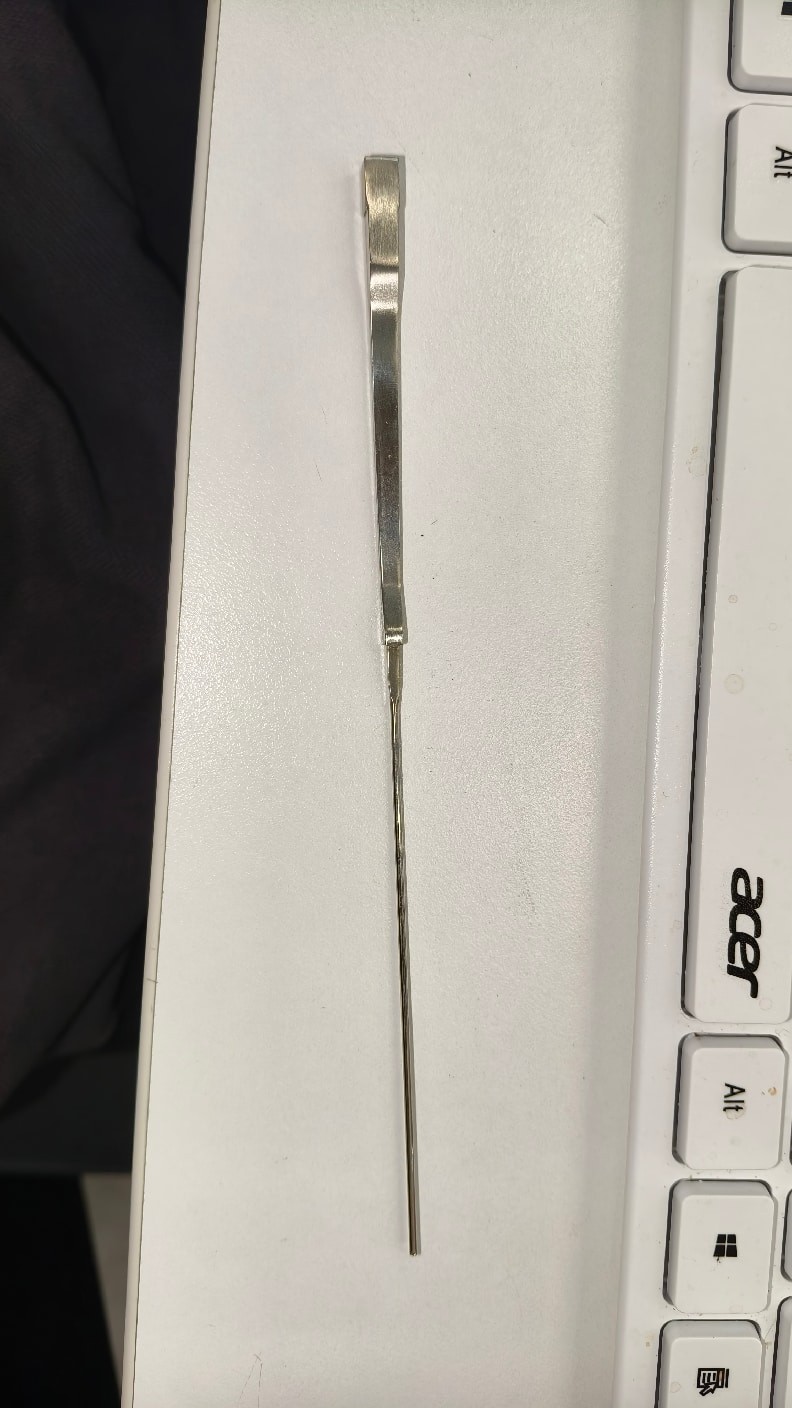
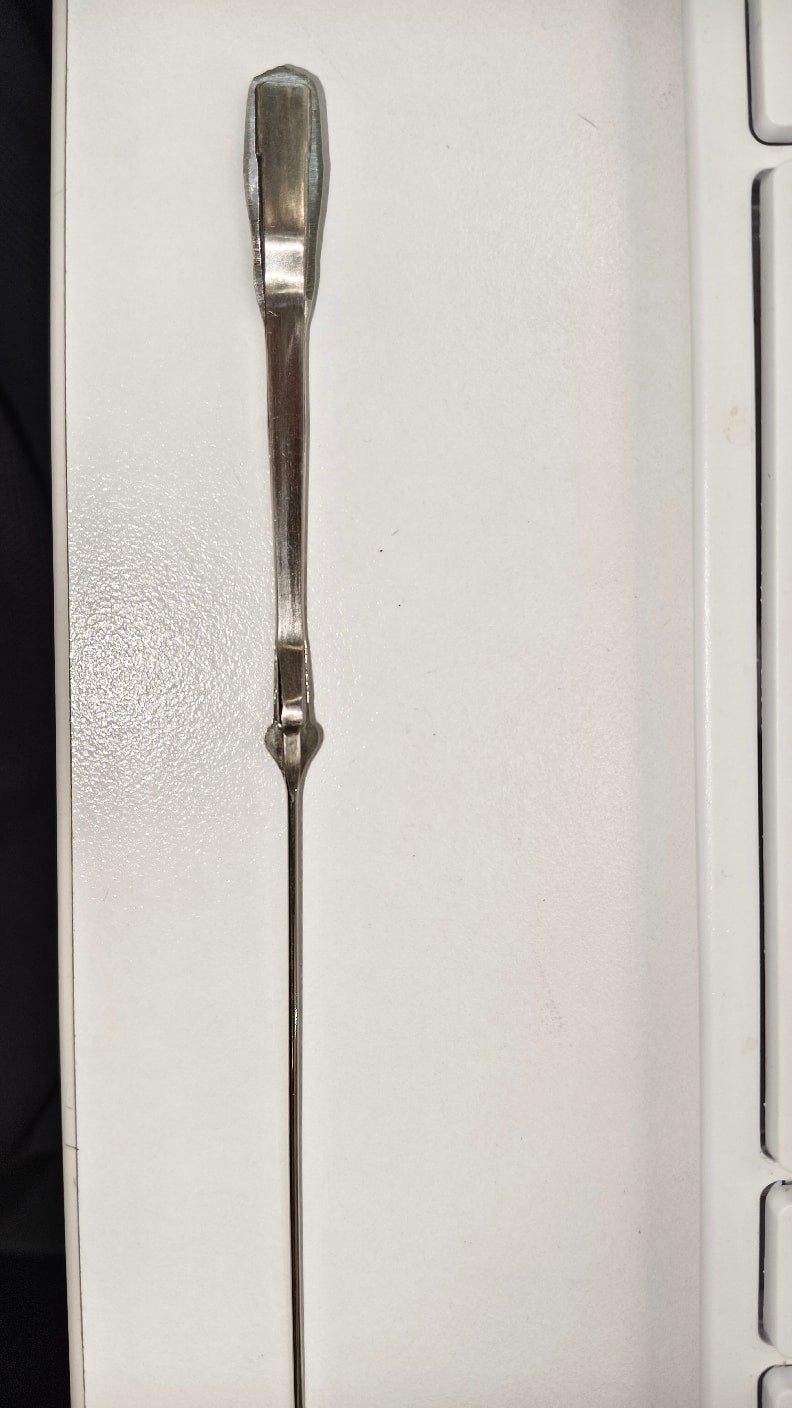
Figure 2 (à gauche) Pièce usinée après le premier pressage hydraulique Figure 3 (à droite) Aspect de la pièce après le second usinage
Pour cette pièce, la dureté après le premier pressage hydraulique est supérieure à celle avant le pressage, et la moyenne après le second ébavurage est proche de la valeur après le premier pressage hydraulique. Comme la quantité de déformation réelle et les données des points de mesure ne sont pas indiquées, ce relevé ne permet pas de déduire une relation générale entre la quantité de déformation et la variation de dureté. Pour l'essai de microdureté Vickers, on peut se référer à l'article 004 « Application de l'essai de microdureté Vickers dans la fabrication de lunettes » ; la méthode d'essai réellement utilisée dans cet article doit encore être confirmée par les enregistrements de l'instrument. Pour plus de détails ou pour compléter des données de terrain, n'hésitez pas à nous contacter. Merci de votre lecture.