






Fabrication de précision, chaque détail nous relie

Des composants pour lunettes aux pièces de précision, nous accompagnons nos clients dans le monde entier, du développement et du prototypage à la production en série.

12Catégories de produitsOEMSur plan ou échantillonQCContrôle qualité en production
LUNETTERIEEMBOUTISSAGEFONDERIEGRAVUREINJECTIONCHARNIÈRESFIL DE CERCLEVISPLAQUETTESVERRESSERVICESSUR MESURE

Depuis 2005 | Fabrication intégrale et contrôle interne

Votre partenaire de confiance

JYD Optitech Company Limited est un fabricant verticalement intégré de premier plan dans l'industrie mondiale de la lunetterie. Le siège de la société est situé dans le district de Longgang, à Shenzhen — le cœur de la fabrication chinoise de lunettes de milieu et haut de gamme. Nous sommes convaincus que la qualité des produits et le respect des délais de livraison sont les fondements de notre activité ; toutes les opérations et le développement de notre société s'articulent autour de ces priorités essentielles. Depuis 2005, la société a investi plus de 30 millions de RMB, approfondissant progressivement son expertise à chaque étape de la fabrication d'une large gamme d'accessoires de lunetterie.

Nos capacités de production

Après plus de 20 ans d’investissements et de développement continus, nous avons bâti une chaîne de production complète dans la lunetterie. Notre gamme de produits comprend :

Pièces estampées, pièces coulées, pièces gravées chimiquement, pièces injectées, charnières, serre-cercles et fils de cerclage. Grâce à notre chaîne de production intégrée et à la fabrication interne des composants clés, sans dépendre de fournisseurs externes, nous garantissons à nos partenaires une qualité constante, des délais maîtrisés et un avantage en matière de coûts.

JYD Workshop1/1

Produits et services

Découvrez la réalité de notre site de production

Ressources techniques

Application de la microdureté Vickers dans la fabrication de lunettes

L'évaluation de la dureté des matériaux et des traitements de surface par micro-empreinte fournit des données pour le choix des matériaux, la validation des processus et les décisions qualité.

Complémentarité de la machine de mesure par vision 2D et du projecteur de profil numérique dans le secteur de la lunetterie

Les deux articles précédents ont présenté respectivement la machine de mesure par vision 2D et le projecteur de profil numérique, en décrivant leurs fonctions de base, leurs principes, leurs usages concrets dans le secteur de la lunetterie ainsi que leurs avantages respectifs. Nul n'est parfait, et la lune a ses phases croissantes et décroissantes ; il en va de même pour les instruments de mesure : c'est en compensant mutuellement leurs points faibles par leurs points forts qu'ils peuvent garantir la qualité des lunettes.

Large application de la machine de mesure par vision 2D dans la production de lunettes

L'article précédent présentait le projecteur de profil numérique. Lorsque des données de mesure plus précises sont nécessaires, il faut recourir à une machine de mesure par vision 2D.

Le projecteur de profil numérique dans la fabrication de lunettes

Les pièces de lunettes sont petites et de formes variées ; autrefois, on les jugeait surtout à l'aide d'une loupe et d'instruments de mesure. Le projecteur de profil numérique agrandit et projette le contour de la pièce sur un écran, rendant les bords, les formes et les relations de position plus intuitifs.

Compte rendu de l'essai de durabilité de 20 000 cycles de la charnière à ressort

I. Contexte et objectif de l'essai

Un outil pour torsader

Dans l'industrie de la lunetterie, les branches de lunettes présentent des formes, des décorations, des motifs et des dessins des plus variés, et les procédés de fabrication diffèrent également d'un atelier à l'autre. Cet article se concentre sur l'un de ces procédés, en mettant l'accent sur son processus de fabrication et les outils utilisés.

Procédé de coulée à la cire perdue pour pièces métalliques de lunettes

La coulée à la cire perdue convient à l'usinage de pièces métalliques de forme complexe, riches en détails, ou assurant à la fois une fonction décorative et structurelle. En production, on fabrique d'abord en cire une pièce conforme à la forme de la pièce cible, puis on assemble ces pièces en cire en un arbre de cire, et l'on coule une pâte de plâtre pour former le moule. Après calcination et décirage, une cavité subsiste à l'intérieur du moule ; on y injecte ensuite le métal en fusion, et après refroidissement on obtient l'ébauche de la pièce coulée.

Influence et analyse de l'extrusion sur la dureté des matériaux

Dans la fabrication de pièces métalliques pour lunettes, le formage par pression hydraulique provoque une déformation plastique du matériau, et la dureté peut également varier. Cet article prend comme exemple un produit en maillechort et compare les relevés de dureté avant le premier pressage hydraulique, après le premier pressage hydraulique et après un second pressage avec ébavurage. Pour cet essai, la force d'essai était de 500 gf, avec une moyenne calculée sur 5 mesures ; le type d'instrument, la position des points de mesure à chaque étape et les lectures brutes restent à vérifier

Contactez-nous

Contactez-nous par e-mail ou consultez notre adresse et nos coordonnées.

ken@jyd-optitech.com
Ressources techniques

Compte rendu de l'essai de durabilité de 20 000 cycles de la charnière à ressort

I. Contexte et objectif de l'essai

La charnière est l'une des pièces mobiles les plus fréquemment sollicitées sur des lunettes. Si l'on suppose 5 cycles de mise en place et de retrait par jour (chaque cycle comprenant 1 retrait et 1 mise en place, soit 2 mouvements au total), la charnière effectue environ 10 mouvements par jour, soit environ 3650 par an ; son usure et sa durabilité ne peuvent donc pas être négligées. Cet essai porte sur la charnière à ressort ; à 5000, 10000, 15000 et 20000 cycles cumulés, des contrôles ont été effectués afin d'observer l'apparition éventuelle de ruptures, d'une perte d'élasticité, d'un desserrage de vis ou d'un problème de positionnement ; les paliers de 15000 et 20000 cycles constituent les points d'observation principaux de cet essai.

II. Équipement d'essai et montage

L'essai a été réalisé sur le testeur de charnières LT-480. Les valeurs d'angle « avant/arrière » affichées sur l'interface de l'appareil sont de 85,0° et 15,0°, et la valeur de comptage est ajustée par palier (la référence d'angle est celle indiquée dans la notice de l'appareil). L'échantillon testé est une charnière à ressort, dont l'état de montage est présenté à la figure 2.

Figure 1
Figure 1

Figure 1 Interface du testeur de charnières LT-480 : comptage du premier palier réglé à 5000 cycles, compteur à 0
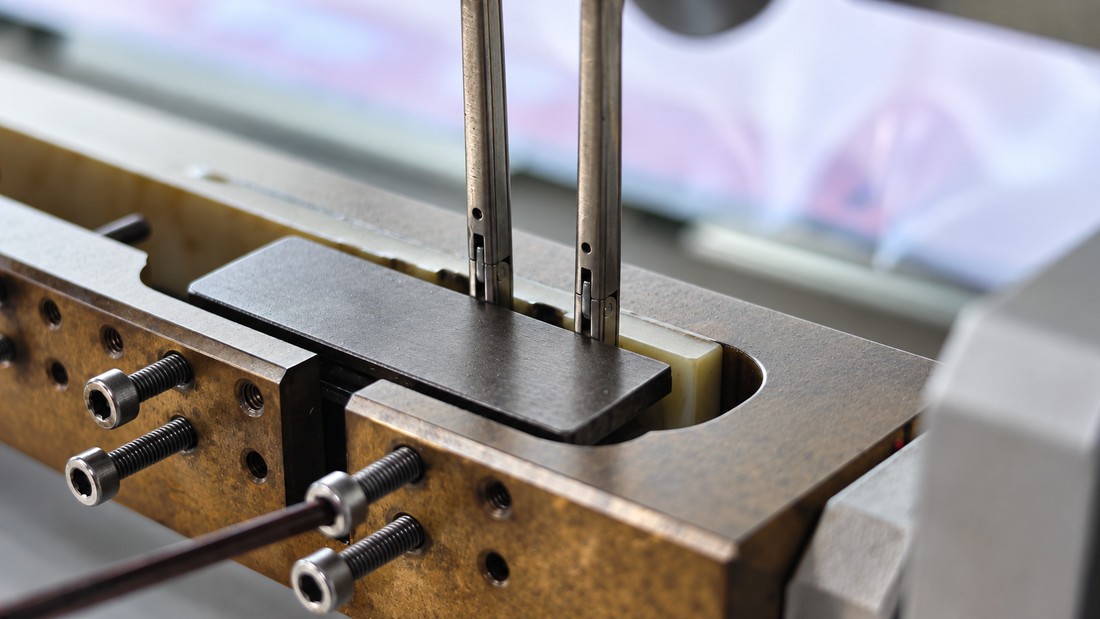
Figure 2
Figure 2

Figure 2 État de montage de la charnière sur le dispositif de fixation d'essai

III. Essai par paliers et observations

5000 cycles cumulés. Après le montage et le réglage des valeurs, l'appareil est mis en marche. À l'issue du cycle, l'observation ne révèle aucune rupture ni aucun défaut d'alignement des vis sur la charnière ; une goutte d'huile lubrifiante est ensuite appliquée sur la charnière, puis l'essai se poursuit pour le palier suivant.

10000 cycles cumulés. Le déroulement est globalement identique à celui du palier précédent ; la différence est l'apparition de salissures huileuses noires autour de la charnière (effaçables a posteriori), dont l'origine n'a pas été déterminée plus avant dans le cadre de cet essai. Après démontage et observation à la loupe, aucun problème de rupture, de défaut d'alignement des vis ou de perte d'élasticité n'a été constaté ; l'essai se poursuit après remontage.

15000 cycles cumulés. La valeur de réglage et le compteur de l'interface de l'appareil affichent tous deux 15000 cycles (figure 3).
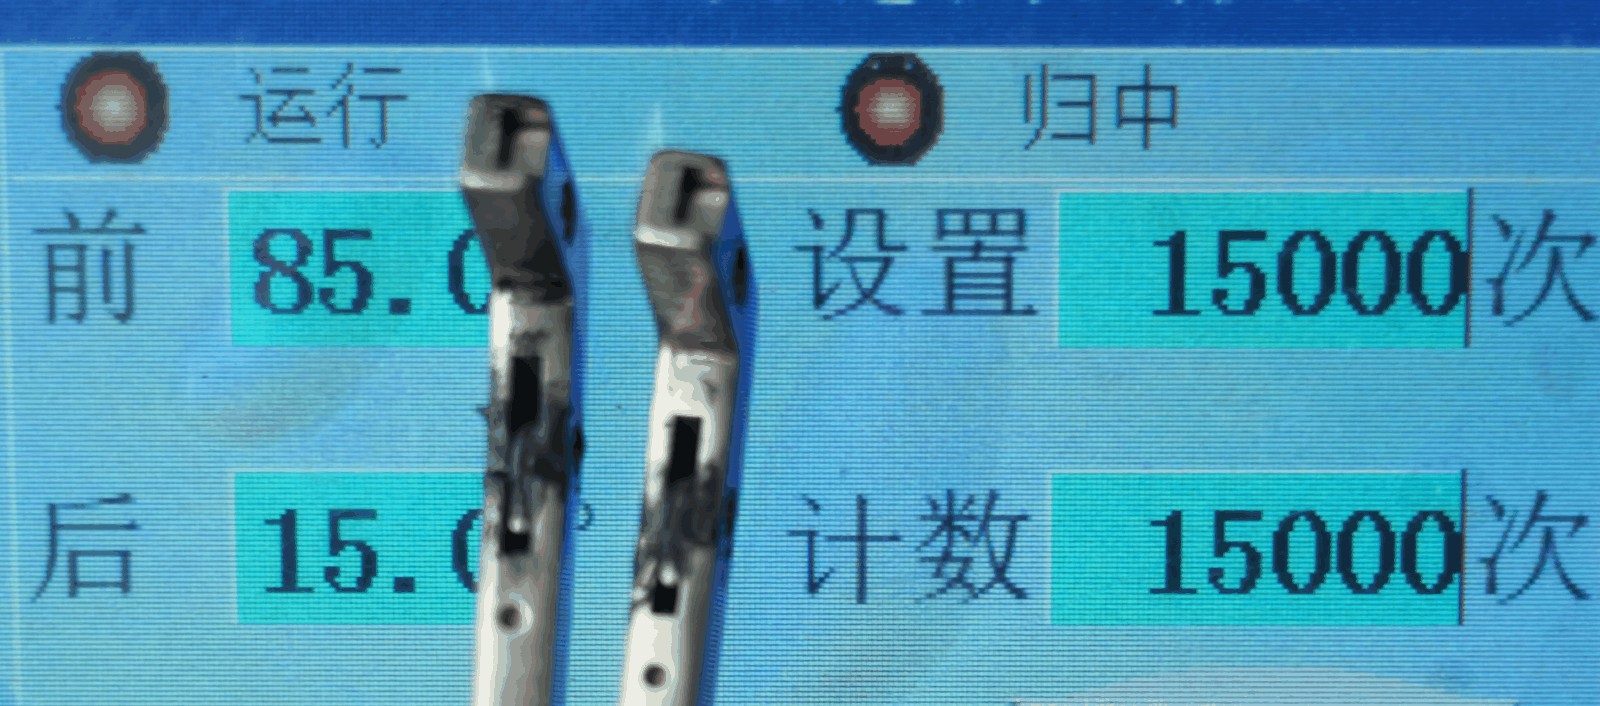
Figure 3
Figure 3

Figure 3 Interface de l'appareil à 15000 cycles cumulés : la valeur de réglage et le compteur affichent tous deux 15000 cycles

À ce stade du contrôle, la charnière conserve son élasticité, mais selon les observations consignées à ce moment, l'angle après retour a déjà changé. En l'absence de valeurs d'angle mesurées et de limites admissibles permettant une vérification, cet article se limite à consigner ce phénomène comme observation, sans conclure à un dépassement de tolérance.

20000 cycles cumulés. L'élasticité subsiste et aucun relâchement de la charnière n'est apparu ; par rapport aux 15000 cycles, la variation d'angle de retour consignée dans les observations s'est encore accentuée.

IV. Contrôle de l'aspect et de l'angle

Jusqu'à 20000 cycles cumulés, aucune fissure, éraflure ou marque de choc évidente n'a été observée sur la surface extérieure de la charnière. Le contrôle de l'aspect est présenté à la figure 4, dont la photo n'indique pas le palier de prise de vue. La figure 5 est l'enregistrement du contrôle de l'angle de retour effectué sur le site d'essai à l'aide du cadran gradué d'un rapporteur.
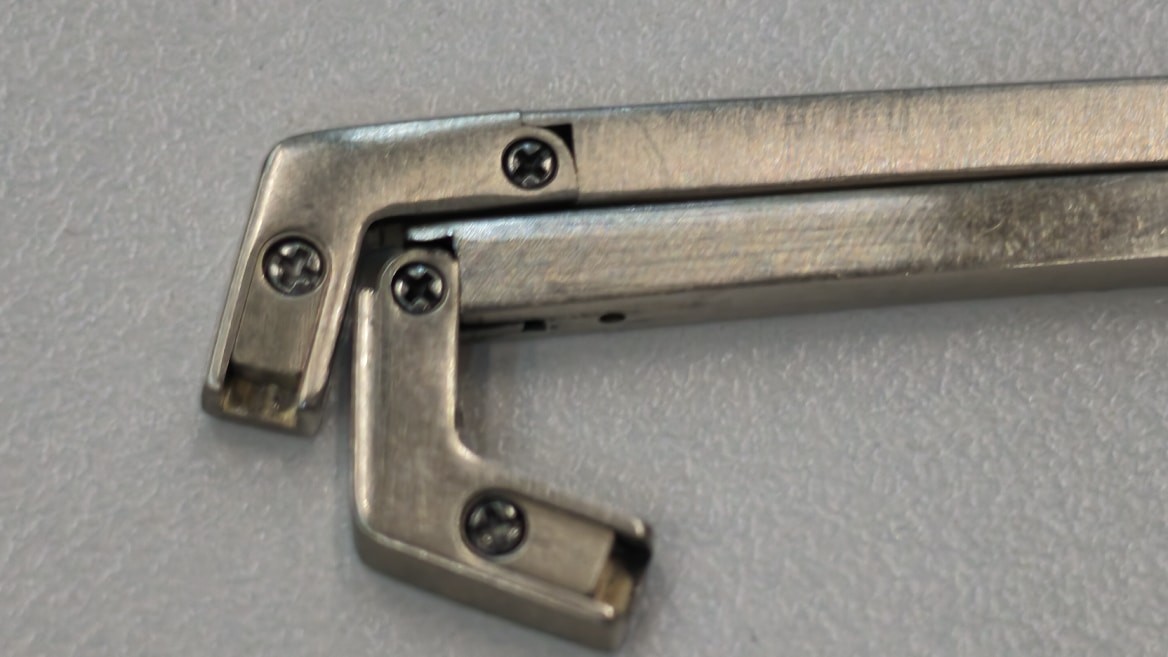
Figure 4
Figure 4

Figure 4 Enregistrement du contrôle de l'aspect de la charnière (photo sans indication du palier de prise de vue)
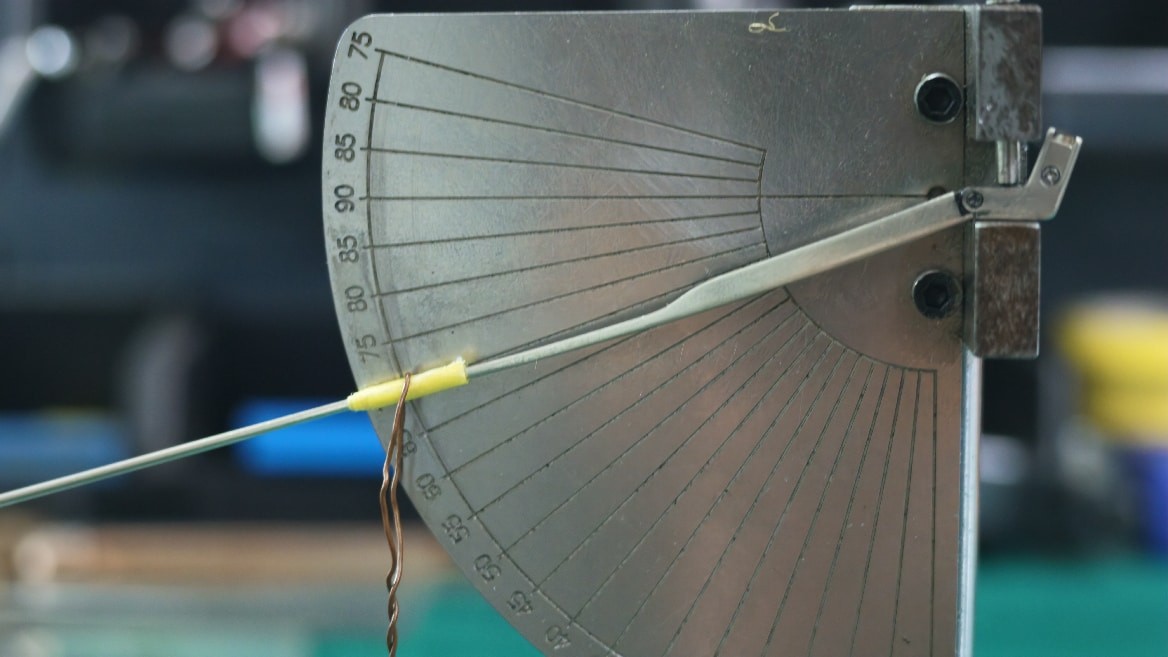
Figure 5
Figure 5

Figure 5 Contrôle de l'angle de retour sur le site d'essai à l'aide du cadran gradué d'un rapporteur

V. Conversion des cycles

Selon les hypothèses précédentes (5 cycles de mise en place et de retrait par jour, 2 mouvements par cycle, sur une base de 365 jours par an), la charnière effectue environ 10 mouvements par jour, soit environ 3650 par an. Sur cette base, 15000 cycles cumulés correspondent à environ 4,11 ans et 20000 cycles à environ 5,48 ans (15000÷3650≈4,11 ; 20000÷3650≈5,48). Il convient de préciser qu'il s'agit seulement d'une conversion des cycles lorsque le nombre de mouvements supposé est cohérent avec le cycle de comptage de l'appareil, et non de la durée de vie réelle de la charnière : l'angle d'ouverture-fermeture, la force appliquée et l'environnement d'utilisation réels diffèrent des conditions d'essai, et le manuscrit d'origine ne définit pas si les mouvements de mise en place et de retrait relèvent ou non du même cycle de comptage de l'appareil.

VI. Conclusion et domaine d'application

Dans cet essai, la charnière conserve son élasticité après un cumul de 20000 cycles, et aucun rupture ni éraflure évidente n'a été observée sur son aspect ; toutefois, l'angle de retour varie avec l'augmentation du nombre de cycles, phénomène déjà apparu à 15000 cycles et qui s'est encore accentué à 20000 cycles.

Déterminer s'il s'agit d'une défaillance de la fonction d'arrêt, d'une diminution de la force de maintien ou d'un glissement lors du port nécessite des valeurs d'angle mesurées, des limites admissibles ainsi qu'une validation en conditions de port réel.

Contactez-nous