
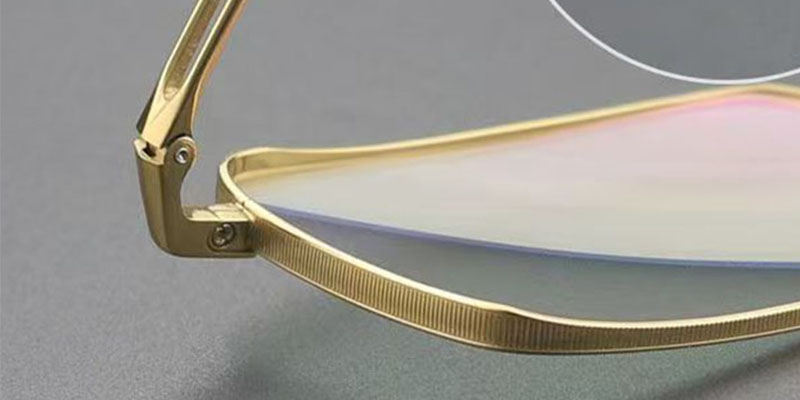






Fabrication de précision, chaque détail nous relie

Des composants pour lunettes aux pièces de précision, nous accompagnons nos clients dans le monde entier, du développement et du prototypage à la production en série.

12Catégories de produitsOEMSur plan ou échantillonQCContrôle qualité en production
LUNETTERIEEMBOUTISSAGEFONDERIEGRAVUREINJECTIONCHARNIÈRESFIL DE CERCLEVISPLAQUETTESVERRESSERVICESSUR MESURE

Depuis 2005 | Fabrication intégrale et contrôle interne

Votre partenaire de confiance

JYD Optitech Company Limited est un fabricant verticalement intégré de premier plan dans l'industrie mondiale de la lunetterie. Le siège de la société est situé dans le district de Longgang, à Shenzhen — le cœur de la fabrication chinoise de lunettes de milieu et haut de gamme. Nous sommes convaincus que la qualité des produits et le respect des délais de livraison sont les fondements de notre activité ; toutes les opérations et le développement de notre société s'articulent autour de ces priorités essentielles. Depuis 2005, la société a investi plus de 30 millions de RMB, approfondissant progressivement son expertise à chaque étape de la fabrication d'une large gamme d'accessoires de lunetterie.

Nos capacités de production

Après plus de 20 ans d’investissements et de développement continus, nous avons bâti une chaîne de production complète dans la lunetterie. Notre gamme de produits comprend :

Pièces estampées, pièces coulées, pièces gravées chimiquement, pièces injectées, charnières, serre-cercles et fils de cerclage. Grâce à notre chaîne de production intégrée et à la fabrication interne des composants clés, sans dépendre de fournisseurs externes, nous garantissons à nos partenaires une qualité constante, des délais maîtrisés et un avantage en matière de coûts.

JYD Workshop1/1

Produits et services

Découvrez la réalité de notre site de production

Ressources techniques

Application de la microdureté Vickers dans la fabrication de lunettes

L'évaluation de la dureté des matériaux et des traitements de surface par micro-empreinte fournit des données pour le choix des matériaux, la validation des processus et les décisions qualité.

Complémentarité de la machine de mesure par vision 2D et du projecteur de profil numérique dans le secteur de la lunetterie

Les deux articles précédents ont présenté respectivement la machine de mesure par vision 2D et le projecteur de profil numérique, en décrivant leurs fonctions de base, leurs principes, leurs usages concrets dans le secteur de la lunetterie ainsi que leurs avantages respectifs. Nul n'est parfait, et la lune a ses phases croissantes et décroissantes ; il en va de même pour les instruments de mesure : c'est en compensant mutuellement leurs points faibles par leurs points forts qu'ils peuvent garantir la qualité des lunettes.

Large application de la machine de mesure par vision 2D dans la production de lunettes

L'article précédent présentait le projecteur de profil numérique. Lorsque des données de mesure plus précises sont nécessaires, il faut recourir à une machine de mesure par vision 2D.

Le projecteur de profil numérique dans la fabrication de lunettes

Les pièces de lunettes sont petites et de formes variées ; autrefois, on les jugeait surtout à l'aide d'une loupe et d'instruments de mesure. Le projecteur de profil numérique agrandit et projette le contour de la pièce sur un écran, rendant les bords, les formes et les relations de position plus intuitifs.

Compte rendu de l'essai de durabilité de 20 000 cycles de la charnière à ressort

I. Contexte et objectif de l'essai

Un outil pour torsader

Dans l'industrie de la lunetterie, les branches de lunettes présentent des formes, des décorations, des motifs et des dessins des plus variés, et les procédés de fabrication diffèrent également d'un atelier à l'autre. Cet article se concentre sur l'un de ces procédés, en mettant l'accent sur son processus de fabrication et les outils utilisés.

Procédé de coulée à la cire perdue pour pièces métalliques de lunettes

La coulée à la cire perdue convient à l'usinage de pièces métalliques de forme complexe, riches en détails, ou assurant à la fois une fonction décorative et structurelle. En production, on fabrique d'abord en cire une pièce conforme à la forme de la pièce cible, puis on assemble ces pièces en cire en un arbre de cire, et l'on coule une pâte de plâtre pour former le moule. Après calcination et décirage, une cavité subsiste à l'intérieur du moule ; on y injecte ensuite le métal en fusion, et après refroidissement on obtient l'ébauche de la pièce coulée.

Influence et analyse de l'extrusion sur la dureté des matériaux

Dans la fabrication de pièces métalliques pour lunettes, le formage par pression hydraulique provoque une déformation plastique du matériau, et la dureté peut également varier. Cet article prend comme exemple un produit en maillechort et compare les relevés de dureté avant le premier pressage hydraulique, après le premier pressage hydraulique et après un second pressage avec ébavurage. Pour cet essai, la force d'essai était de 500 gf, avec une moyenne calculée sur 5 mesures ; le type d'instrument, la position des points de mesure à chaque étape et les lectures brutes restent à vérifier

Contactez-nous

Contactez-nous par e-mail ou consultez notre adresse et nos coordonnées.

ken@jyd-optitech.com
Ressources techniques

Le projecteur de profil numérique dans la fabrication de lunettes

Les pièces de lunettes sont petites et de formes variées ; autrefois, on les évaluait surtout à la loupe et avec des instruments de mesure. Le projecteur de profil numérique agrandit et projette le contour de la pièce sur un écran, rendant les bords, les formes et les relations de position plus intuitifs.

Le principe de fonctionnement d'un projecteur de profil numérique est à peu près le suivant : une source lumineuse éclaire la pièce par transmission (ou par réflexion), et l'objectif agrandit et projette le contour sur l'écran de projection ; on déplace la table pour que l'image à l'écran coïncide avec le réticule et l'alignement soit réalisé, le déplacement étant converti par une règle optique en comptages d'impulsions, l'afficheur numérique lisant directement les coordonnées X, Y et l'angle — soit projection optique agrandie + affichage numérique du déplacement de précision — référence : GB/T 24762-2009 « Spécification géométrique des produits (GPS) — Essais de réception et de vérification des instruments de mesure d'images »

Il peut être utilisé pour des pièces telles que les branches, les montures, les serre-cercles, les charnières, les ponts et les tenons. En imprimant le dessin à l'échelle 10:1 sur un support transparent et en le faisant coïncider avec le contour projeté, on peut voir si la forme est décalée, si les bords présentent un excès de bavure (morfil) et si le contour correspond au dessin. Cette méthode convient aux pièces de petite taille et de forme irrégulière ; elle permet de réduire les écarts d'appréciation visuelle et peut aussi servir aux mesures de tolérance et à des pièces autres que les lunettes, y compris des articles médicaux.

Illustration de l'article 1

Son rôle ne se limite pas au contrôle du produit fini. La réalisation d'échantillons initiaux, la confirmation des données préliminaires, l'examen des pièces d'essai de moulage et les tests par échantillonnage peuvent tous s'appuyer sur la comparaison entre le contour projeté et les données de mesure. Dès que les données préliminaires comportent un écart, le problème se répercute sur le moule et la production ultérieure ; plus tôt il est détecté, plus on peut réduire les reprises et les pertes. Le « Processus de fonderie » l'a également souligné. Le projecteur fournit des images et des données observables et enregistrables, mais ne peut pas remplacer les exigences du dessin et les échantillons confirmés.

Voici quelques cas classiques rencontrés en cours d'utilisation : lorsque le diamètre est connu, on aligne la ligne médiane du réticule sur un bord du cercle, on vérifie l'absence d'interstice, puis on se déplace vers le côté opposé pour vérifier le diamètre, et enfin on se déplace à la moitié du diamètre pour aider à déterminer le centre du cercle. Il ne s'agit que d'un positionnement préliminaire ; les cotes critiques doivent toujours être mesurées avec des outils professionnels et des méthodes de mesure confirmées.

Cet article ne présente que les scénarios d'utilisation et les fonctions de base, sans détailler les étapes opératoires. L'utilisation réelle exige de choisir la méthode selon la forme de la pièce et l'objectif de la mesure. Si vous souhaitez en savoir plus, ou si vous constatez quelque chose d'inapproprié dans cet article, n'hésitez pas à nous contacter.

Merci de votre lecture

Contactez-nous