
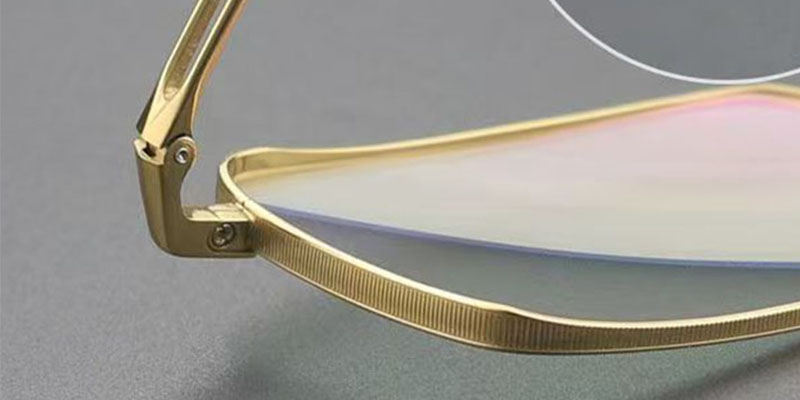






Fabrication de précision, chaque détail nous relie

Des composants pour lunettes aux pièces de précision, nous accompagnons nos clients dans le monde entier, du développement et du prototypage à la production en série.

12Catégories de produitsOEMSur plan ou échantillonQCContrôle qualité en production
LUNETTERIEEMBOUTISSAGEFONDERIEGRAVUREINJECTIONCHARNIÈRESFIL DE CERCLEVISPLAQUETTESVERRESSERVICESSUR MESURE

Depuis 2005 | Fabrication intégrale et contrôle interne

Votre partenaire de confiance

JYD Optitech Company Limited est un fabricant verticalement intégré de premier plan dans l'industrie mondiale de la lunetterie. Le siège de la société est situé dans le district de Longgang, à Shenzhen — le cœur de la fabrication chinoise de lunettes de milieu et haut de gamme. Nous sommes convaincus que la qualité des produits et le respect des délais de livraison sont les fondements de notre activité ; toutes les opérations et le développement de notre société s'articulent autour de ces priorités essentielles. Depuis 2005, la société a investi plus de 30 millions de RMB, approfondissant progressivement son expertise à chaque étape de la fabrication d'une large gamme d'accessoires de lunetterie.

Nos capacités de production

Après plus de 20 ans d’investissements et de développement continus, nous avons bâti une chaîne de production complète dans la lunetterie. Notre gamme de produits comprend :

Pièces estampées, pièces coulées, pièces gravées chimiquement, pièces injectées, charnières, serre-cercles et fils de cerclage. Grâce à notre chaîne de production intégrée et à la fabrication interne des composants clés, sans dépendre de fournisseurs externes, nous garantissons à nos partenaires une qualité constante, des délais maîtrisés et un avantage en matière de coûts.

JYD Workshop1/1

Produits et services

Découvrez la réalité de notre site de production

Ressources techniques

Application de la microdureté Vickers dans la fabrication de lunettes

L'évaluation de la dureté des matériaux et des traitements de surface par micro-empreinte fournit des données pour le choix des matériaux, la validation des processus et les décisions qualité.

Complémentarité de la machine de mesure par vision 2D et du projecteur de profil numérique dans le secteur de la lunetterie

Les deux articles précédents ont présenté respectivement la machine de mesure par vision 2D et le projecteur de profil numérique, en décrivant leurs fonctions de base, leurs principes, leurs usages concrets dans le secteur de la lunetterie ainsi que leurs avantages respectifs. Nul n'est parfait, et la lune a ses phases croissantes et décroissantes ; il en va de même pour les instruments de mesure : c'est en compensant mutuellement leurs points faibles par leurs points forts qu'ils peuvent garantir la qualité des lunettes.

Large application de la machine de mesure par vision 2D dans la production de lunettes

L'article précédent présentait le projecteur de profil numérique. Lorsque des données de mesure plus précises sont nécessaires, il faut recourir à une machine de mesure par vision 2D.

Le projecteur de profil numérique dans la fabrication de lunettes

Les pièces de lunettes sont petites et de formes variées ; autrefois, on les jugeait surtout à l'aide d'une loupe et d'instruments de mesure. Le projecteur de profil numérique agrandit et projette le contour de la pièce sur un écran, rendant les bords, les formes et les relations de position plus intuitifs.

Compte rendu de l'essai de durabilité de 20 000 cycles de la charnière à ressort

I. Contexte et objectif de l'essai

Un outil pour torsader

Dans l'industrie de la lunetterie, les branches de lunettes présentent des formes, des décorations, des motifs et des dessins des plus variés, et les procédés de fabrication diffèrent également d'un atelier à l'autre. Cet article se concentre sur l'un de ces procédés, en mettant l'accent sur son processus de fabrication et les outils utilisés.

Procédé de coulée à la cire perdue pour pièces métalliques de lunettes

La coulée à la cire perdue convient à l'usinage de pièces métalliques de forme complexe, riches en détails, ou assurant à la fois une fonction décorative et structurelle. En production, on fabrique d'abord en cire une pièce conforme à la forme de la pièce cible, puis on assemble ces pièces en cire en un arbre de cire, et l'on coule une pâte de plâtre pour former le moule. Après calcination et décirage, une cavité subsiste à l'intérieur du moule ; on y injecte ensuite le métal en fusion, et après refroidissement on obtient l'ébauche de la pièce coulée.

Influence et analyse de l'extrusion sur la dureté des matériaux

Dans la fabrication de pièces métalliques pour lunettes, le formage par pression hydraulique provoque une déformation plastique du matériau, et la dureté peut également varier. Cet article prend comme exemple un produit en maillechort et compare les relevés de dureté avant le premier pressage hydraulique, après le premier pressage hydraulique et après un second pressage avec ébavurage. Pour cet essai, la force d'essai était de 500 gf, avec une moyenne calculée sur 5 mesures ; le type d'instrument, la position des points de mesure à chaque étape et les lectures brutes restent à vérifier

Contactez-nous

Contactez-nous par e-mail ou consultez notre adresse et nos coordonnées.

ken@jyd-optitech.com
Ressources techniques

Procédé de coulée à la cire perdue pour pièces métalliques de lunettes

失蜡铸造适合加工外形复杂、细节较多,或兼具装饰与结构功能的金属零件。生产时,先用蜡制成与目标零件形状一致的蜡件,再将蜡件组合成蜡树,灌注石膏浆形成铸型。经过焙烧脱蜡后,铸型内部留下型腔,随后注入熔融金属,冷却后得到铸件毛坯。

在实际生产中,最终质量并不只取决于浇注。前期数据、橡胶模具、注蜡参数和每道检验都会影响批次稳定性。下面结合车间操作,介绍从“种子”制作到成品检验的完整流程。

工艺流程

完整流程包括“种子”制作与数据比对、橡胶模具制作、模具验证、注蜡、蜡件修整与检验、种蜡树、石膏型制作、焙烧脱蜡、熔炼浇注、清洗拆解、剪水口、滚筒打磨,以及成品检验与抽检。

“种子”制作与数据比对

收到客户图纸和样品后,先制作后续开模使用的“种子”,也就是母模。制作过程中,需要将关键尺寸与客户图纸、样品逐项比对,并由测试中心复核。源头数据一旦出现偏差,误差会延续到模具、蜡件和批量铸件中,越到后面返工成本越高。

橡胶模具制作

“种子”确认后,交给开模人员制作橡胶模具。开模质量与人员经验密切相关,分模位置、切口和取件方式都会影响蜡件的完整性和后续操作。车间可根据产量和排期配置开模人员,避免关键工序过度依赖单一人员。

Illustration de l'article 1

图1 橡胶模具分模与取件操作画面

模具验证

模具完成后不能直接投入批量生产。操作人员先用新模具试制少量蜡件,再测量关键尺寸,并与图纸和“种子”比对。只有试制结果符合要求,模具才进入批量使用。判断模具是否合格,最终要看试制数据。

注蜡

注蜡前需要根据产品结构调整设备参数。不同产品所需的注蜡时间、压力和冷却时间并不相同,应以试制结果为依据。为减少蜡件冷却后与模具粘连,操作人员会按现场工艺在模具上薄施蜡粉。取出的蜡件整齐放在托盘上,再转入下一道工序。

蜡件修整与检验

蜡件取出后,由检验人员检查缺料、变形、披锋和表面瑕疵。可以修整的当场处理,无法修复的单独记录并安排返工。同时清除蜡件表面残留的蜡粉,避免影响后续制型。

种蜡树

检验合格的蜡件按要求固定在蜡棒上,组成蜡树。排列方式既要便于浇注和后续拆解,也要方便核对数量。对于排列较密、容易产生静电吸附的蜡件,车间会适当增加环境湿度,减少粘连和取放困难。
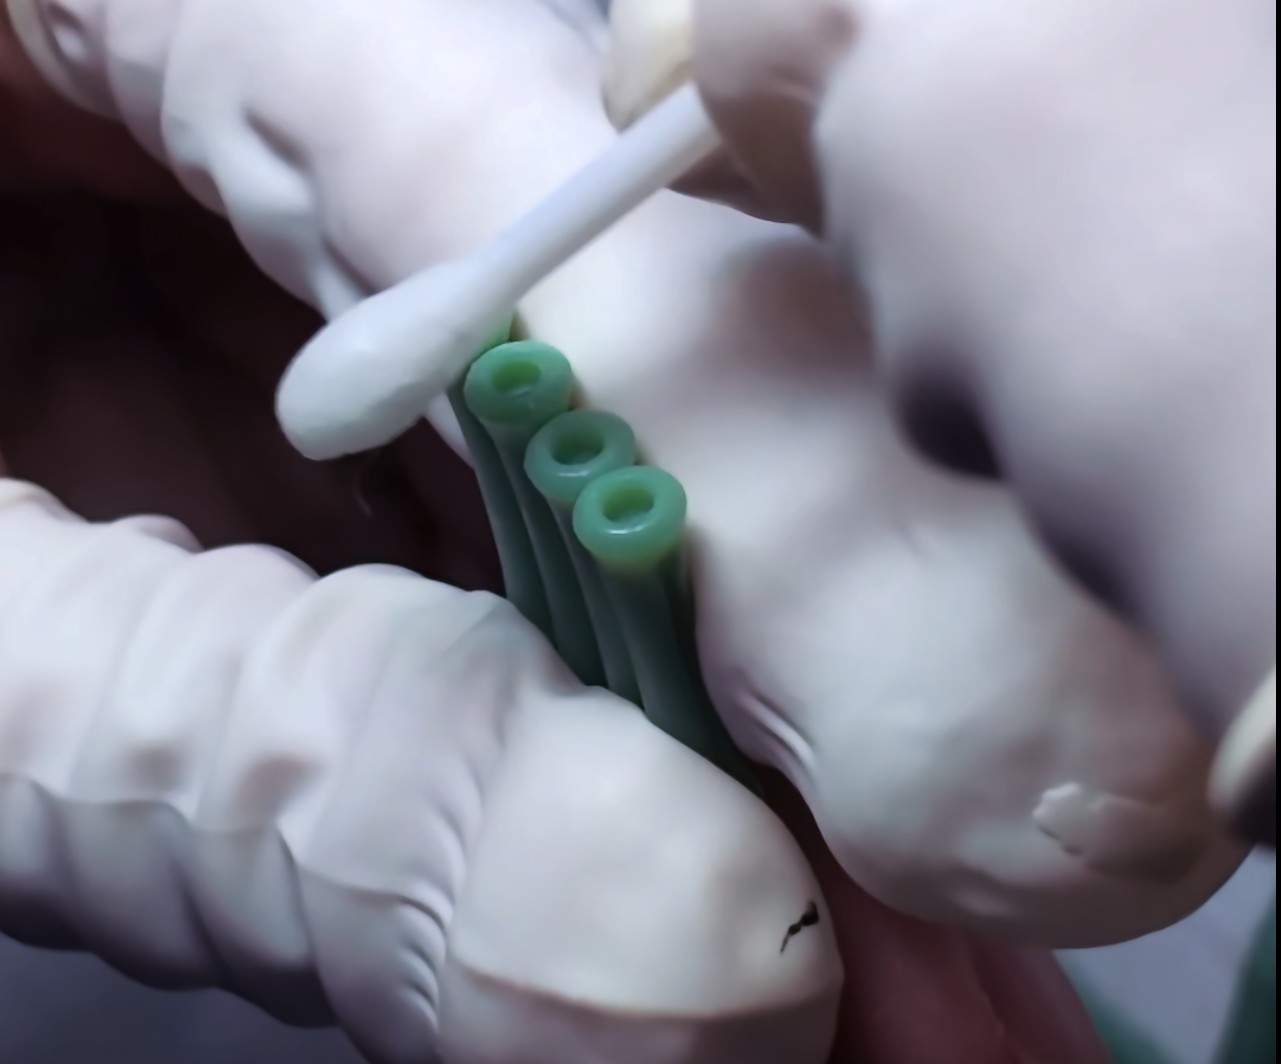
Illustration de l'article 2

图2 蜡件排列与连接操作局部

石膏型制作

蜡树装入石膏筒后,灌入按工艺要求调制的石膏浆。石膏浆充分凝固并完成必要静置后,石膏型才能进入焙烧工序。灌注质量会影响型腔完整性,因此需要避免气泡、局部缺浆等问题。

焙烧脱蜡

石膏型采用分阶段升温的方式焙烧,使蜡料排出,并让铸型达到后续浇注所需的状态。原生产记录中的示例参数为最高约 750 ℃、总时长约 12~13 小时。实际温度曲线和时间应根据石膏材料、铸型尺寸、装炉量及产品要求确定,不能把单一参数套用于所有产品。

熔炼浇注

浇注前,需要根据订单数量、单件重量和工艺损耗核算材料用量,并按产品要求完成配料。焙烧完成后,按现场工艺衔接铸型与浇注,将熔融铜合金注入石膏型。熔炼温度、铸型温度和浇注方式均应依据具体合金、设备和产品结构设定。

清洗拆解
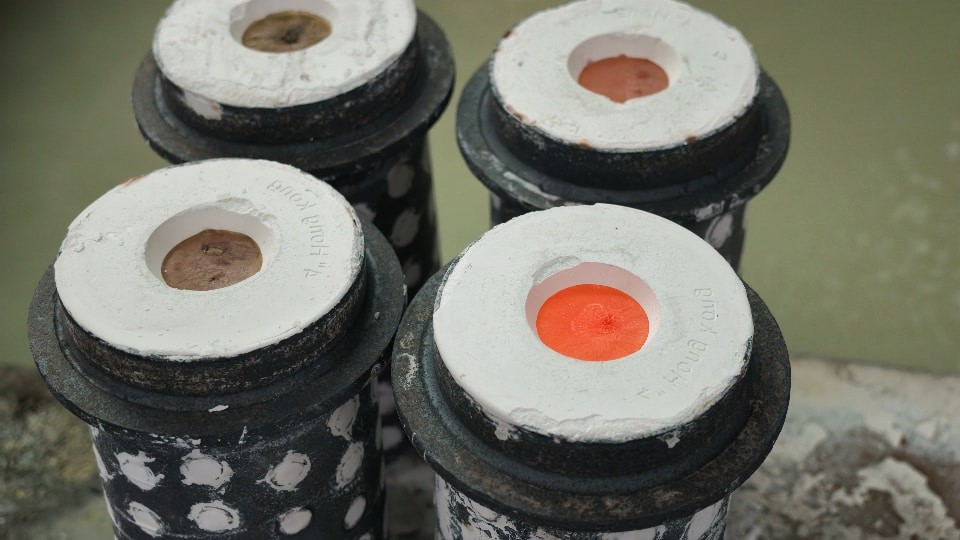
Illustration de l'article 3

浇注完成并冷却到适合处理的状态后,清除石膏并拆解蜡树对应的金属铸件,得到毛坯。此时毛坯仍与浇道相连,表面也可能残留石膏,需要在后续工序中继续处理。

剪水口

毛坯上的浇道和水口可采用人工配合设备的半自动锣切,也可采用全自动锣切。小批量或结构复杂的产品通常更适合半自动处理,便于灵活调整;批量较大、款式单一且装夹条件稳定的产品,可考虑全自动设备。具体选择还要结合节拍、装夹难度、设备能力和成本核算。

滚筒打磨

剪除水口后,可根据表面状态和客户要求进行滚筒打磨。产品尺寸、材料和目标表面效果不同,所用磨料的材质、粒度和处理时间也不同。参数选择不当,可能造成打磨不足、棱角损失或尺寸变化。
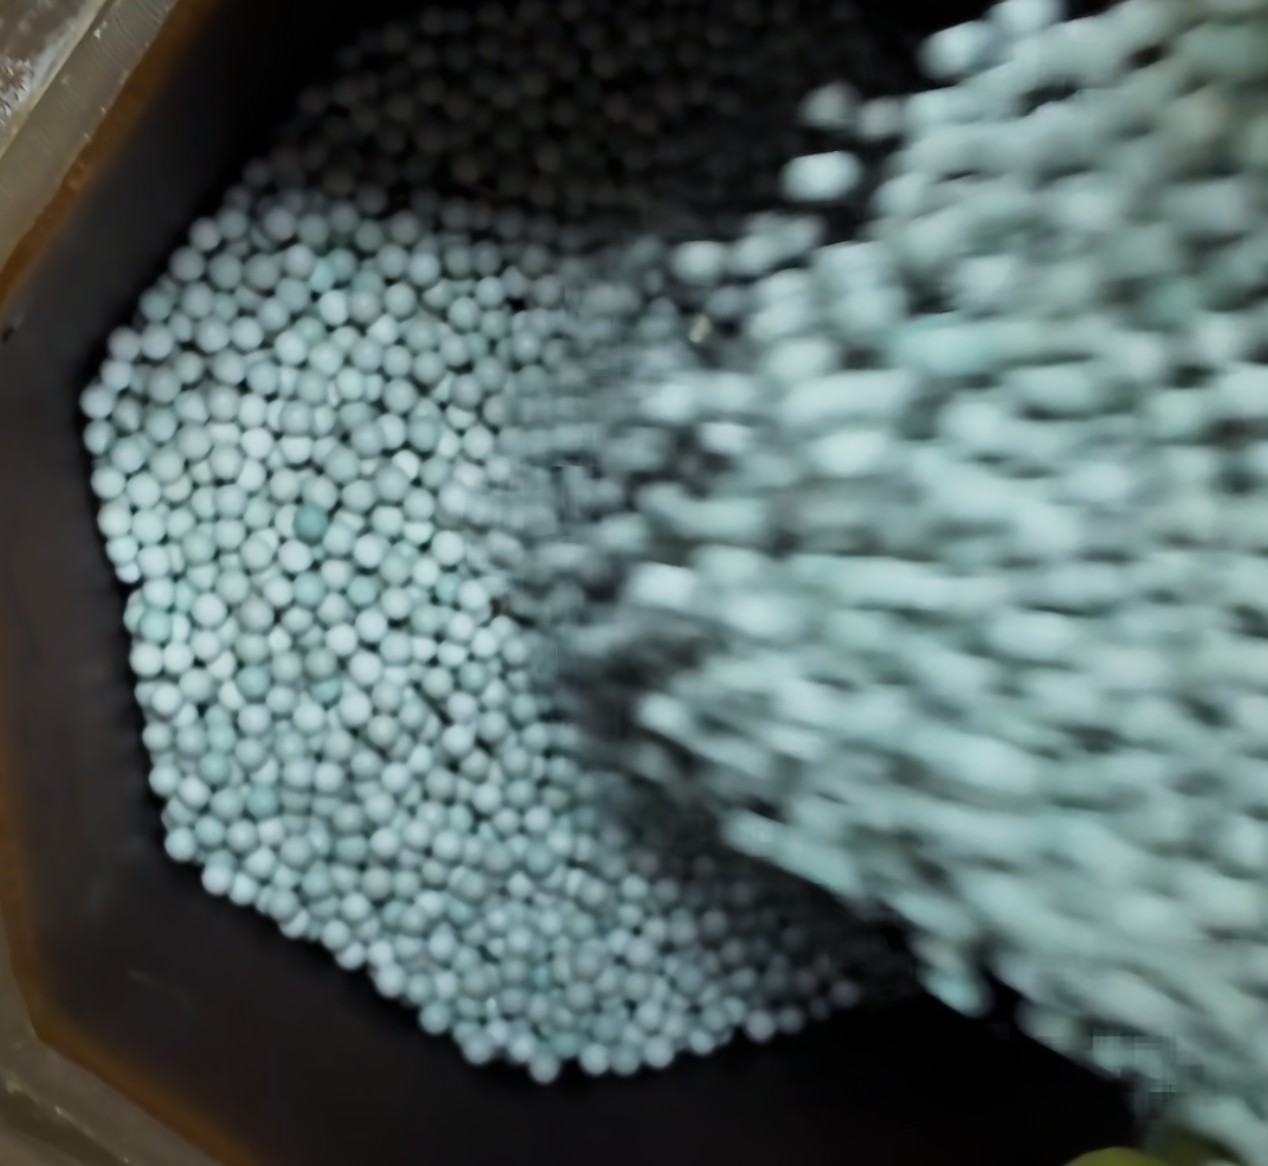
Illustration de l'article 4

图3 滚筒内研磨介质运行画面

成品检验与抽检

打磨完成后,先进行外观和尺寸检验,重点检查划痕、披锋、色差及关键尺寸,并与图纸和确认样品比对。随后按照约定的 AQL 抽样方案进行抽检,必要时送测试中心复核。全过程检验能够降低不合格品流出的风险,但抽检结果仍应结合产品要求、缺陷等级和批次情况判断。
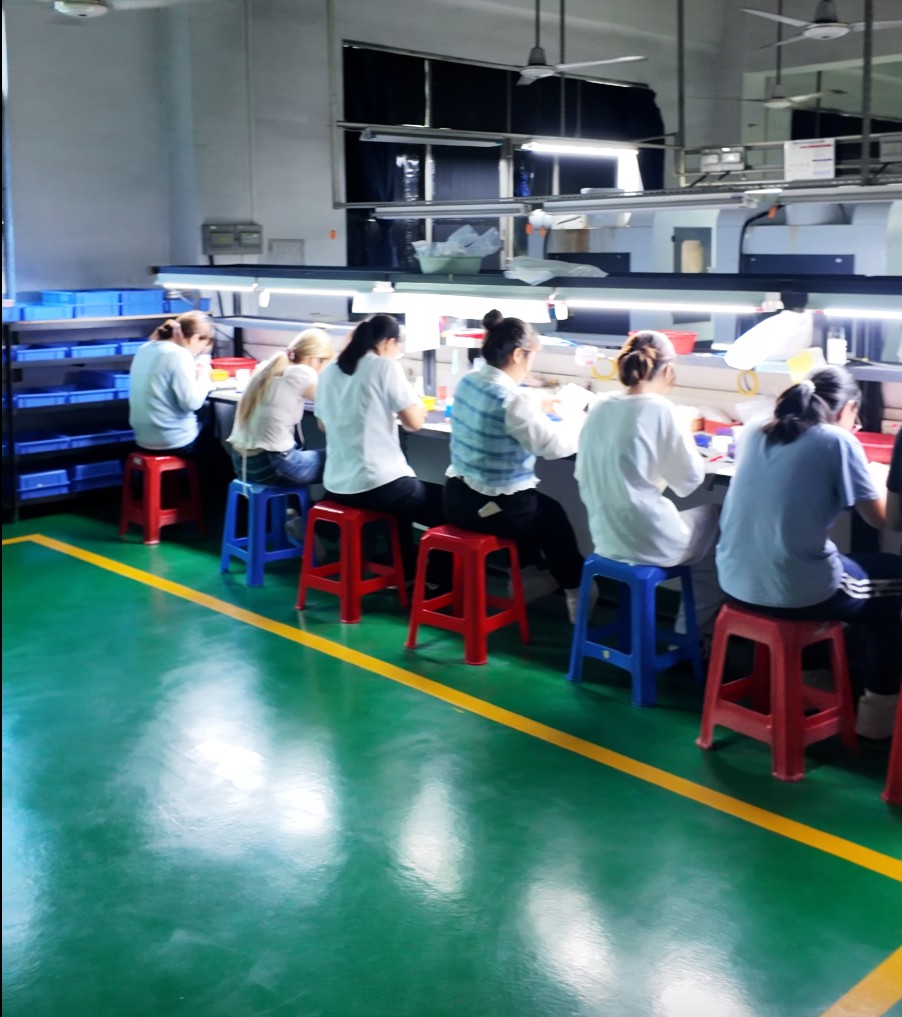
Illustration de l'article 5

关键控制点

环节

可能出现的问题

控制方法

“种子”制作

源头数据偏差

对照图纸和客户样品逐项测量,由测试中心复核

橡胶模具

模具尺寸或取件效果不稳定

先试制蜡件并测量,验证合格后再批量使用

注蜡

缺料、变形或粘模

根据产品调整时间、压力和冷却时间,按现场工艺薄施蜡粉

蜡件检验

瑕疵流入后续工序

逐件检查、修整,无法修复的记录并返工

种蜡树

静电吸附或排列不当

合理控制间距,必要时调整环境湿度

石膏型制作

气泡、缺浆或型腔不完整

控制石膏浆状态、灌注过程和凝固时间

剪水口与打磨

水口残留、表面损伤或尺寸变化

根据结构和批量选择设备,并匹配磨料与处理时间

成品检验

外观或尺寸不符合要求

全检与抽检结合,对照图纸、样品和既定验收要求

失蜡铸造的流程并不复杂,但每种产品的参数和处理方法都可能不同。稳定的批量生产依赖前期数据确认、试制验证和过程检验,也依赖操作人员根据产品结构及时调整工艺。本文介绍的是主要流程,具体温度、时间、材料配比和验收要求,应以实际产品和经验证的车间参数为准。

Contactez-nous