








Bei der Bearbeitung von Brillenmetallteilen führt die hydraulische Umformung zu plastischer Verformung des Materials, wodurch sich auch die Härte ändern kann. In diesem Artikel wird am Beispiel eines Produkts aus Weißkupfer (Neusilber) die Härte vor dem ersten Hydraulikpressen, nach dem ersten Hydraulikpressen und nach dem erneuten Pressen mit Entgraten verglichen. Die Prüfkraft betrug 500 gf, der Mittelwert wurde aus 5 Messungen gebildet; Instrumententyp, Position der Messpunkte in den einzelnen Phasen und die Rohmesswerte müssen noch überprüft werden.
Vor dem ersten Hydraulikpressen betrug die mittlere Härte des drahtgezogenen zylindrischen Weißkupfer-Materials HV141,39 (Abbildung 1). Dieser Wert liegt im in diesem Artikel verwendeten Bereich für halbhart 1/2H (HV130–160). Abbildung 1 zeigt nur das Aussehen des Materials; die Härtewerte vor dem Drahtziehen wurden in dieser Aufzeichnung nicht aufgeführt; der genannte Bereich muss ebenfalls anhand der konkreten Materialgüte und Produktnorm bestätigt werden.

Abbildung 1 Aussehen des zylindrischen Weißkupfer-Materials
Nach dem ersten Hydraulikpressen betrug die mittlere Härte des Werkstücks HV215,56, was einer Erhöhung um 74,17 HV gegenüber vor dem Hydraulikpressen entspricht. Der Härteanstieg dieses Werkstücks stimmt mit dem Phänomen der Kaltverfestigung überein. Das Aussehen des Werkstücks nach dem ersten Hydraulikpressen ist in Abbildung 2 dargestellt.
Nach dem erneuten Pressen mit Entgraten betrug die mittlere Härte HV215,07, was einer Verringerung um 0,49 HV gegenüber nach dem ersten Hydraulikpressen entspricht. Die Mittelwerte nach beiden Bearbeitungsschritten liegen im in diesem Artikel verwendeten Bereich von 190–220 HV; die Zuordnung dieses Bereichs zur SH-Klasse muss anhand der Materialnorm bestätigt werden. Da die einzelnen Messpunktwerte und Informationen zur Messstreuung fehlen, kann allein aufgrund der Differenz von 0,49 HV nicht beurteilt werden, wie stark der Einfluss des zweiten Bearbeitungsschritts auf die Härte ist. Das Aussehen des zweifach bearbeiteten Werkstücks ist in Abbildung 3 dargestellt.
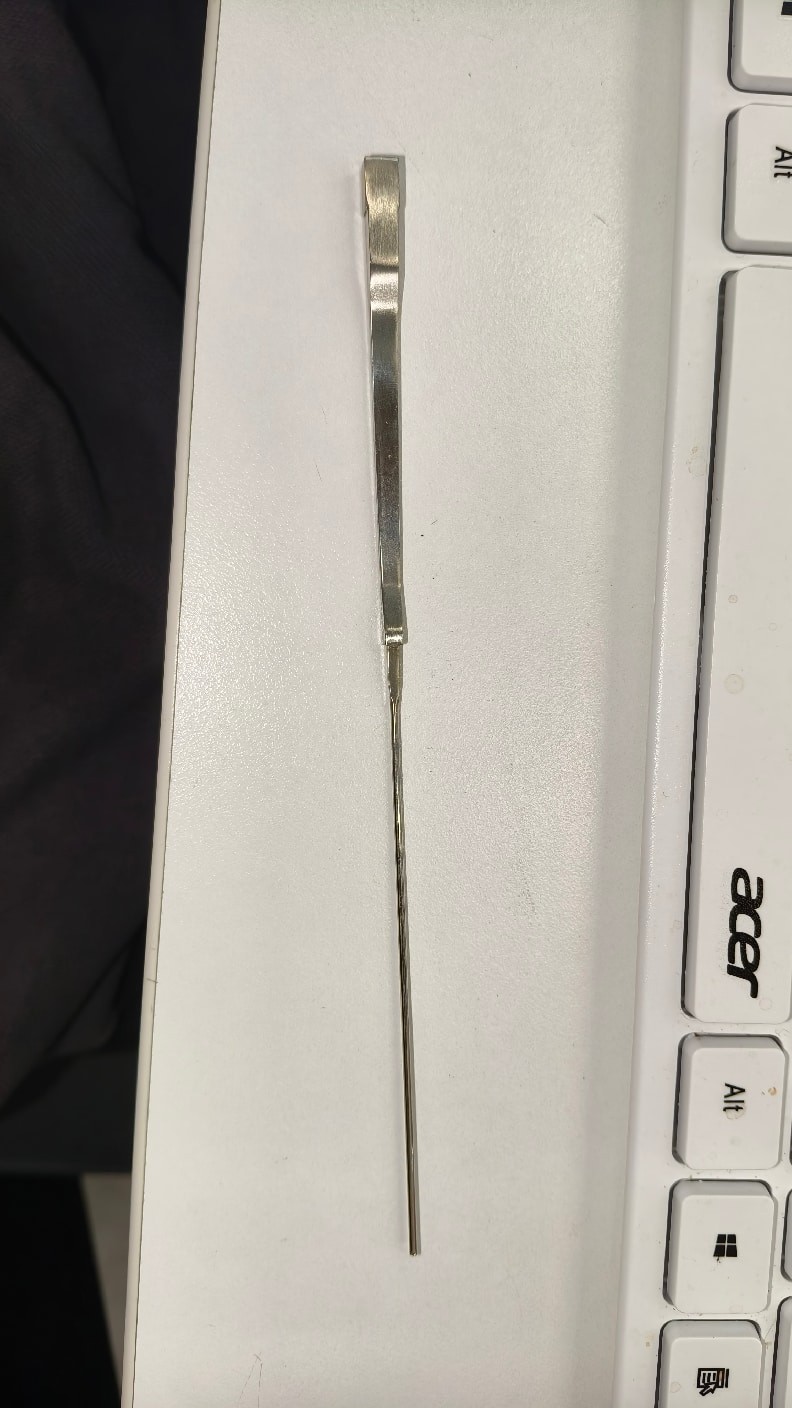
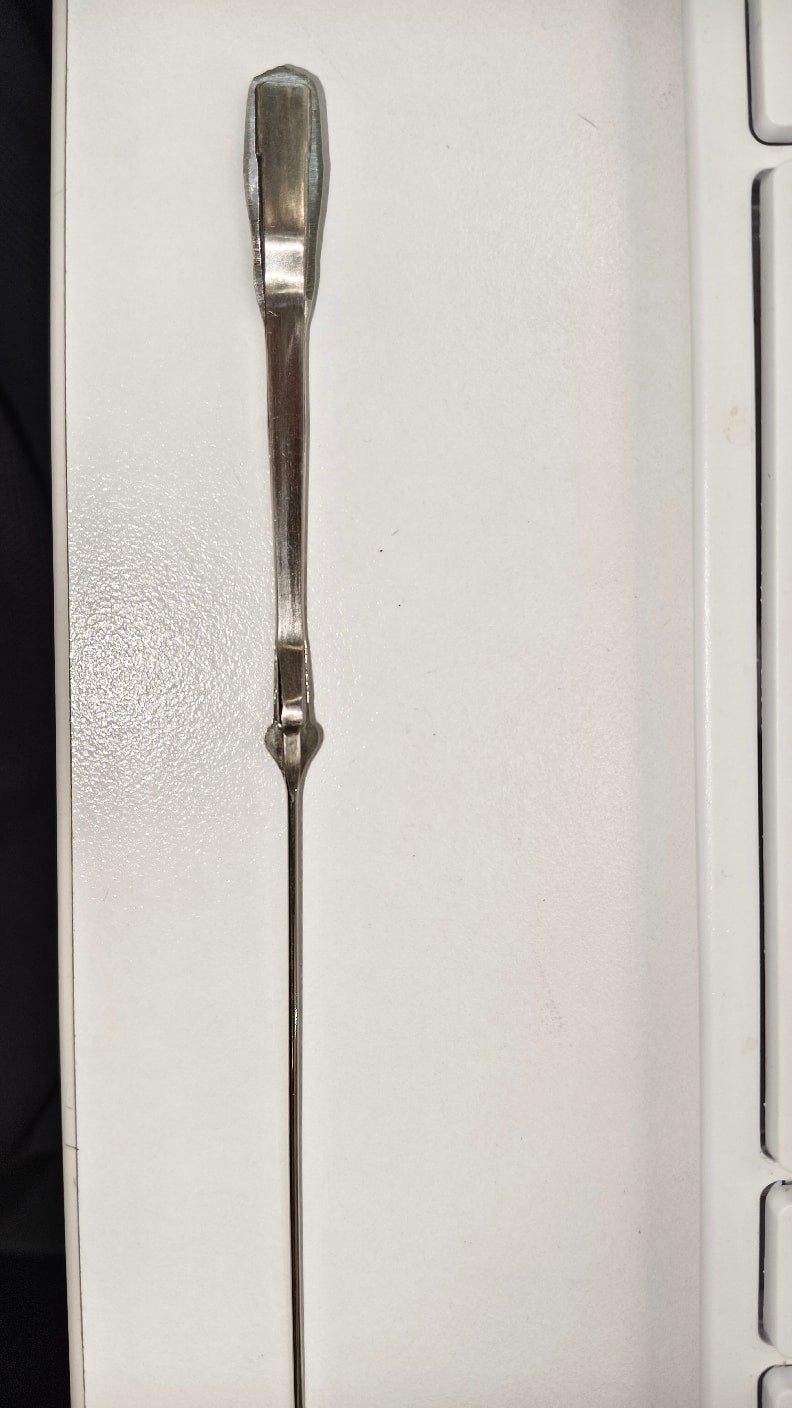
Abbildung 2 (links) Werkstück nach dem ersten Hydraulikpressen Abbildung 3 (rechts) Aussehen des zweifach bearbeiteten Werkstücks
Die Härte dieses Werkstücks war nach dem ersten Hydraulikpressen höher als vor dem Hydraulikpressen, und der Mittelwert nach dem erneuten Entgraten lag nahe am Wert nach dem ersten Hydraulikpressen. Da die tatsächliche Verformungsmenge und die Messpunktdaten nicht aufgeführt sind, lässt sich aus dieser Aufzeichnung keine allgemeine Beziehung zwischen Verformungsmenge und Härteänderung ableiten. Bezüglich der Mikro-Vickers-Härtemessung kann der Artikel 004 „Anwendung der Mikro-Vickers-Härtemessung in der Brillenherstellung" herangezogen werden; das in diesem Artikel tatsächlich angewandte Prüfverfahren muss noch anhand der Instrumentenaufzeichnungen bestätigt werden. Für weitere Informationen oder zur Ergänzung von Vor-Ort-Daten kontaktieren Sie uns gerne. Vielen Dank für Ihre Lektüre.