






Präzisionsfertigung, die jedes Detail verbindet

Von Brillenzubehör bis zu Präzisionsteilen – Entwicklung, Musterbau und Serienfertigung für Kunden weltweit.

12ProduktkategorienOEMNach Zeichnung & MusterQCProzess-Qualitätskontrolle
BRILLENSTANZENGIESSENÄTZENSPRITZGUSSSCHARNIEREGLASRANDSCHRAUBENNASENPADSGLÄSERSERVICESONDERBAU

Seit 2005 | Komplette Fertigungskette & eigene Prüfung

Ihr verlässlicher Partner

JYD Optitech Company Limited ist ein führender vertikal integrierter Hersteller der globalen Brillenindustrie. Der Unternehmenssitz liegt in Longgang, Shenzhen – dem Kerngebiet der mittleren und gehobenen Brillenfertigung Chinas. Wir sind überzeugt, dass Produktqualität und termingerechte Lieferung die Grundlage unseres Geschäfts sind; alle Abläufe und Entwicklungen des Unternehmens richten sich an diesen Prioritäten aus. Seit 2005 hat das Unternehmen mehr als 30 Mio. RMB investiert und seine Kompetenz über alle Stufen der Brillenzubehör-Fertigung hinweg kontinuierlich vertieft.

Unsere Fertigungskapazität

Nach über 20 Jahren kontinuierlicher Investitionen verfügen wir über eine vollständige Wertschöpfungskette in der Brillenfertigung. Unser Produktspektrum umfasst:

Stanzteile, Gussteile, Ätzteile, Spritzgussteile, Scharniere, Klemmringe und Glasranddraht. Auf Basis einer vollständig eigenen Fertigung der Kernkomponenten ohne externe Zulieferer sichern wir unseren Partnern gleichbleibende Qualität, planbare Lieferzeiten und Kostenvorteile.

JYD Workshop1/1

Produkte & Leistungen

Der echte Fertigungsstandort

Technik & Tipps

Mikro-Vickers-Härteprüfung in der Brillenfertigung

Härte von Werkstoffen und Oberflächen über kleinste Eindrücke bewerten – als Grundlage für Werkstoffauswahl, Prozessvalidierung und Qualitätsbewertung.

Die Komplementarität von Video-Messgeräten und digitalen Projektoren in der Brillenindustrie

Die beiden vorherigen Artikel stellten jeweils Video-Messgeräte und digitale Projektoren vor, einschließlich ihrer grundlegenden Funktionen, Prinzipien, praktischen Anwendungen in der Brillenindustrie und ihrer jeweiligen Vorteile. Niemand ist perfekt, und der Mond nimmt zu und ab; dasselbe gilt für Messgeräte. Nur durch die Ergänzung der jeweiligen Stärken können sie die Brillenqualität sichern.

Breite Anwendung von Video-Messmaschinen in der Brillenproduktion

Im vorherigen Artikel wurde der digitale Projektor vorgestellt. Wenn präzisere Messdaten benötigt werden, kommt eine Video-Messmaschine zum Einsatz.

Anwendung digitaler Messprojektoren in der Brillenproduktion

Brillenteile sind klein und unterschiedlich geformt; früher wurden sie meist mit Lupe und Messwerkzeugen beurteilt. Digitale Messprojektoren vergrößern und projizieren die Kontur des Teils auf einen Bildschirm, wodurch Kanten, Formen und Lagebeziehungen anschaulicher werden.

Dauerhaftigkeitsprüfprotokoll: 20.000 Zyklen für Schleuderscharnier

I. Prüfkontext und Zielsetzung

Ein Werkzeug zum Verdrillen von Zöpfen

In der Brillenbranche sind die Formen, Verzierungen, Muster und Designs von Brillenbügeln äußerst vielfältig, und auch die Herstellungsverfahren unterscheiden sich von Hersteller zu Hersteller. Dieser Artikel befasst sich mit einem dieser Verfahren und legt den Schwerpunkt auf dessen Herstellungsprozess und die dabei verwendeten Werkzeuge.

Verfahrensablauf des Wachsausschmelzverfahrens für Metallbrillenteile

Das Wachsausschmelzverfahren eignet sich für die Verarbeitung von Metallteilen mit komplexer Form, vielen Details oder sowohl dekorativer als auch struktureller Funktion. Bei der Produktion wird zunächst aus Wachs ein Wachsteil hergestellt, das in seiner Form dem Zielteil entspricht. Anschließend werden die Wachsteile zu einem Wachsbaum zusammengesetzt und mit Gipsbrei übergossen, wodurch eine Gussform entsteht. Nach dem Brennen und Entwachsen bleibt im Inneren der Gussform ein Hohlraum zurück. Danach wird geschmolzenes Metall eingegossen. Nach dem Abkühlen erhält man den Gussrohling.

Einfluss der Extrusionsverarbeitung auf die Materialhärte und Analyse

Bei der Bearbeitung von Brillenmetallteilen führt die hydraulische Umformung zu plastischer Verformung des Materials, wodurch sich auch die Härte ändern kann. In diesem Artikel wird am Beispiel eines Produkts aus Weißkupfer (Neusilber) die Härte vor dem ersten Hydraulikpressen, nach dem ersten Hydraulikpressen und nach dem erneuten Pressen mit Entgraten verglichen. Die Prüfkraft betrug 500 gf, der Mittelwert wurde aus 5 Messungen gebildet; Instrumententyp, Position der Messpunkte in den einzelnen Phasen und die Rohmesswerte müssen noch überprüft werden.

Kontakt

Schreiben Sie uns eine E-Mail oder finden Sie unsere Adresse und Kontaktdaten.

ken@jyd-optitech.com
Technik & Wissen

Dauerhaftigkeitsprüfprotokoll: 20.000 Zyklen für Schleuderscharnier

I. Prüfkontext und Zielsetzung

Das Scharnier ist eines der am häufigsten bewegten Teile an einer Brille. Geht man davon aus, dass täglich 5 Auf- und Absetzvorgänge erfolgen (jeweils 1 Ab- und 1 Aufsetzen, insgesamt 2 Bewegungen), so wird das Scharnier täglich etwa 10-mal betätigt, jährlich etwa 3650-mal. Sein Verschleiß und seine Dauerhaftigkeit sind daher nicht zu vernachlässigen. Diese Prüfung betrifft das Schleuderscharnier. Nach kumulativer Lastaufbringung von 5000, 10000, 15000 und 20000 Zyklen wurde jeweils geprüft, ob Brüche, Funktionsverlust der Rückfederung, Lockerung von Schrauben oder Verklemmungen auftreten. Die 15000 und 20000 Zyklen sind die Schwerpunkte dieser Beobachtung.

II. Prüfgerät und Einspannung

Die Prüfung erfolgte auf dem Scharniertestgerät LT-480. Die auf der Geräteoberfläche angezeigten Winkelwerte für „vorne/hinten“ betrugen 85,0° und 15,0°. Der Zählerwert wurde stufenweise angepasst (die Winkelreferenz richtet sich nach der Gerätebeschreibung). Das Prüfmuster war ein Schleuderscharnier; der Einspannzustand ist in Abbildung 2 dargestellt.

Artikelabbildung 1
Artikelabbildung 1

Abbildung 1: Oberfläche des Scharniertestgeräts LT-480: Der Zähler war im ersten Abschnitt auf 5000 Zyklen eingestellt, der Zählerstand betrug 0.
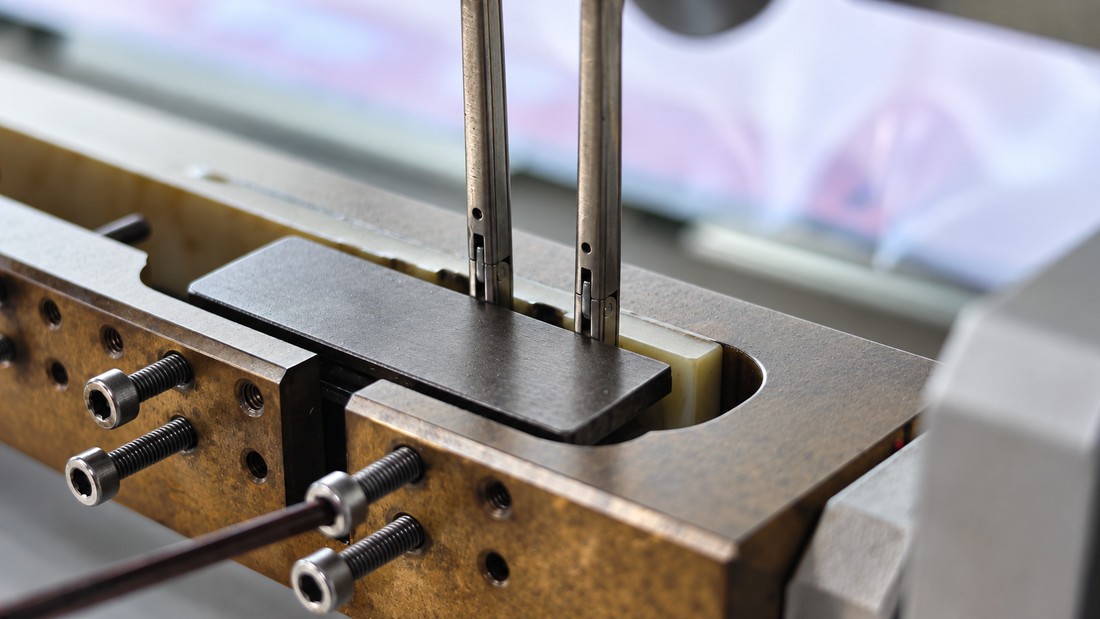
Artikelabbildung 2
Artikelabbildung 2

Abbildung 2: Einspannzustand des Scharniers in der Prüfvorrichtung

III. Stufenweise Prüfung und Beobachtung

Kumulativ 5000 Zyklen. Nach Einspannen und Einstellen der Werte wurde das Gerät gestartet. Nach dem Lauf zeigte die Beobachtung keine Brüche, keine verschobenen Schrauben oder ähnliche Probleme am Scharnier. Anschließend wurde Schmieröl am Scharnier aufgetragen und mit der nächsten Stufe fortgefahren.

Kumulativ 10000 Zyklen. Der Ablauf war im Wesentlichen derselbe wie in der vorherigen Stufe; der Unterschied bestand darin, dass um das Scharnier herum schwarze Ölrückstände auftraten (nachträglich abwischbar), deren Ursache in diesem Fall nicht weiter geklärt wurde. Nach der Entnahme wurde mit einer Lupe geprüft; es wurden keine Brüche, verschobenen Schrauben oder Funktionsverluste der Rückfederung festgestellt. Nach erneutem Einspannen wurde die Prüfung fortgesetzt.

Kumulativ 15000 Zyklen. Die Einstellwerte und der Zählerstand auf der Geräteoberfläche zeigten 15000 Zyklen (Abbildung 3).
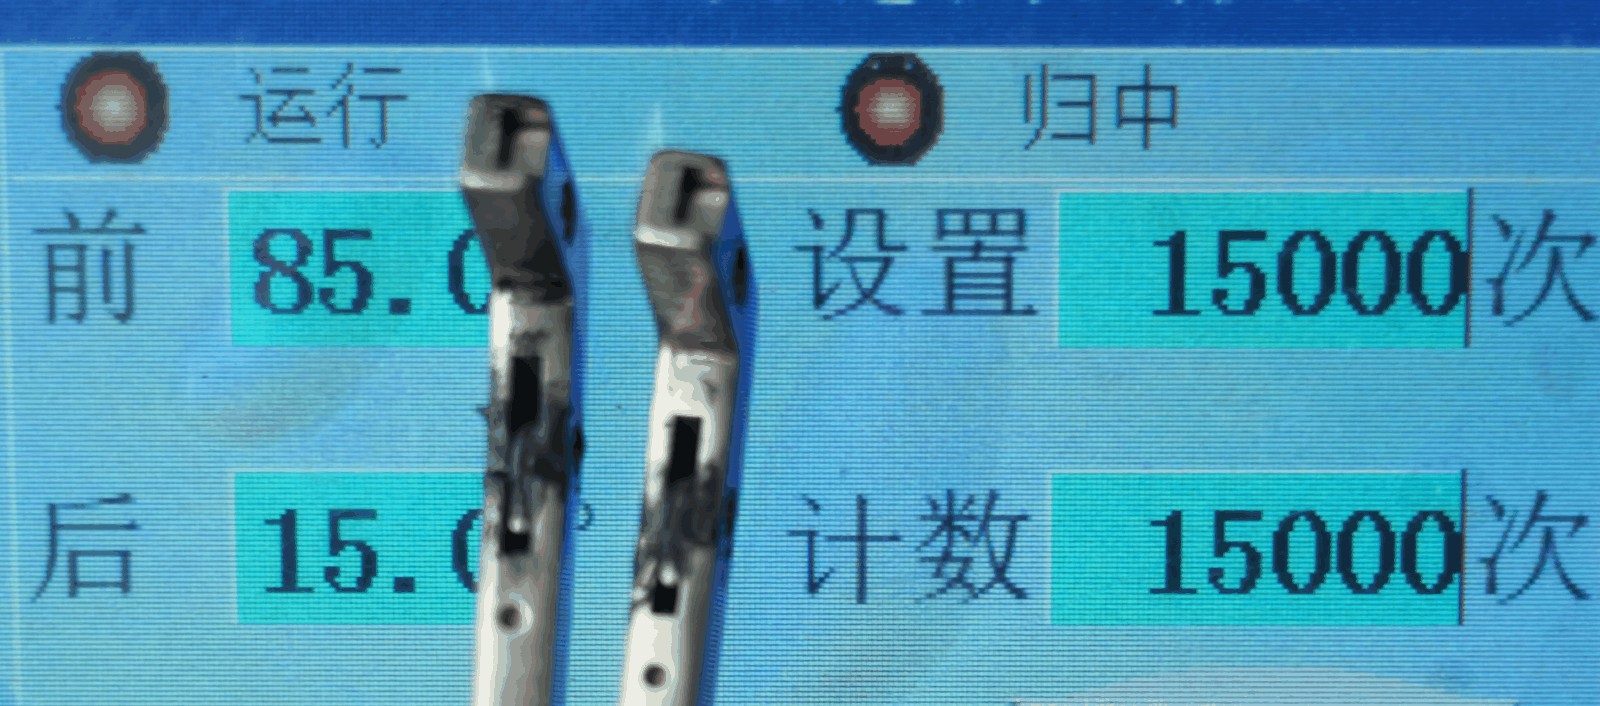
Artikelabbildung 3
Artikelabbildung 3

Abbildung 3: Geräteoberfläche bei kumulativ 15000 Zyklen: Einstellwert und Zählerstand betragen beide 15000.

Zu diesem Zeitpunkt war das Scharnier noch rückfederungsfähig, jedoch hatte sich nach dem damaligen Beobachtungsprotokoll der Winkel nach der Rückstellung bereits verändert. Da keine abgleichbaren gemessenen Winkelwerte und zulässigen Grenzwerte vorlagen, wird dieses Phänomen hier nur als Beobachtungsnotiz festgehalten und keine Toleranzüberschreitung festgestellt.

Kumulativ 20000 Zyklen. Die Rückfederung war weiterhin vorhanden, und ein Ausleiern des Scharniers trat nicht auf; im Vergleich zu 15000 Zyklen nahm die im Beobachtungsprotokoll festgehaltene Änderung des Rückstellwinkels weiter zu.

IV. Sichtprüfung und Winkelprüfung

Bis zu kumulativ 20000 Zyklen zeigten sich an der Außenfläche des Scharniers keine offensichtlichen Risse, Abschürfungen oder Anstoßstellen. Die Sichtprüfung ist in Abbildung 4 dargestellt; das Foto ist nicht mit der Aufnahmestufe gekennzeichnet. Abbildung 5 dokumentiert die Prüfung des Rückstellwinkels mit der Winkelmesserscheibe am Prüfort.
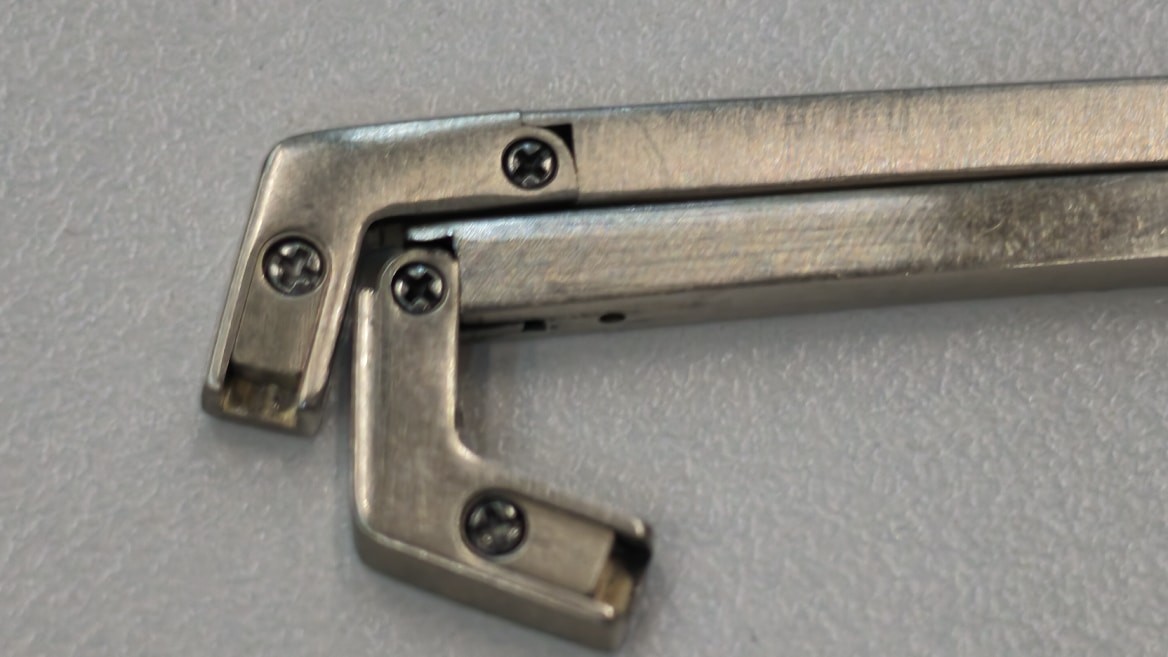
Artikelabbildung 4
Artikelabbildung 4

Abbildung 4: Protokoll der Sichtprüfung des Scharniers (Foto ohne Kennzeichnung der Aufnahmestufe)
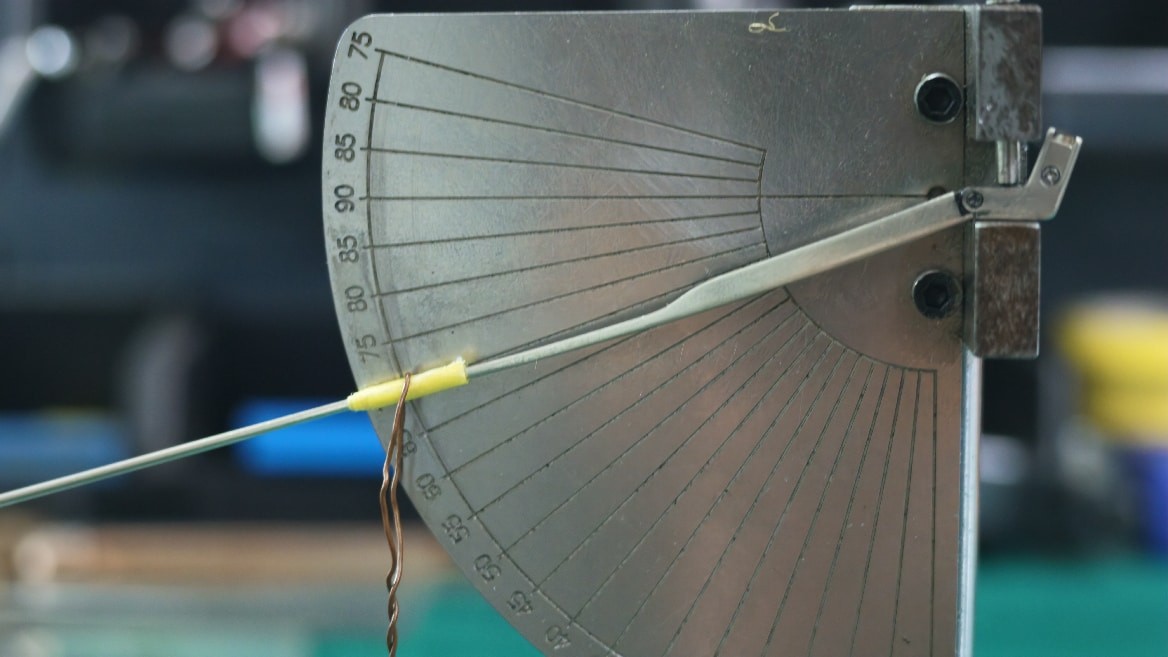
Artikelabbildung 5
Artikelabbildung 5

Abbildung 5: Prüfung des Rückstellwinkels mit der Winkelmesserscheibe am Prüfort

V. Umrechnung der Zyklen

Bei der Umrechnung nach den vorgenannten Annahmen (täglich 5 Auf- und Absetzvorgänge, 2 Bewegungen pro Vorgang, 365 Tage pro Jahr) wird das Scharnier täglich etwa 10-mal betätigt, jährlich etwa 3650-mal. Demnach entsprechen kumulativ 15000 Zyklen etwa 4,11 Jahren und 20000 Zyklen etwa 5,48 Jahren (15000÷3650≈4,11, 20000÷3650≈5,48). Es ist anzumerken, dass dies lediglich eine Zyklenumrechnung darstellt, wenn die angenommene Bewegungsanzahl mit der Zählweise des Gerätezyklus übereinstimmt, und nicht der tatsächlichen Nutzungsdauer des Scharniers entspricht: Die Öffnungs- und Schließwinkel, die Krafteinwirkung und die Nutzungsumgebung im tatsächlichen Gebrauch unterscheiden sich von den Prüfbedingungen, und im Original wurde nicht definiert, ob die Auf- und Absetzvorgänge und ein Gerätezyklus derselben Zählweise unterliegen.

VI. Fazit und Anwendungsbereich

In dieser Prüfung konnte das Scharnier nach kumulativer Lastaufbringung von 20000 Zyklen noch zurückfedern, und an der Außenfläche waren keine offensichtlichen Risse oder Abschürfungen zu sehen. Der Rückstellwinkel änderte sich jedoch mit zunehmender Zyklenzahl; dies trat bereits bei 15000 Zyklen auf und verstärkte sich bei 20000 Zyklen weiter.

Ob ein Funktionsverlust der Endpositionierung, eine Abnahme der Klemmkraft oder ein Verrutschen beim Tragen vorliegt, muss anhand gemessener Winkelwerte, zulässiger Grenzwerte und tatsächlicher Trageversuche beurteilt werden.

Kontakt