








Das Wachsausschmelzverfahren eignet sich für die Verarbeitung von Metallteilen mit komplexer Form, vielen Details oder sowohl dekorativer als auch struktureller Funktion. Bei der Produktion wird zunächst aus Wachs ein Wachsteil hergestellt, das in seiner Form dem Zielteil entspricht. Anschließend werden die Wachsteile zu einem Wachsbaum zusammengesetzt und mit Gipsbrei übergossen, wodurch eine Gussform entsteht. Nach dem Brennen und Entwachsen bleibt im Inneren der Gussform ein Hohlraum zurück. Danach wird geschmolzenes Metall eingegossen. Nach dem Abkühlen erhält man den Gussrohling.
In der praktischen Produktion hängt die Endqualität nicht nur vom Gießen ab. Vorgelagerte Daten, Kautschukformen, Wachsspritzparameter und jede Prüfung beeinflussen die Stabilität der Charge. Im Folgenden wird anhand der Werkstattabläufe der vollständige Prozess von der Herstellung des „Kerns“ bis zur Fertigteilprüfung beschrieben.
Verfahrensablauf
Der vollständige Ablauf umfasst die Herstellung des „Kerns“ und den Datenabgleich, die Herstellung der Kautschukform, die Formvalidierung, das Wachsspritzen, das Nacharbeiten und Prüfen der Wachsteile, das Aufbäumen des Wachses, die Herstellung der Gipsform, das Brennen und Entwachsen, das Schmelzen und Gießen, das Reinigen und Zerlegen, das Abtrennen der Angüsse, das Trommelschleifen sowie die Fertigteilprüfung und Stichprobenkontrolle.
Herstellung des „Kerns“ und Datenabgleich
Nach Erhalt der Kundenzeichnungen und Muster wird zunächst der „Kern“ hergestellt, der später für die Formherstellung verwendet wird, also das Urmodell. Während der Herstellung müssen die wichtigsten Maße Punkt für Punkt mit den Kundenzeichnungen und Mustern verglichen und vom Testzentrum überprüft werden. Sobald in den Ausgangsdaten eine Abweichung auftritt, setzt sich der Fehler in der Form, den Wachsteilen und den Seriengussteilen fort. Je später dies geschieht, desto höher sind die Nacharbeitskosten.
Herstellung der Kautschukform
Nach der Bestätigung des „Kerns“ wird dieser an die Formenbauer zur Herstellung der Kautschukform übergeben. Die Qualität der Formherstellung hängt eng mit der Erfahrung des Personals zusammen. Die Position der Formtrennung, die Schnitte und die Entnahmeart beeinflussen die Vollständigkeit der Wachsteile und die nachfolgenden Arbeitsschritte. Die Werkstatt kann die Formenbauer entsprechend dem Produktionsvolumen und dem Zeitplan einteilen, um zu vermeiden, dass Schlüsselprozesse übermäßig von einer einzelnen Person abhängen.

Abb. 1 Formtrennung und Entnahme der Kautschukform
Formvalidierung
Nach Fertigstellung der Form darf diese nicht direkt in die Serienproduktion gehen. Die Bediener fertigen zunächst mit der neuen Form eine kleine Anzahl von Wachsteilen, messen dann die wichtigsten Maße und vergleichen sie mit den Zeichnungen und dem „Kern“. Erst wenn die Ergebnisse der Testfertigung den Anforderungen entsprechen, wird die Form in der Serie eingesetzt. Ob eine Form qualifiziert ist, entscheidet letztlich das Ergebnis der Testfertigung.
Wachsspritzen
Vor dem Wachsspritzen müssen die Geräteparameter entsprechend der Produktstruktur angepasst werden. Die erforderliche Wachsspritzzeit, der Druck und die Kühlzeit sind für verschiedene Produkte unterschiedlich und sollten auf den Ergebnissen der Testfertigung basieren. Um zu verhindern, dass die Wachsteile nach dem Abkühlen an der Form haften, tragen die Bediener gemäß dem Werkstattverfahren dünn Wachspulver auf die Form auf. Die entnommenen Wachsteile werden ordentlich auf Tabletts gelegt und in den nächsten Arbeitsschritt überführt.
Nacharbeiten und Prüfen der Wachsteile
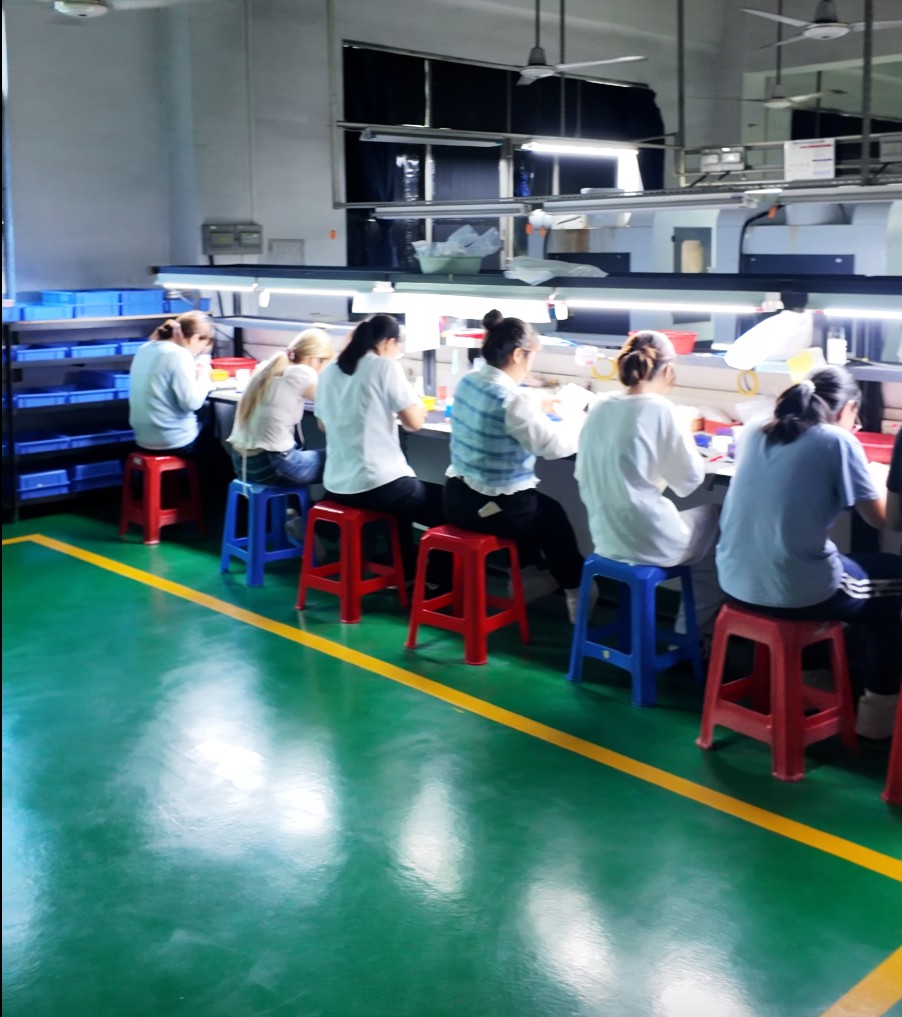
Nach der Entnahme der Wachsteile prüfen die Prüfer auf Materialfehlstellen, Verformung, Grat und Oberflächenfehler. Reparierbare Teile werden sofort bearbeitet; nicht reparierbare Teile werden separat erfasst und zur Nacharbeit vorgesehen. Gleichzeitig werden Wachspulverreste von der Oberfläche der Wachsteile entfernt, um die spätere Formherstellung nicht zu beeinträchtigen.
Aufbäumen des Wachses
Die geprüften Wachsteile werden gemäß den Anforderungen auf Wachsstäben befestigt und zu einem Wachsbaum zusammengesetzt. Die Anordnung muss sowohl das Gießen und die spätere Zerlegung erleichtern als auch die Mengenkontrolle ermöglichen. Bei dicht angeordneten Wachsteilen, die leicht elektrostatisch anhaften, erhöht die Werkstatt gegebenenfalls die Luftfeuchtigkeit, um ein Verkleben und Schwierigkeiten bei der Entnahme zu verringern.
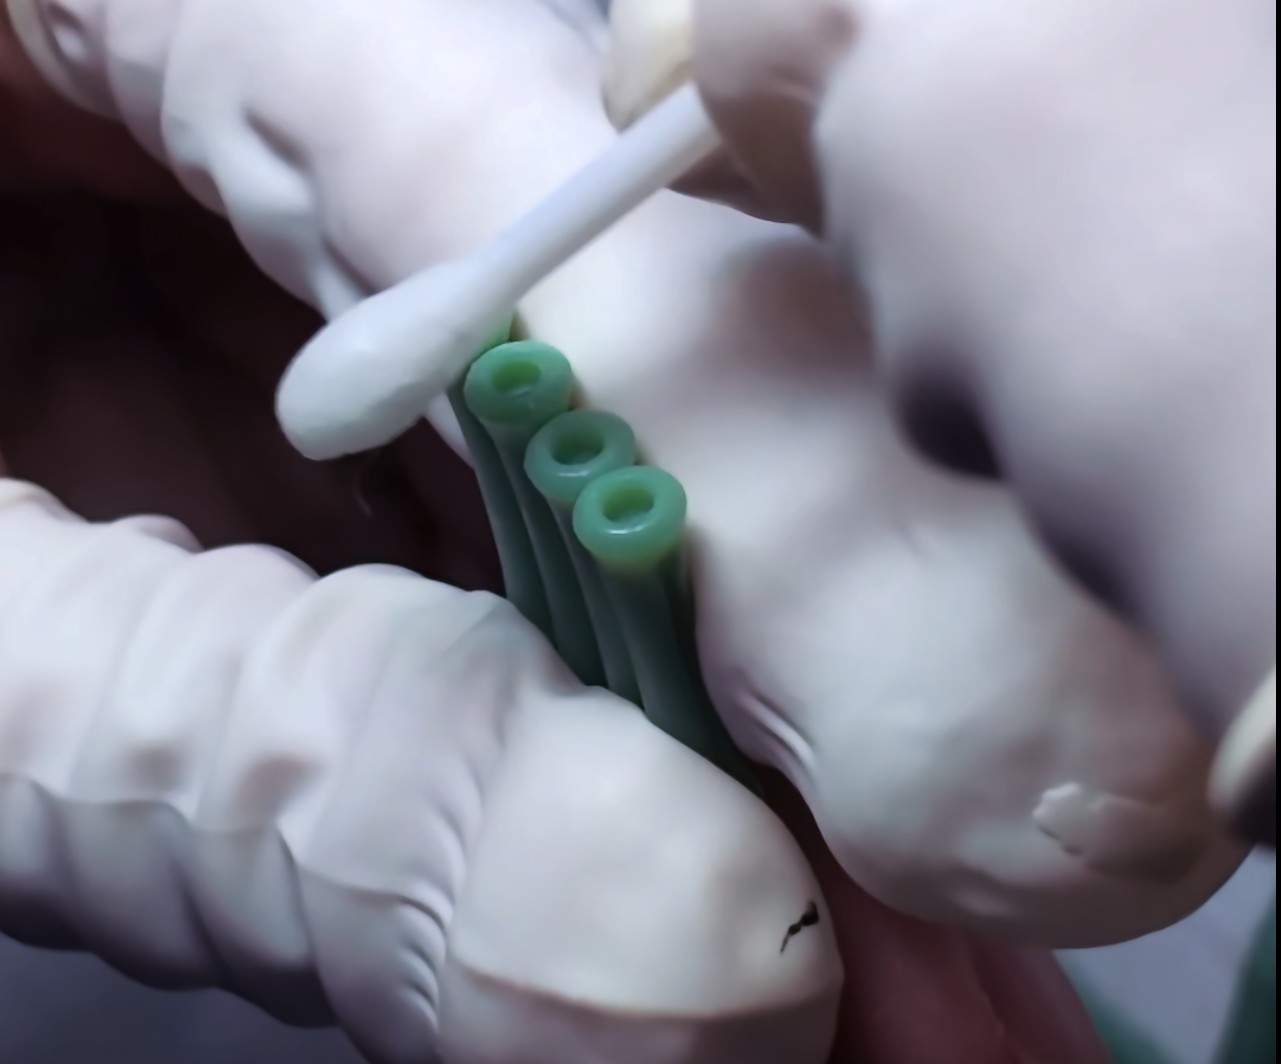
Abb. 2 Anordnung und Verbindung der Wachsteile im Detail
Herstellung der Gipsform
Nachdem der Wachsbaum in die Gipshülse eingesetzt wurde, wird der gemäß den Prozessanforderungen angerührte Gipsbrei eingegossen. Erst nachdem der Gipsbrei vollständig erstarrt ist und die erforderliche Ruhezeit abgeschlossen wurde, darf die Gipsform in den Brennprozess übergehen. Die Qualität des Eingießens beeinflusst die Vollständigkeit des Hohlraums; daher müssen Lufteinschlüsse und Stellen mit fehlendem Gips vermieden werden.
Brennen und Entwachsen
Die Gipsform wird durch stufenweises Erhitzen gebrannt, damit das Wachs austritt und die Gussform den für das anschließende Gießen erforderlichen Zustand erreicht. Die in den ursprünglichen Produktionsaufzeichnungen angegebenen Beispielparameter sind eine Höchsttemperatur von etwa 750 °C und eine Gesamtdauer von etwa 12–13 Stunden. Die tatsächliche Temperaturkurve und Zeit sollten je nach Gipsmaterial, Formgröße, Ofenbeladung und Produktanforderungen festgelegt werden; einzelne Parameter dürfen nicht auf alle Produkte übertragen werden.
Schmelzen und Gießen
Vor dem Gießen muss der Materialbedarf anhand der Bestellmenge, des Stückgewichts und des Prozessverlusts berechnet und die Legierung gemäß den Produktanforderungen zusammengestellt werden. Nach Abschluss des Brennens werden Gussform und Gießvorgang gemäß dem Werkstattverfahren aufeinander abgestimmt und die geschmolzene Kupferlegierung in die Gipsform gegossen. Schmelztemperatur, Formtemperatur und Gießmethode sollten je nach konkreter Legierung, Ausrüstung und Produktstruktur festgelegt werden.
Reinigen und Zerlegen
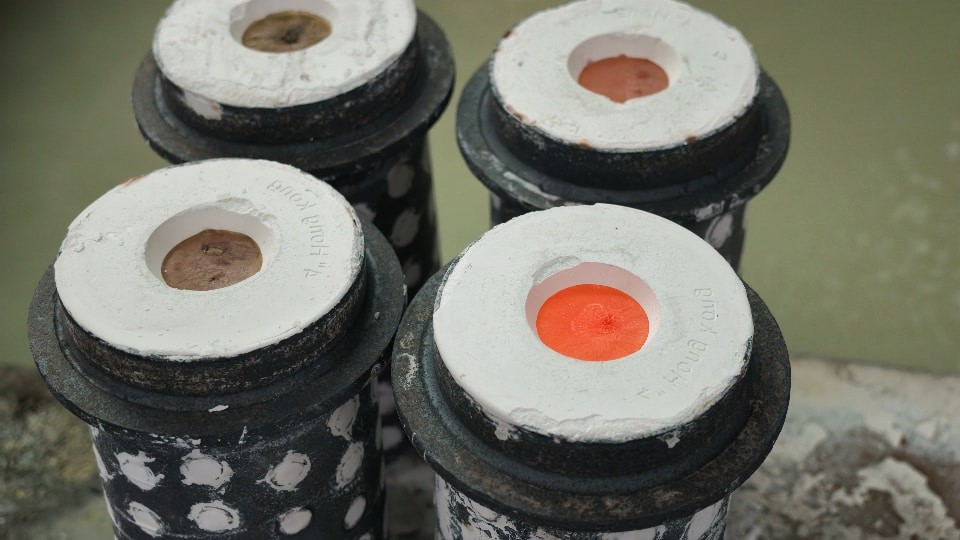
Nach dem Gießen und Abkühlen auf einen für die Bearbeitung geeigneten Zustand wird der Gips entfernt und der dem Wachsbaum entsprechende Metallguss zerlegt, wodurch Rohlinge entstehen. Zu diesem Zeitpunkt sind die Rohlinge noch mit den Angüssen verbunden, und auf der Oberfläche können Gipsreste haften, die in nachfolgenden Arbeitsschritten weiter behandelt werden müssen.
Abtrennen der Angüsse
Die Angüsse und Gusskanäle an den Rohlingen können halbautomatisch durch manuelle Bearbeitung in Kombination mit Geräten oder vollautomatisch abgetrennt werden. Bei kleinen Serien oder komplexen Produkten ist die halbautomatische Bearbeitung in der Regel besser geeignet, da sie flexibel angepasst werden kann. Bei großen Serien, einheitlichen Modellen und stabilen Spannbedingungen können vollautomatische Anlagen in Betracht gezogen werden. Die konkrete Wahl muss auch Taktzeit, Spannschwierigkeit, Anlagenkapazität und Kostenkalkulation berücksichtigen.
Trommelschleifen
Nach dem Abtrennen der Angüsse kann je nach Oberflächenzustand und Kundenanforderung ein Trommelschleifen durchgeführt werden. Je nach Produktgröße, Material und angestrebtem Oberflächeneffekt unterscheiden sich Material, Korngröße und Behandlungsdauer des Schleifmittels. Eine ungeeignete Parameterwahl kann zu unzureichendem Schleifen, Kantenverlust oder Maßänderungen führen.
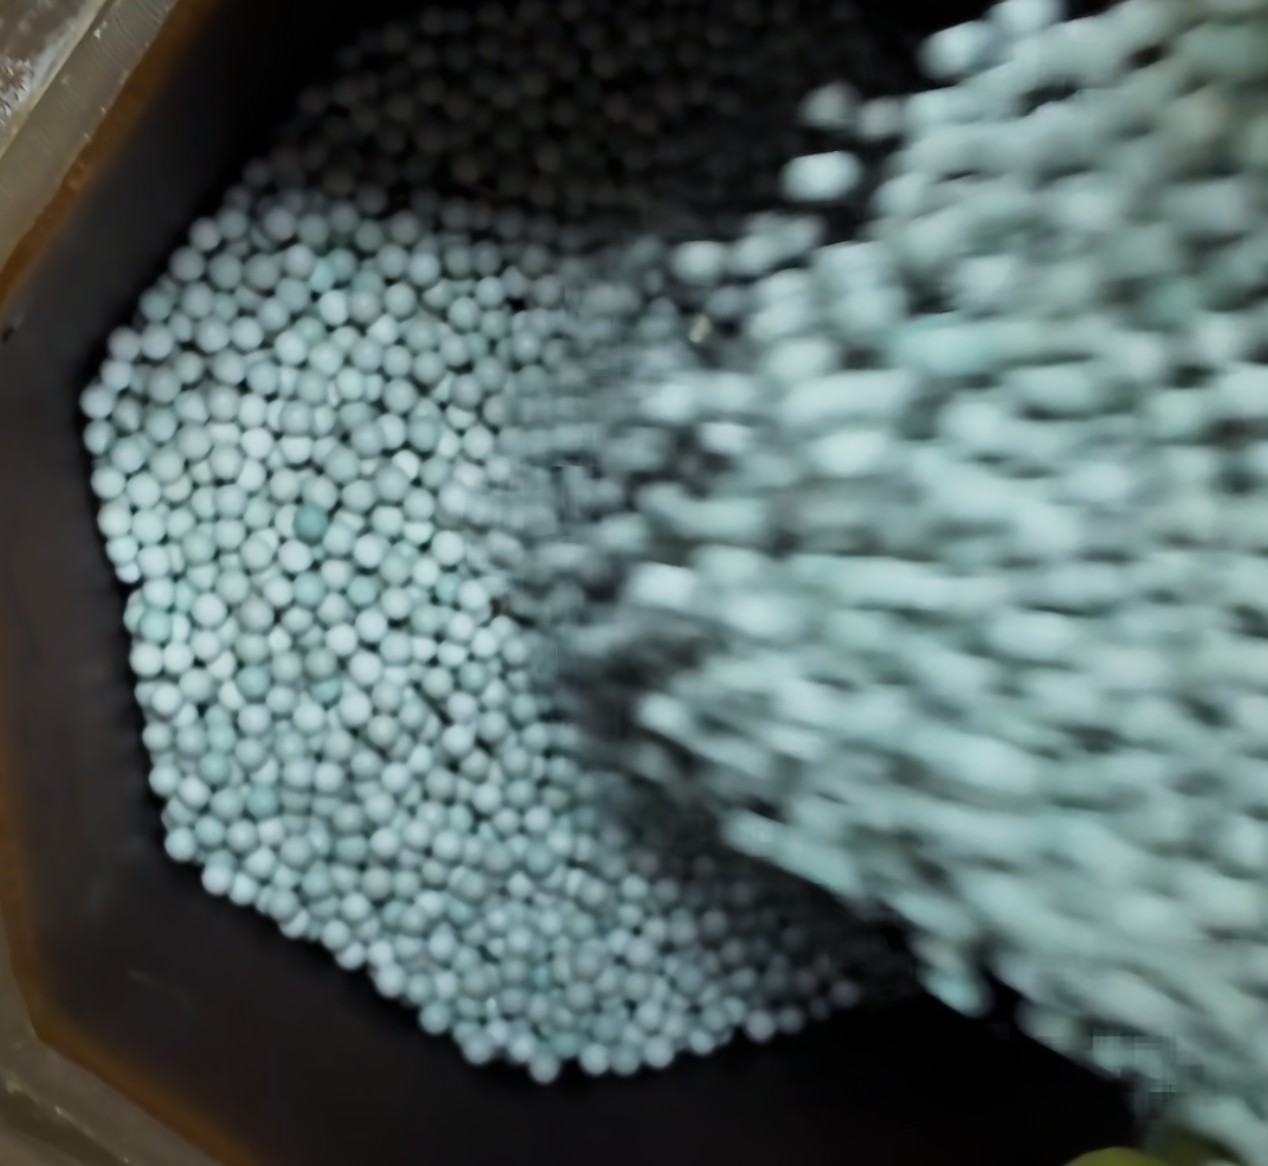
Abb. 3 Betrieb des Schleifmediums in der Trommel
Fertigteilprüfung und Stichprobenkontrolle
Nach dem Schleifen erfolgt zunächst eine Sicht- und Maßprüfung mit Schwerpunkt auf Kratzern, Grat, Farbabweichungen und kritischen Maßen, verglichen mit den Zeichnungen und bestätigten Mustern. Anschließend wird gemäß dem vereinbarten AQL-Stichprobenplan eine Stichprobenkontrolle durchgeführt; bei Bedarf erfolgt eine Nachprüfung im Testzentrum. Eine Prüfung über den gesamten Prozess kann das Risiko verringern, dass fehlerhafte Produkte abfließen, doch die Ergebnisse der Stichprobenkontrolle sollten weiterhin im Zusammenhang mit Produktanforderungen, Fehlerklassen und Chargensituation beurteilt werden.
Kritische Kontrollpunkte
Prozessschritt
Mögliche Probleme
Kontrollmethode
Herstellung des „Kerns“
Abweichung der Ausgangsdaten
Punktweise Messung anhand von Zeichnungen und Kundenmustern, Überprüfung durch das Testzentrum
Kautschukform
Instabile Formmaße oder Entnahme
Zunächst Wachsteile testfertigen und messen; erst nach erfolgreicher Validierung in Serie verwenden
Wachsspritzen
Materialfehlstellen, Verformung oder Anhaften an der Form
Zeit, Druck und Kühlzeit je nach Produkt anpassen, gemäß Werkstattverfahren dünn Wachspulver auftragen
Prüfung der Wachsteile
Fehler gelangen in nachfolgende Prozesse
Stückweise Prüfung und Nacharbeit; nicht reparierbare Teile erfassen und nacharbeiten
Aufbäumen des Wachses
Elektrostatische Anhaftung oder ungeeignete Anordnung
Abstände sinnvoll steuern, bei Bedarf Luftfeuchtigkeit anpassen
Herstellung der Gipsform
Lufteinschlüsse, fehlender Gips oder unvollständiger Hohlraum
Zustand des Gipsbreis, Eingießvorgang und Erstarrungszeit kontrollieren
Abtrennen der Angüsse und Schleifen
Angussreste, Oberflächenschäden oder Maßänderungen
Geräte je nach Struktur und Serie wählen, Schleifmittel und Behandlungsdauer abstimmen
Fertigteilprüfung
Aussehen oder Maße entsprechen nicht den Anforderungen
Vollprüfung und Stichprobenkontrolle kombinieren, Abgleich mit Zeichnungen, Mustern und festgelegten Abnahmeanforderungen
Der Ablauf des Wachsausschmelzverfahrens ist nicht komplex, aber die Parameter und Behandlungsmethoden können für jedes Produkt unterschiedlich sein. Eine stabile Serienproduktion hängt von der Bestätigung der Ausgangsdaten, der Validierung durch Testfertigung und der Prozessprüfung ab, ebenso davon, dass die Bediener die Prozesse rechtzeitig an die Produktstruktur anpassen. Dieser Artikel beschreibt die Hauptprozesse. Konkrete Temperaturen, Zeiten, Materialmischungsverhältnisse und Abnahmeanforderungen sollten auf dem tatsächlichen Produkt und den validierten Werkstattparametern basieren.