








In der Brillenbranche sind die Formen, Verzierungen, Muster und Designs von Brillenbügeln äußerst vielfältig, und auch die Herstellungsverfahren unterscheiden sich von Hersteller zu Hersteller. Dieser Artikel befasst sich mit einem dieser Verfahren und legt den Schwerpunkt auf dessen Herstellungsprozess und die dabei verwendeten Werkzeuge.
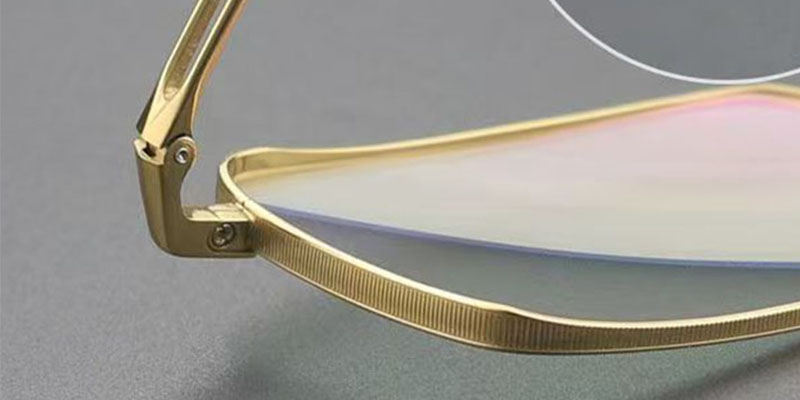
Die Gesamtform eines Brillenbügels kann gerade oder gebogen sein; in diesem Artikel geht es um eine Art, deren Enden verdrillt sind. Der in Abbildung 1 gezeigte Brillenbügel ist 4,5 Umdrehungen verdrillt und bildet dabei 9 Knoten (auch an den beiden Enden befinden sich Knoten, die auf dem Foto jedoch nicht deutlich zu erkennen sind). Die Anzahl der Knoten wird wie folgt berechnet: endgültige sichtbare Knotenzahl = Anzahl der Umdrehungen × 2. Das Prinzip ist ungefähr folgendes: Eine Umdrehung entspricht 360°, und alle 180° entsteht ein Knoten; 180° entspricht dem Wenden eines Stifts um eine Seite, 360° dem Wenden um zwei Seiten. Daher entsprechen 4,5 Umdrehungen 9 Knoten.

Abbildung 1 Brillenbügel mit 4,5 Umdrehungen
Früher wurden manuelle Vorrichtungen verwendet, bei denen der Griff von Hand gedreht werden musste, was relativ mühsam war, wie in Abbildung 2 gezeigt. Menschliche Kraft ist irgendwann erschöpft, die Kosten steigen entsprechend, und die Effizienz leidet stark unter der Ermüdung der Mitarbeiter: Bei geringen Stückzahlen ist das noch in Ordnung, doch sobald die Menge groß ist, kann es leicht zu Verzögerungen bei der Lieferzeit kommen.
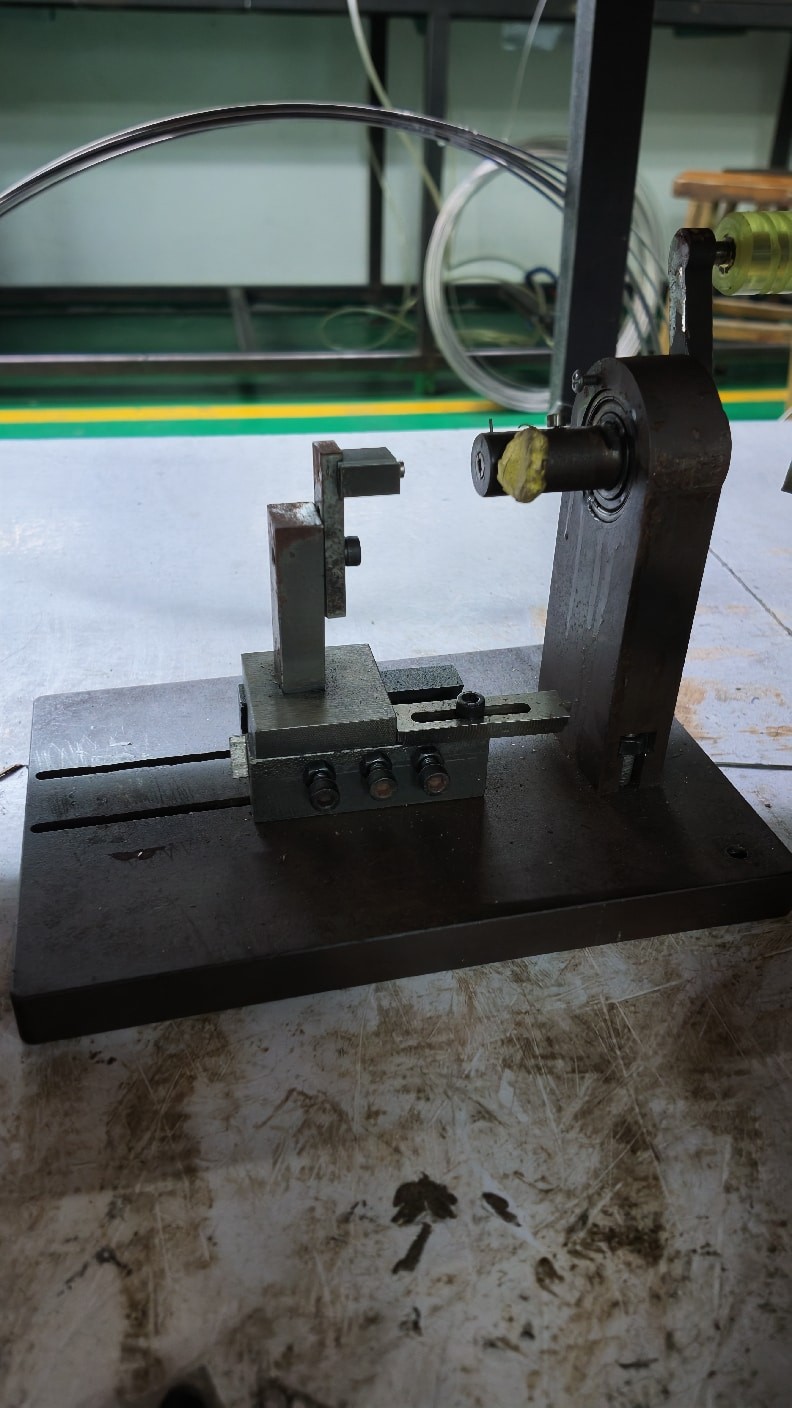
Abbildung 2 Manuelle Verdrillvorrichtung
Aus diesem Grund hat das Technikteam unseres Werks eine optimierte und weiterentwickelte Version hergestellt (die manuelle Vorrichtung wurde ebenfalls von diesem Technikteam hergestellt). Der Kern besteht darin, einen Elektromotor und einen Steuerchip für eine präzise Steuerung einzusetzen, wodurch neben der Einsparung von Arbeitskraft die Effizienz erheblich gesteigert wird, wie in Abbildung 3 gezeigt.
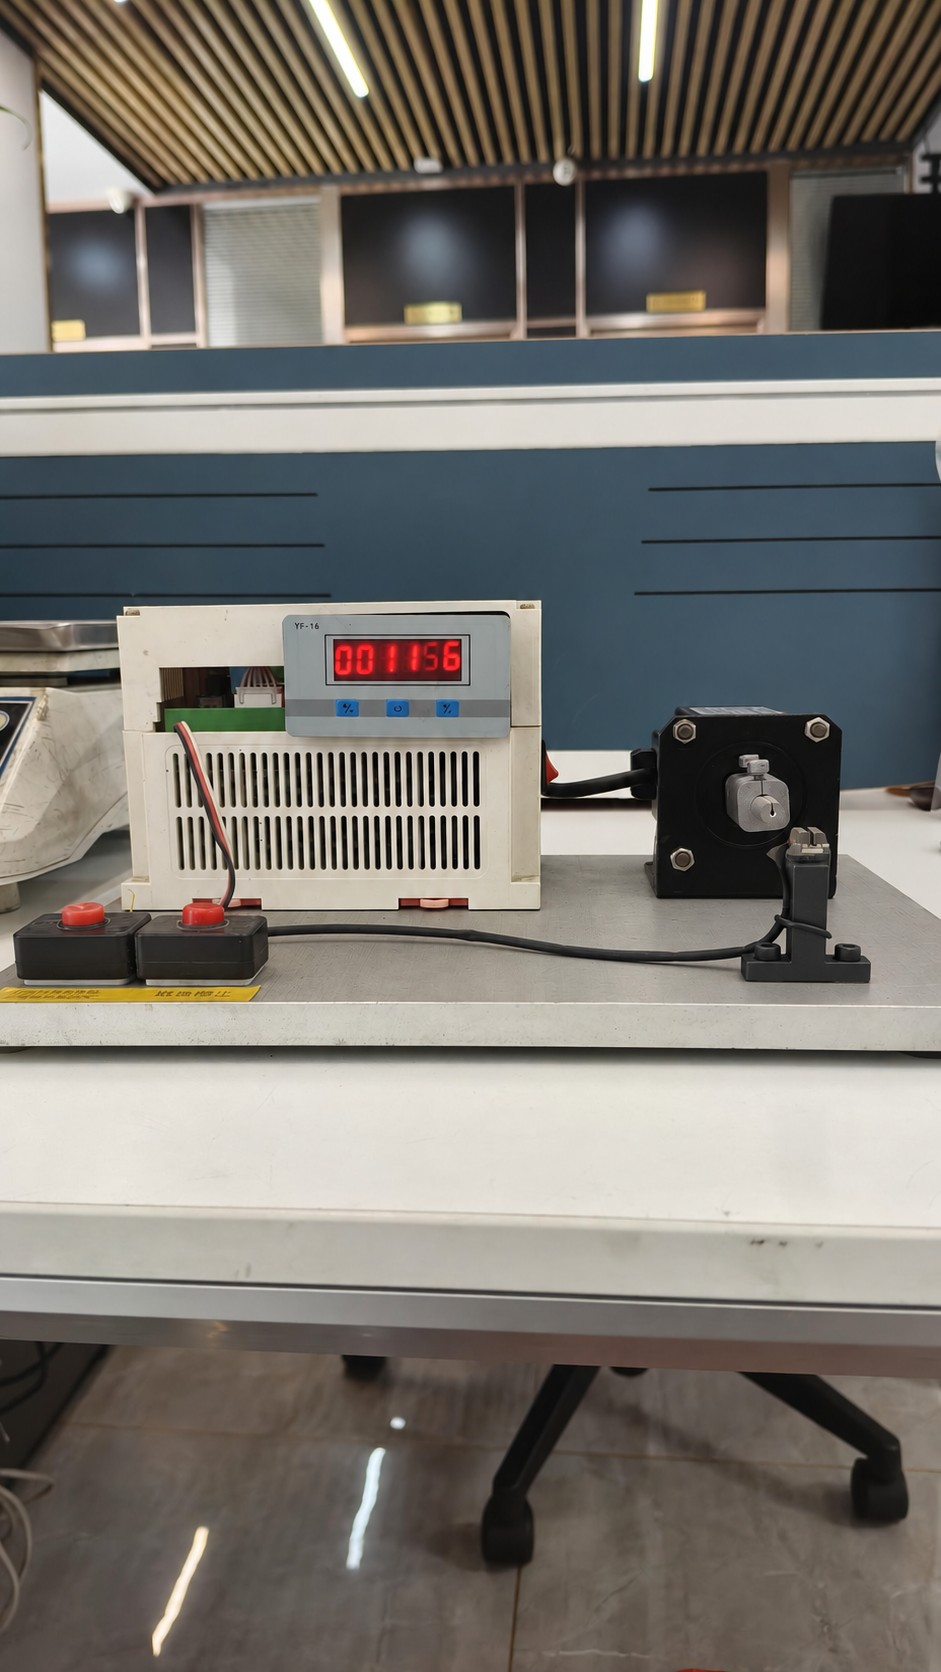
Abbildung 3 Elektrische Verdrillvorrichtung
Die Maschine verfügt über zwei Startmodi: manueller Start sowie automatischer Start mithilfe eines Druckknopfs, der das Einlegen des Werkstücks erkennt. Nachdem Kraft, Umdrehungszahl und Drehzahl eingestellt wurden, sind Tests mit Mustern und eine Justierung der Maschine erforderlich, damit der spätere Einsatz stabil bleibt.
Vom manuellen zum elektrischen Betrieb: Jede Verbesserung des Werkzeugs entsteht aus ständigem Ausprobieren und wiederholtem Nachdenken. So ist es auch in der Fabrik: Wenn Probleme auftreten, sammelt man Ideen, nutzt die Vertrautheit mit der Branche und die Erfahrung, um den Durchbruch von 0 auf 1 zu schaffen – nur so kann man sich nachhaltig weiterentwickeln.