








При обработке металлических очковых деталей формование на гидравлическом прессе вызывает пластическую деформацию материала, а его твёрдость также может измениться. На примере одного изделия из медно-никелевого сплава сравниваются записи твёрдости до первого прессования, после него и после повторного прессования с обрезкой кромки. Испытательное усилие составляло 500 гс; после 5 измерений вычисляли среднее значение. Тип прибора, положения точек измерения на каждом этапе и исходные показания ещё необходимо проверить.
До первого прессования средняя измеренная твёрдость цилиндрического медно-никелевого материала после волочения составляла 141,39 HV (рисунок 1). Это значение попадает в принятый в статье диапазон полутвёрдого состояния 1/2H (130–160 HV). Рисунок 1 показывает только внешний вид материала; значения твёрдости до волочения в эту запись не включены. Указанный диапазон также необходимо подтвердить по конкретной марке материала и стандарту изделия.

Рисунок 1 Внешний вид цилиндрического медно-никелевого материала
После первого прессования средняя твёрдость детали составляла 215,56 HV, то есть на 74,17 HV больше, чем до прессования. Рост твёрдости этой детали согласуется с явлением наклёпа при холодной обработке. Внешний вид после первого прессования показан на рисунке 2.
После повторного прессования с обрезкой кромки средняя твёрдость составляла 215,07 HV, что на 0,49 HV меньше, чем после первого прессования. Средние значения после обеих операций находятся в принятом в статье диапазоне 190–220 HV. Соответствие этого диапазона состоянию SH следует подтвердить по стандарту материала. Из-за отсутствия отдельных показаний по точкам и информации о разбросе измерений только по разнице 0,49 HV нельзя судить о степени влияния второй операции на твёрдость. Внешний вид после второй операции показан на рисунке 3.
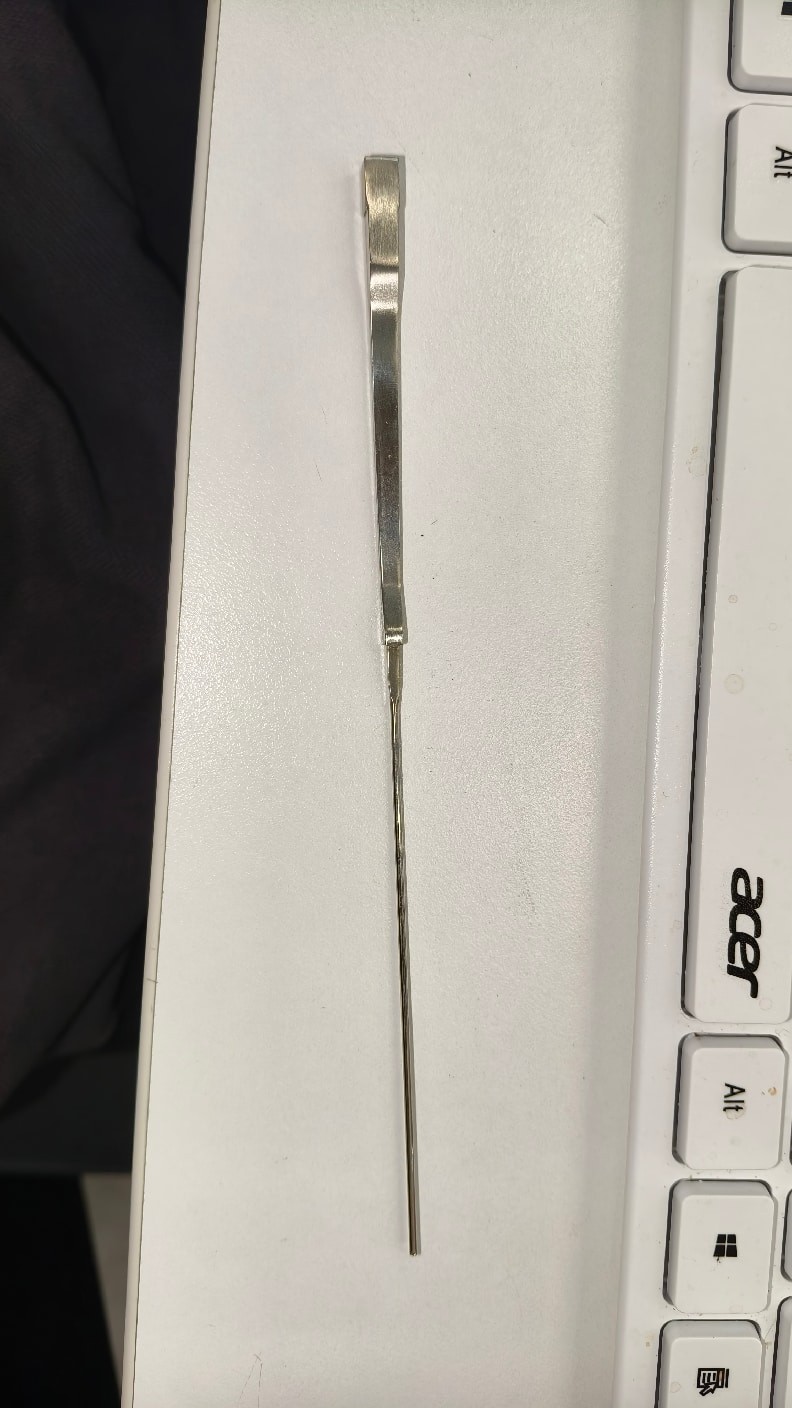
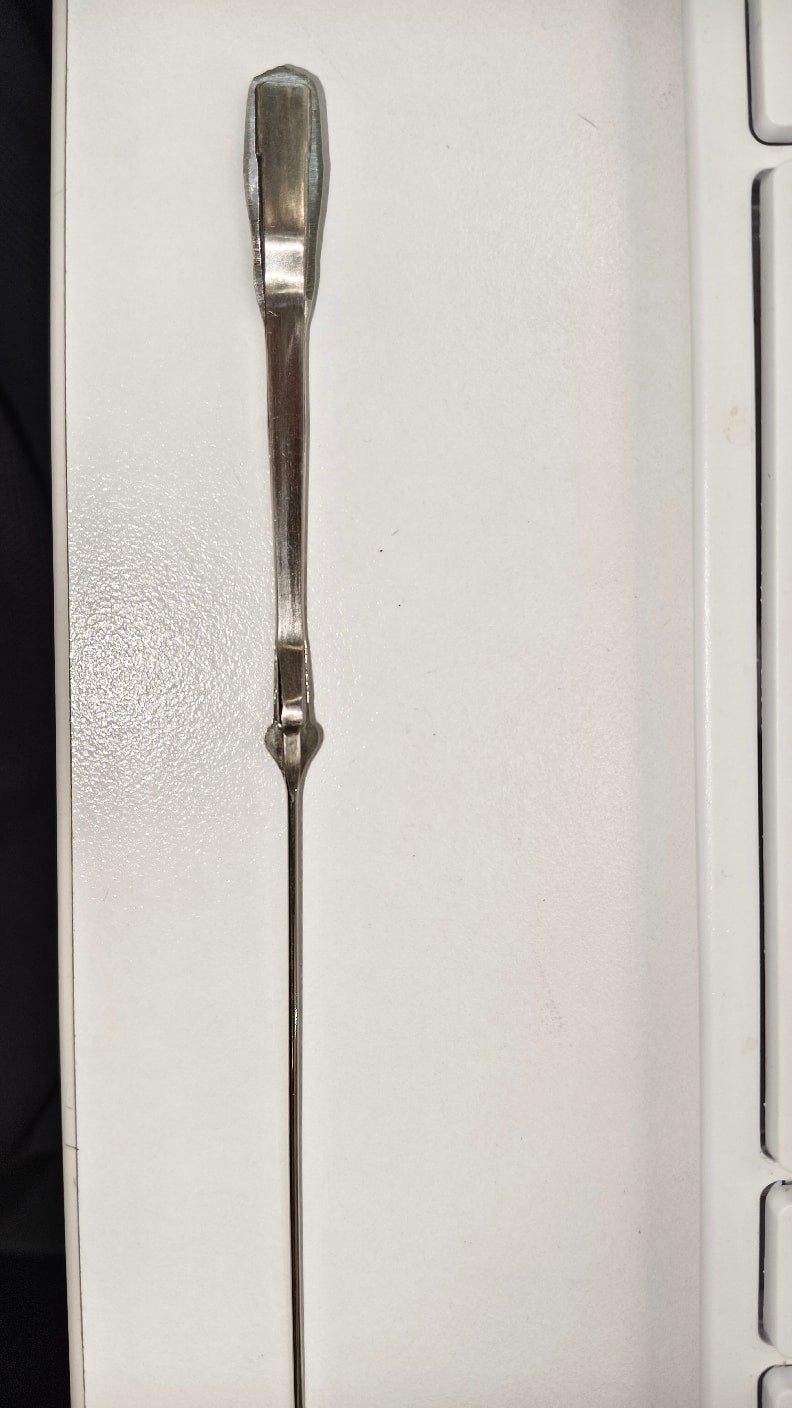
Рисунок 2 (слева) Деталь после первого прессования Рисунок 3 (справа) Внешний вид после второй операции
У этой детали твёрдость после первого прессования была выше исходной, а среднее значение после повторной обрезки кромки близко к значению после первого прессования. Поскольку фактическая степень деформации и данные по точкам не приведены, данная запись не позволяет установить общую зависимость между деформацией и изменением твёрдости. Об испытаниях на микротвёрдость по Виккерсу можно прочитать в статье 004 «Применение испытаний на микротвёрдость по Виккерсу в производстве очков». Фактически использованный в этой работе метод ещё необходимо подтвердить по записи прибора. Если вы хотите узнать подробности или дополнить цеховые данные, свяжитесь с нами. Благодарим за чтение.