








Литьё по выплавляемым моделям подходит для металлических деталей сложной формы, с множеством мелких элементов либо с сочетанием декоративной и конструктивной функций. Сначала из воска изготавливают модели нужной формы, затем объединяют их в восковую «ёлку» и заливают гипсовой суспензией, формируя литейную форму. После прокалки и удаления воска внутри остаётся полость. Её заполняют расплавленным металлом и после охлаждения получают литую заготовку.
В реальном производстве конечное качество зависит не только от заливки. Исходные данные, резиновая оснастка, параметры запрессовки воска и каждая проверка влияют на стабильность партий. Ниже на примере цеховых операций описан полный процесс — от изготовления мастер-модели («семени») до контроля готовых изделий.
Технологический процесс
Полный процесс включает изготовление мастер-модели и сопоставление данных, изготовление резиновой формы, её проверку, запрессовку воска, доработку и контроль восковых моделей, сборку восковой «ёлки», изготовление гипсовой формы, прокалку и удаление воска, плавку и заливку, очистку и разборку, удаление литников, галтовку в барабане, а также контроль готовых изделий и выборочную проверку.
Изготовление мастер-модели и сопоставление данных
После получения чертежей и образцов клиента сначала изготавливают мастер-модель, которая используется для дальнейшего изготовления оснастки. В процессе критические размеры поочерёдно сравнивают с чертежом и образцом клиента, после чего испытательный центр проводит повторную проверку. Если исходные данные отклоняются от требуемых, погрешность переходит в форму, восковые модели и серийные отливки. Чем позже её обнаружат, тем дороже переделка.
Изготовление резиновой формы
Подтверждённую мастер-модель передают специалистам по изготовлению резиновой формы. Качество этой операции тесно связано с опытом исполнителя: положение разъёма, разрезы и способ извлечения влияют на целостность восковых моделей и последующие операции. Цех может распределять специалистов в зависимости от объёма и графика, чтобы ключевая операция не зависела чрезмерно от одного человека.

Рисунок 1 Разъём резиновой формы и извлечение модели
Проверка формы
Готовую форму нельзя сразу запускать в серийное производство. Сначала оператор изготавливает в ней небольшое количество пробных восковых моделей, измеряет критические размеры и сравнивает их с чертежом и мастер-моделью. Только при соответствии пробных результатов требованиям форму используют серийно. Пригодность формы в конечном счёте определяется данными пробного изготовления.
Запрессовка воска
Перед запрессовкой воска параметры оборудования настраивают по конструкции изделия. Необходимые время заполнения, давление и время охлаждения различаются; основанием служат результаты пробного изготовления. Чтобы остывшая восковая модель меньше прилипала к форме, оператор по принятой в цехе технологии наносит на форму тонкий слой разделительного порошка. Извлечённые модели аккуратно раскладывают на лотке и передают на следующую операцию.
Доработка и контроль восковых моделей
После извлечения инспектор проверяет неполное заполнение, деформации, облой и дефекты поверхности. Исправимые недостатки устраняют на месте, неисправимые отдельно фиксируют и направляют на переделку. Одновременно удаляют остатки разделительного порошка с поверхности, чтобы они не повлияли на последующее изготовление формы.
Сборка восковой «ёлки»
Проверенные восковые модели по требованиям закрепляют на восковом стержне, формируя «ёлку». Расположение должно обеспечивать удобство заливки и последующей разборки, а также подсчёта количества. Для плотно расположенных моделей, склонных к электростатическому притяжению, в цехе умеренно повышают влажность воздуха, уменьшая слипание и затруднения при перемещении.
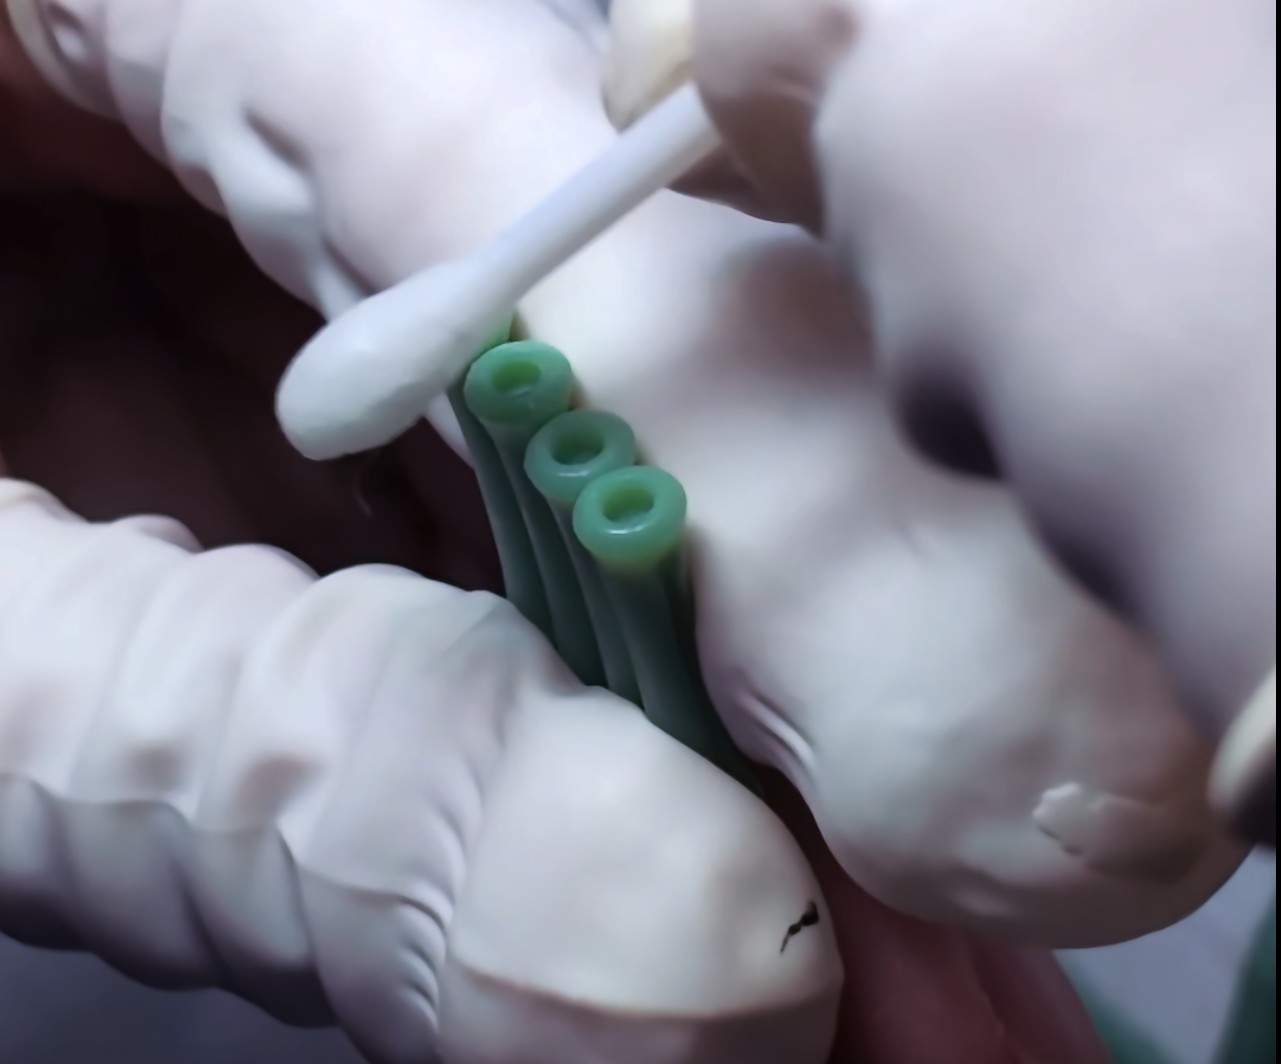
Рисунок 2 Фрагмент размещения и соединения восковых моделей
Изготовление гипсовой формы
После установки восковой «ёлки» в опоку заливают гипсовую суспензию, подготовленную по технологическим требованиям. Только после полного затвердевания и необходимой выдержки гипсовую форму передают на прокалку. Качество заливки влияет на целостность полости, поэтому необходимо избегать пузырьков, локального недолива суспензии и подобных дефектов.
Прокалка и удаление воска
Гипсовую форму прокаливают с поэтапным повышением температуры, удаляя воск и подготавливая её к последующей заливке. Пример из исходной производственной записи: максимальная температура около 750 °C, общая продолжительность примерно 12–13 часов. Фактическую температурную программу и время определяют по материалу гипса, размерам форм, загрузке печи и требованиям к изделию; один режим нельзя применять ко всем изделиям.
Плавка и заливка
Перед заливкой количество материала рассчитывают по числу изделий в заказе, массе одной детали и технологическим потерям, а состав шихты подготавливают по требованиям к изделию. После прокалки форму и заливку согласуют по принятой в цехе технологии, вводя расплавленный медный сплав в гипсовую форму. Температуры плавки и формы, а также способ заливки задают с учётом конкретного сплава, оборудования и конструкции изделия.
Очистка и разборка
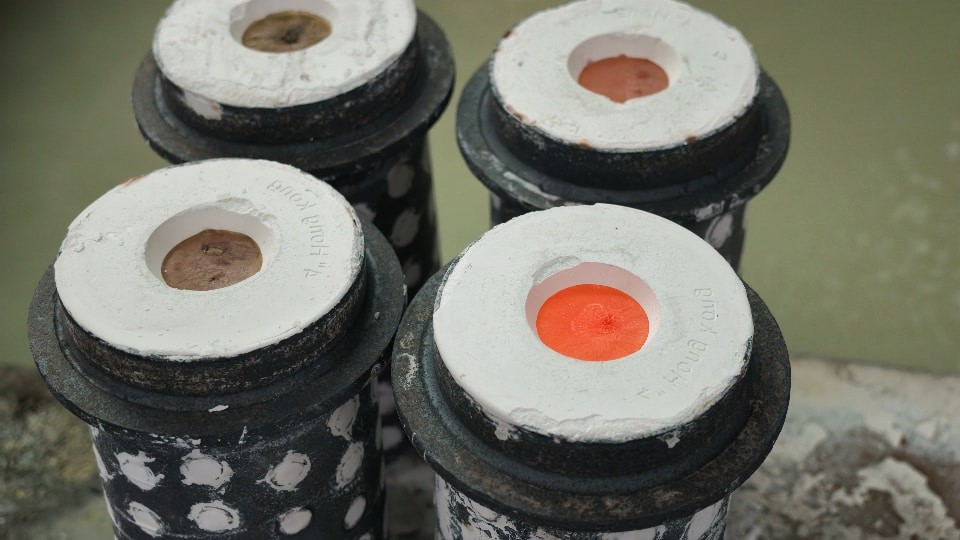
После заливки и охлаждения до состояния, подходящего для обработки, удаляют гипс и разбирают металлический блок отливок, соответствующий восковой «ёлке», получая заготовки. Они ещё соединены с литниковой системой, а на поверхности могут оставаться следы гипса, которые удаляют на последующих операциях.
Удаление литников
Литниковые каналы и литники на заготовках удаляют полуавтоматической фрезерной обрезкой с участием оператора либо полностью автоматической обрезкой. Для небольших партий или сложных конструкций обычно удобнее полуавтоматическая обработка, позволяющая гибко вносить настройки. При больших партиях одного исполнения и стабильном закреплении можно рассматривать автоматическое оборудование. Выбор также зависит от темпа работы, сложности закрепления, возможностей оборудования и расчёта затрат.
Галтовка в барабане
После удаления литников галтовку в барабане выбирают по состоянию поверхности и требованиям клиента. Размеры деталей, материал и требуемый вид поверхности определяют материал и зернистость галтовочного наполнителя, а также продолжительность процесса. Неверные параметры могут привести к недостаточной обработке, потере острых граней или изменению размеров.
Рисунок 3 Движение галтовочного наполнителя внутри барабана
Контроль готовых изделий и выборочная проверка
После галтовки сначала проверяют внешний вид и размеры, уделяя особое внимание царапинам, облоям, различию оттенков и критическим размерам, и сравнивают изделие с чертежом и подтверждённым образцом. Затем проводят выборочный контроль по согласованному плану AQL, при необходимости направляя изделия на повторную проверку в испытательный центр. Контроль на всех этапах снижает риск выхода несоответствующей продукции, но результаты выборки всё равно следует оценивать с учётом требований к изделию, категории дефектов и состояния партии.
Ключевые точки контроля
Этап
Возможные проблемы
Метод контроля
Изготовление мастер-модели
Отклонения исходных данных
Поэлементное измерение по чертежу и образцу клиента, повторная проверка испытательным центром
Резиновая форма
Нестабильность размеров формы или извлечения модели
Пробное изготовление и измерение восковых моделей; серийное использование только после успешной проверки
Запрессовка воска
Неполное заполнение, деформации или прилипание к форме
Подбор времени, давления и охлаждения по изделию; тонкий слой разделительного порошка по цеховой технологии
Контроль восковых моделей
Переход дефектов на последующие операции
Поштучная проверка и доработка; запись неисправимых дефектов и переделка
Сборка восковой «ёлки»
Электростатическое притяжение или неправильное размещение
Регулирование расстояний, при необходимости — влажности воздуха
Изготовление гипсовой формы
Пузырьки, недолив суспензии или неполная полость
Контроль состояния гипсовой суспензии, процесса заливки и времени затвердевания
Удаление литников и галтовка
Остатки литников, повреждение поверхности или изменение размеров
Выбор оборудования по конструкции и объёму партии, согласование галтовочного наполнителя и времени
Контроль готовых изделий
Несоответствие внешнего вида или размеров требованиям
Сочетание сплошного и выборочного контроля по чертежам, образцам и установленным требованиям приёмки
Процесс литья по выплавляемым моделям несложен, но параметры и методы обработки могут различаться для каждого изделия. Стабильное серийное производство опирается на подтверждение исходных данных, пробное изготовление и производственный контроль, а также на своевременную корректировку технологии исполнителями с учётом конструкции. Здесь описаны основные этапы; конкретные температуры, время, состав материалов и требования приёмки следует определять по реальному изделию и проверенным цеховым параметрам.