








在眼镜金属件加工中,油压成形会使材料产生塑性变形,硬度也可能随之变化。本文以一件白铜产品为例,比较首次油压前、首次油压后及再次压制去边后的硬度记录。本次测试试验力为500 gf,测量5次后取平均值;仪器类型、各阶段测点位置和原始读数仍需核对。
首次油压前,对经过拉线的圆柱状白铜材料测得的平均硬度为HV141.39(图1)。该值落在文中采用的半硬1/2H(HV130~160)范围内。图1仅展示材料外观,拉线前的硬度数值没有列入本次记录;上述范围也需依据具体材料牌号和产品标准确认。

图1 圆柱状白铜材料外观
首次油压后,加工件的平均硬度为HV215.56,较油压前提高74.17 HV。本件的硬度上升与冷加工硬化现象一致。首次油压后的加工件外观见图2。
再次压制去边后,平均硬度为HV215.07,较首次油压后降低0.49 HV。两次加工后的平均值均处于文中采用的190~220 HV范围内;该范围与SH等级的对应关系需结合材料标准确认。由于缺少各测点读数及测量波动信息,不能仅凭0.49 HV的差值判断第二次加工对硬度的影响程度。二次加工件外观见图3。
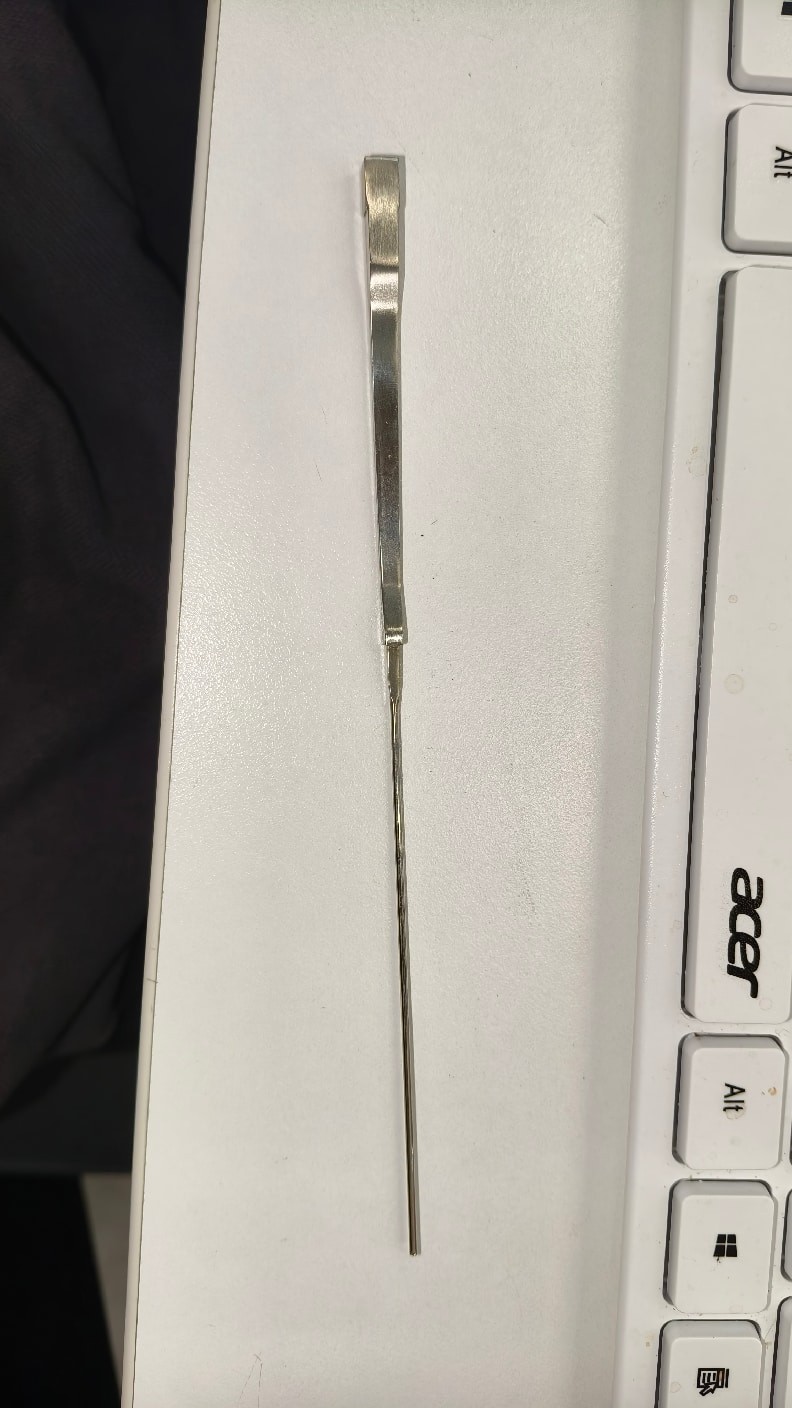
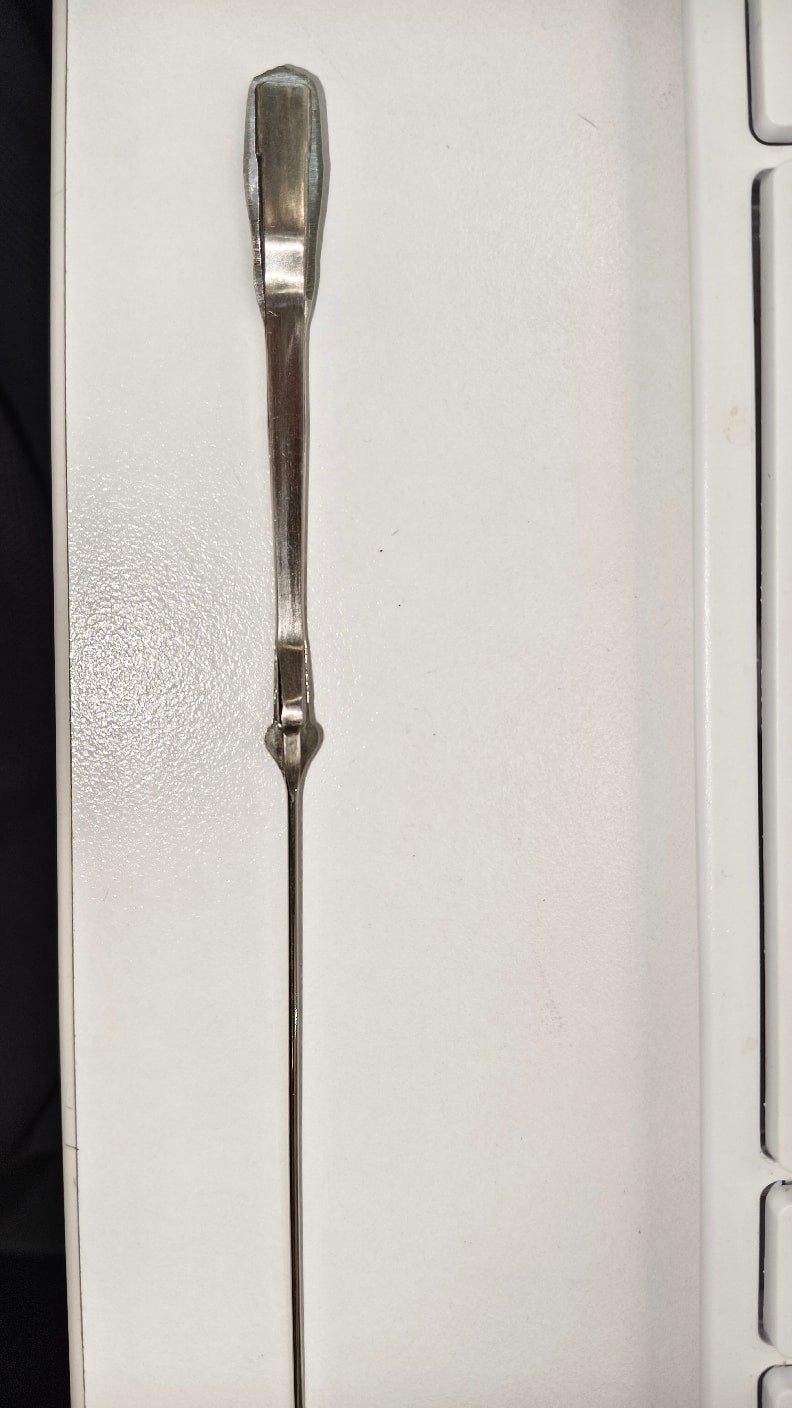
图2(左)首次油压后加工件 图3(右)二次加工件外观
本件在首次油压后的硬度高于油压前,再次去边后的平均值与首次油压后的数值接近。由于没有列出实际变形量和测点数据,本次记录不能推出变形量与硬度变化的普遍关系。有关显微维氏硬度测试,可参考004文章《显微维氏硬度测试在眼镜制造中的应用》;本文实际采用的测试方法仍需以仪器记录确认。如需了解详情或补充现场数据,欢迎联系我们。感谢阅读。