


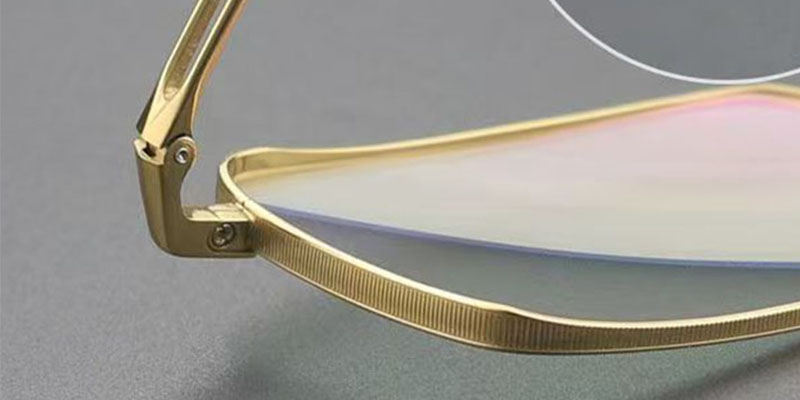






一、测试背景与目的
铰链是眼镜上使用频率较高的活动部件之一。若假定每天完成 5 组佩戴与摘下(每组含摘下、戴上各 1 次,共 2 次动作),则铰链每天约动作 10 次,一年约 3650 次,其磨损与耐久性不能忽略。本次测试针对弹弓铰链,在累计加载到 5000、10000、15000、20000 次时分别检查,观察是否出现断裂、回弹失效、螺丝松动或卡位等问题,其中 15000 次和 20000 次是本次的重点观察点。
二、测试设备与装夹
测试在 LT-480 铰链测试仪上进行。设备界面显示的“前/后”角度设置值为 85.0° 和 15.0°,计次设置值按阶段调整(角度基准以设备说明为准)。测试样品为弹弓铰链,装夹状态见图2。

图1 LT-480 铰链测试仪界面:首段计次设置为 5000 次,计数为 0 次
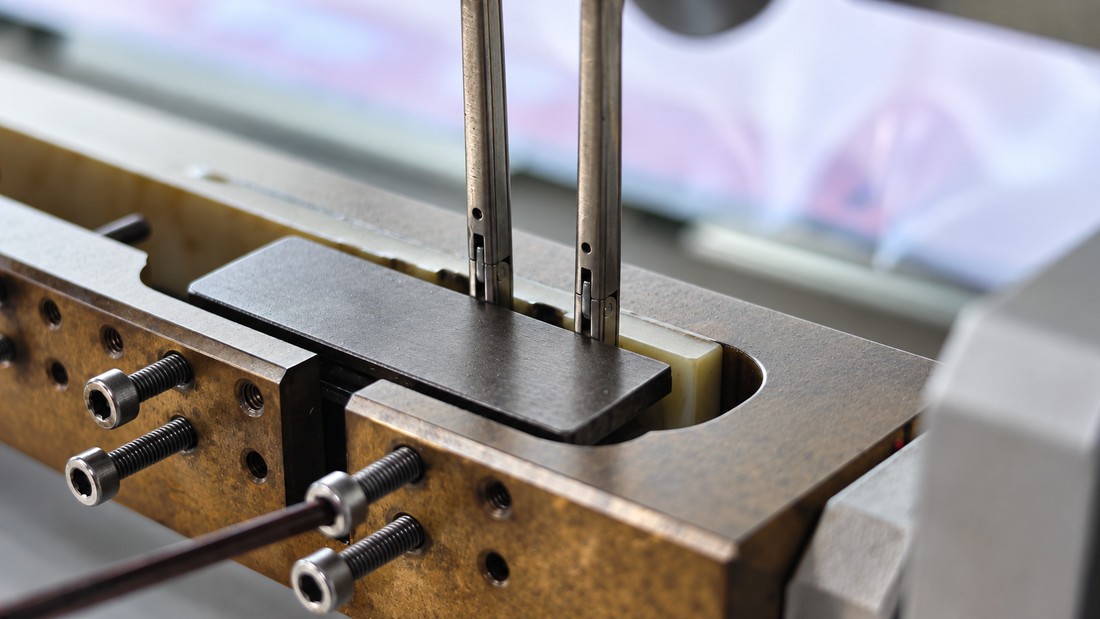
图2 铰链在测试夹具上的装夹状态
三、分阶段测试与观察
累计 5000 次。装夹并设定数值后启动设备。运行结束后观察,铰链外观未见断裂、螺丝错位等问题;随后在铰链处滴加润滑油,继续下一阶段。
累计 10000 次。过程与上一阶段基本相同,区别是铰链周围出现了黑色油污(事后可以擦除),其来源本次未作进一步确认。取下后用放大镜观察,未发现断裂、螺丝错位或回弹失效等问题,重新装夹后继续测试。
累计 15000 次。设备界面的设置值与计数均显示 15000 次(图3)。
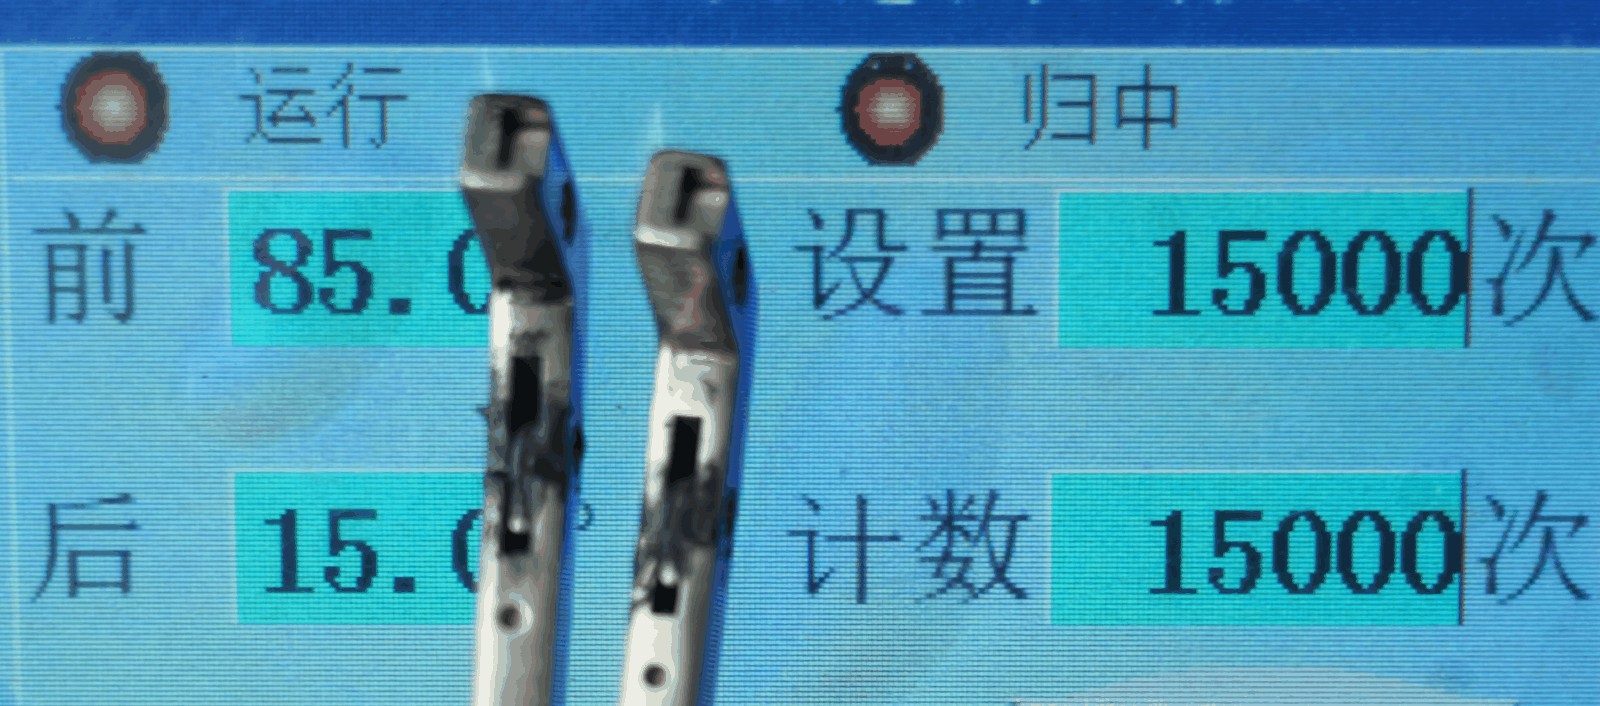
图3 累计 15000 次时的设备界面:设置值与计数均为 15000 次
此时检查,铰链仍能回弹,但按当时的观察记录,回位后的角度已经发生变化。由于没有可核对的角度实测值与允许限值,本文只把这一现象作为观察记录,不作超差判定。
累计 20000 次。回弹仍然存在,也没有出现铰链松垮的情况;与 15000 次时相比,观察记录到的回位角度变化进一步增大。
四、外观与角度检查
截至累计 20000 次,铰链外表面未见明显爆裂、擦破或磕碰。外观检查见图4,该照片未标注拍摄阶段。图5 是在测试现场用量角器刻度盘检查回位角度的记录。
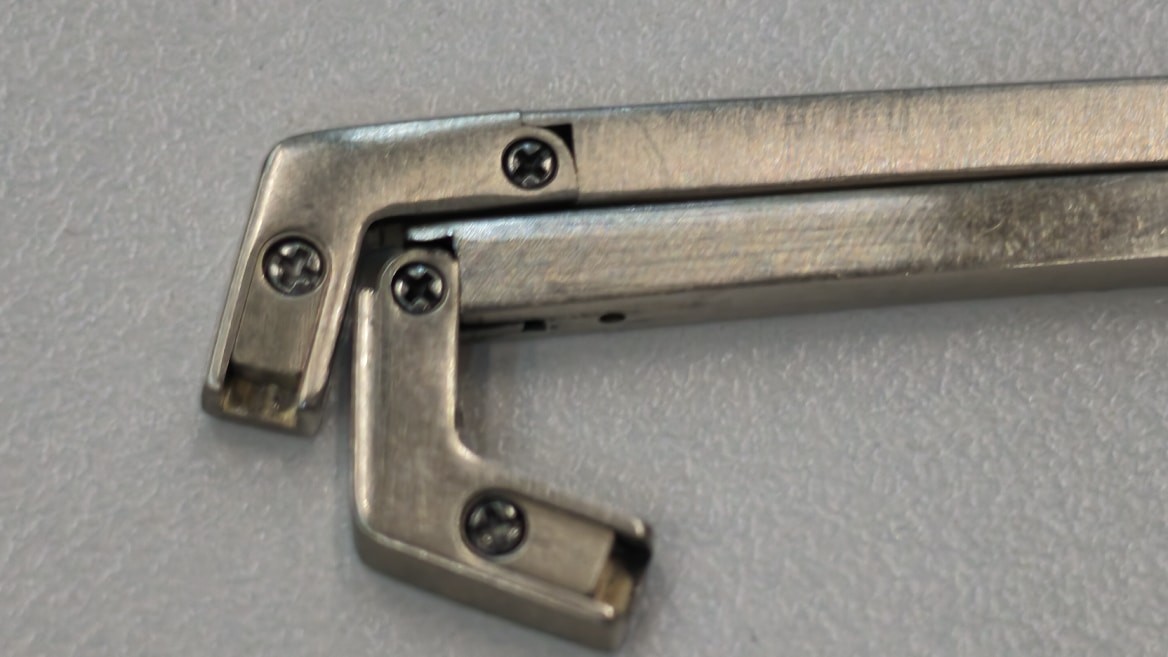
图4 铰链外观检查记录(照片未标注拍摄阶段)
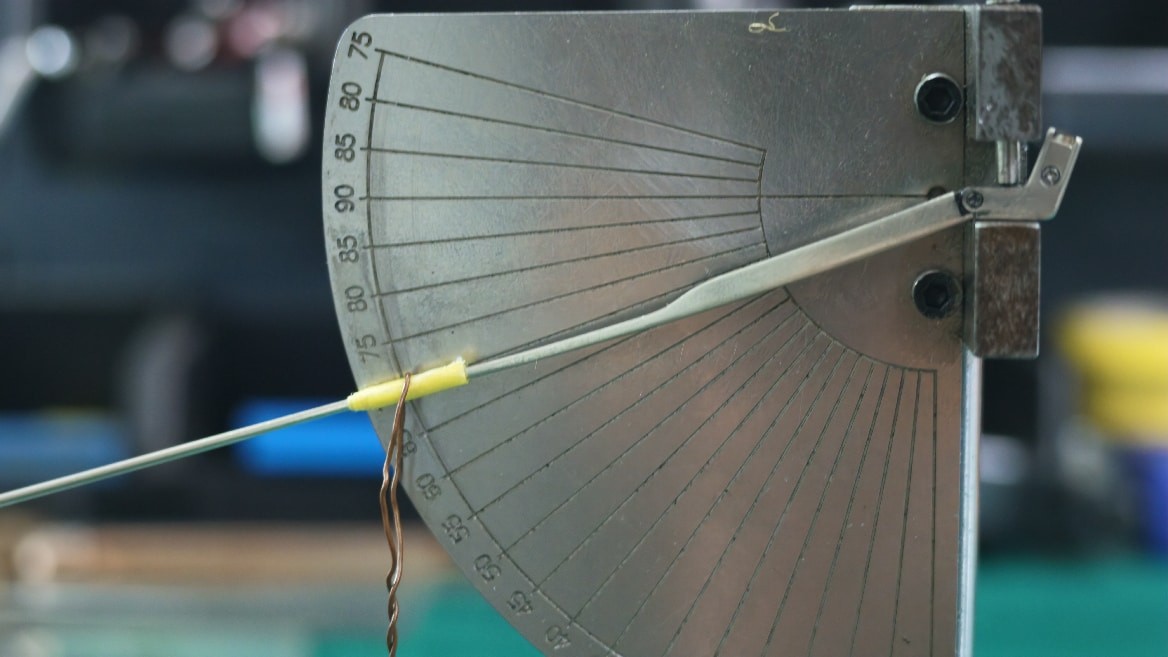
图5 测试现场用量角器刻度盘检查回位角度
五、次数折算
在按前述假定(每天 5 组佩戴与摘下、每组 2 次动作,每年按 365 天计)折算时,铰链每天约动作 10 次,一年约 3650 次。据此折算,累计 15000 次约合 4.11 年,20000 次约合 5.48 年(15000÷3650≈4.11,20000÷3650≈5.48)。需要说明的是,这只是假定动作次数与设备计次循环口径一致时的次数折算,不等于铰链的实际使用寿命:实际使用中的开合角度、用力大小和使用环境都与试验条件不同,而且原稿没有定义佩戴、摘下动作与设备一个计次循环是否属于同一口径。
六、结论与适用范围
本次测试中,铰链在累计加载到 20000 次后仍能回弹,外观未见明显破裂或擦破;但回位角度随加载次数增加而发生变化,这一点在 15000 次时已经出现,到 20000 次时进一步增大。
是否属于止位功能失效、夹持力下降或佩戴下滑,需要角度实测值、允许限值以及实际佩戴验证作为依据。