






精密制造,连接每一个细节

从眼镜配件到精密零部件,为全球客户提供开发、打样与批量制造支持。

12大产品类别OEM按图按样定制QC过程质量管理

始于 2005 | 全链制造与内部检测

成为您可靠的合作伙伴

精研达科技有限公司是全球眼镜行业领先的垂直整合制造商。公司总部位于深圳龙岗——中国中高端眼镜制造的核心区域。我们坚信,产品品质与准时交付是业务的基石,公司的所有运营与发展都围绕这些核心要务展开。 从 2005 年至今,公司持续投入超过 3000 万元资金,逐渐深耕到各类型眼镜配件的各个环节。

我们的生产能力

经过20多年的持续投入与发展,我们建成了完整的眼镜产业链,产品范围包括:

冲压件、铸件、蚀刻件、注塑件、铰链、锁圈、圈丝。凭借核心零部件自给自足、不依赖外部供应商的全链制造体系,我们为所有合作伙伴保证稳定的品质、可控的交期和成本优势。

JYD Workshop1/1

产品与服务

看见真实的制造现场

技术资源

显微维氏硬度测试在眼镜制造中的应用

通过微小压痕评价材料与表面处理硬度,为选材、工艺验证和品质判断提供数据。

二维影像测量仪与数字式投影仪在眼镜行业的互补

前两篇分别介绍了二维影像测量仪和数字式投影仪,包括它们的基本功能、原理,在眼镜行业的实际用法,以及各自的优势。人无完人,月有阴晴圆缺,测量仪器也是一样,需要取长补短,才能为眼镜的品质保驾护航。

二维影像测量仪在眼镜生产中的广泛应用

上一篇介绍了数字式投影仪。当需要更精准的测量数据时,就要用到二维影像测量仪。

数字式测量投影仪在眼镜生产中的应用

眼镜零件尺寸小、外形各异,过去多靠放大镜和量具判断。数字式测量投影仪把零件轮廓放大投射到屏幕上,让边缘、形状和位置关系更直观。

弹弓铰链20000次耐久性测试记录

一、测试背景与目的

一种扭麻花的工具

眼镜行业中,镜腿的形状、装饰、花纹和图案五花八门,制作工艺也是各有各的做法。本文针对其中一种工艺展开,重点介绍它的制作过程和所用工具。

眼镜金属件失蜡铸造工艺流程

失蜡铸造适合加工外形复杂、细节较多,或兼具装饰与结构功能的金属零件。生产时,先用蜡制成与目标零件形状一致的蜡件,再将蜡件组合成蜡树,灌注石膏浆形成铸型。经过焙烧脱蜡后,铸型内部留下型腔,随后注入熔融金属,冷却后得到铸件毛坯。

挤压加工对材料硬度的影响与分析

在眼镜金属件加工中,油压成形会使材料产生塑性变形,硬度也可能随之变化。本文以一件白铜产品为例,比较首次油压前、首次油压后及再次压制去边后的硬度记录。本次测试试验力为500 gf,测量5次后取平均值;仪器类型、各阶段测点位置和原始读数仍需核对

联系我们

通过邮件联系我们,或了解我们的地址与联系方式。

ken@jyd-optitech.com
技术资源

一种扭麻花的工具

眼镜行业中,镜腿的形状、装饰、花纹和图案五花八门,制作工艺也是各有各的做法。本文针对其中一种工艺展开,重点介绍它的制作过程和所用工具。

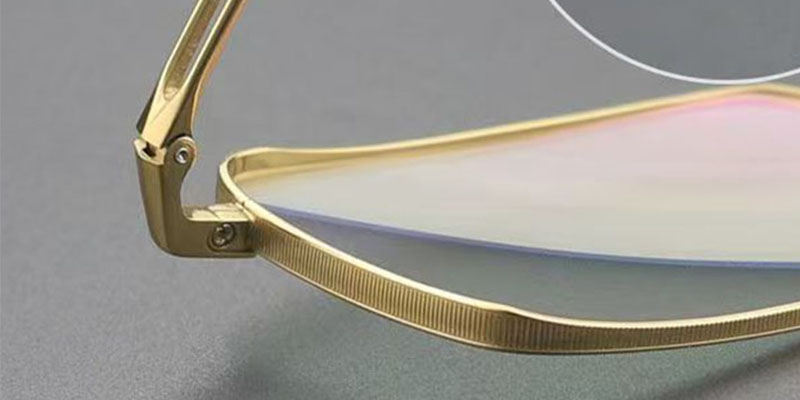
镜腿的整体形状可以是直的,也可以是弯的,本文要讲的是末端被扭曲的一类。图1所示的镜腿拧了4.5圈,形成9个结点(首尾两端也有结点,只是照片上看不清晰)。结点数的计算方式是:最终视觉结点数 = 拧的圈数 × 2。原理大致是:转动一圈是360°,每转动180°就形成一个结点,180°相当于把一支笔翻了个面,360°则是翻了两面;所以拧4.5圈对应9个结点。

文章配图 1
文章配图 1

图1 拧制4.5圈的眼镜腿

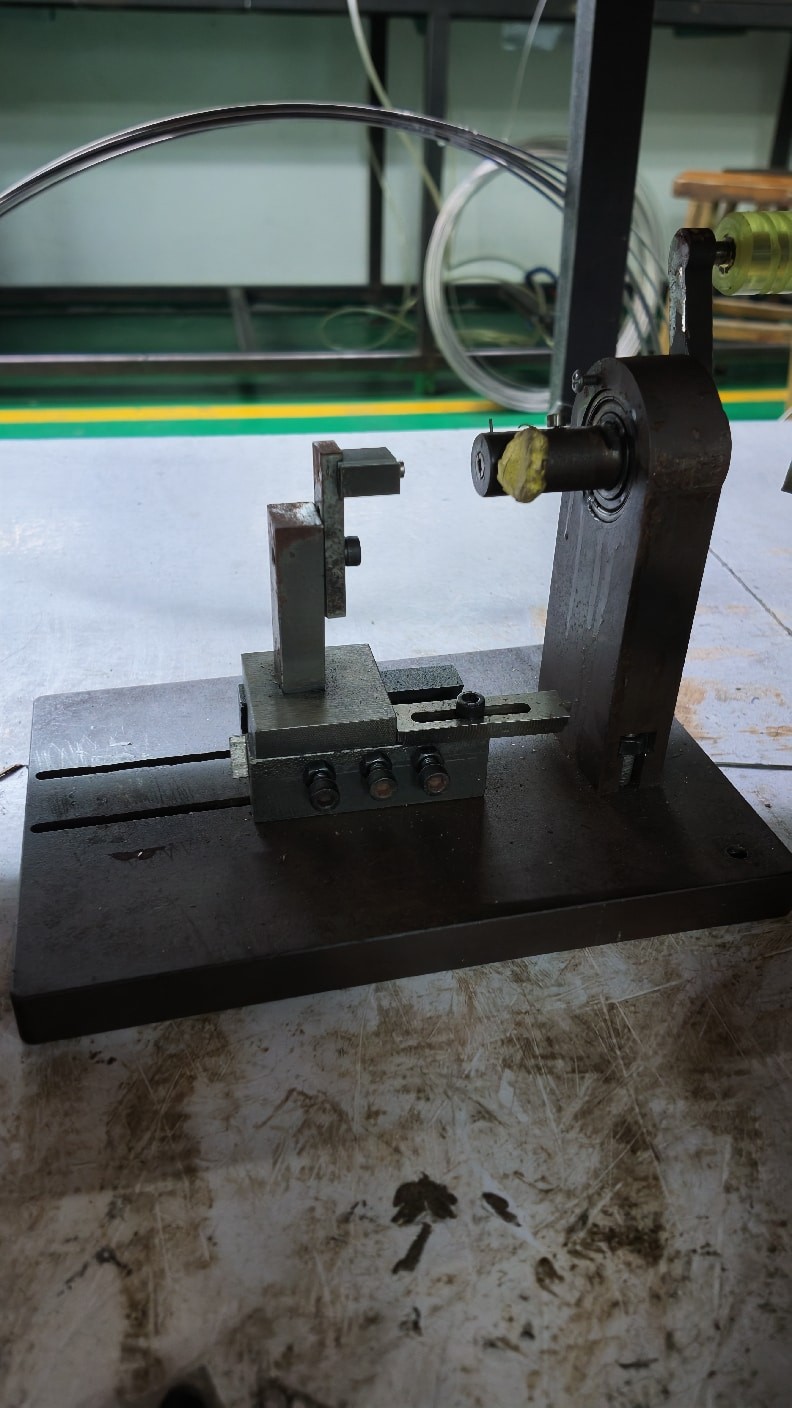
过去采用手动装置,需要人工转动握把,操作比较费力,如图2所示。人力终有尽时,成本会随之增加,效率也会因为人的疲劳而大打折扣:产品量少时还好,一旦量大,就容易耽误交货时间。
文章配图 2
文章配图 2

图2 手动扭制装置

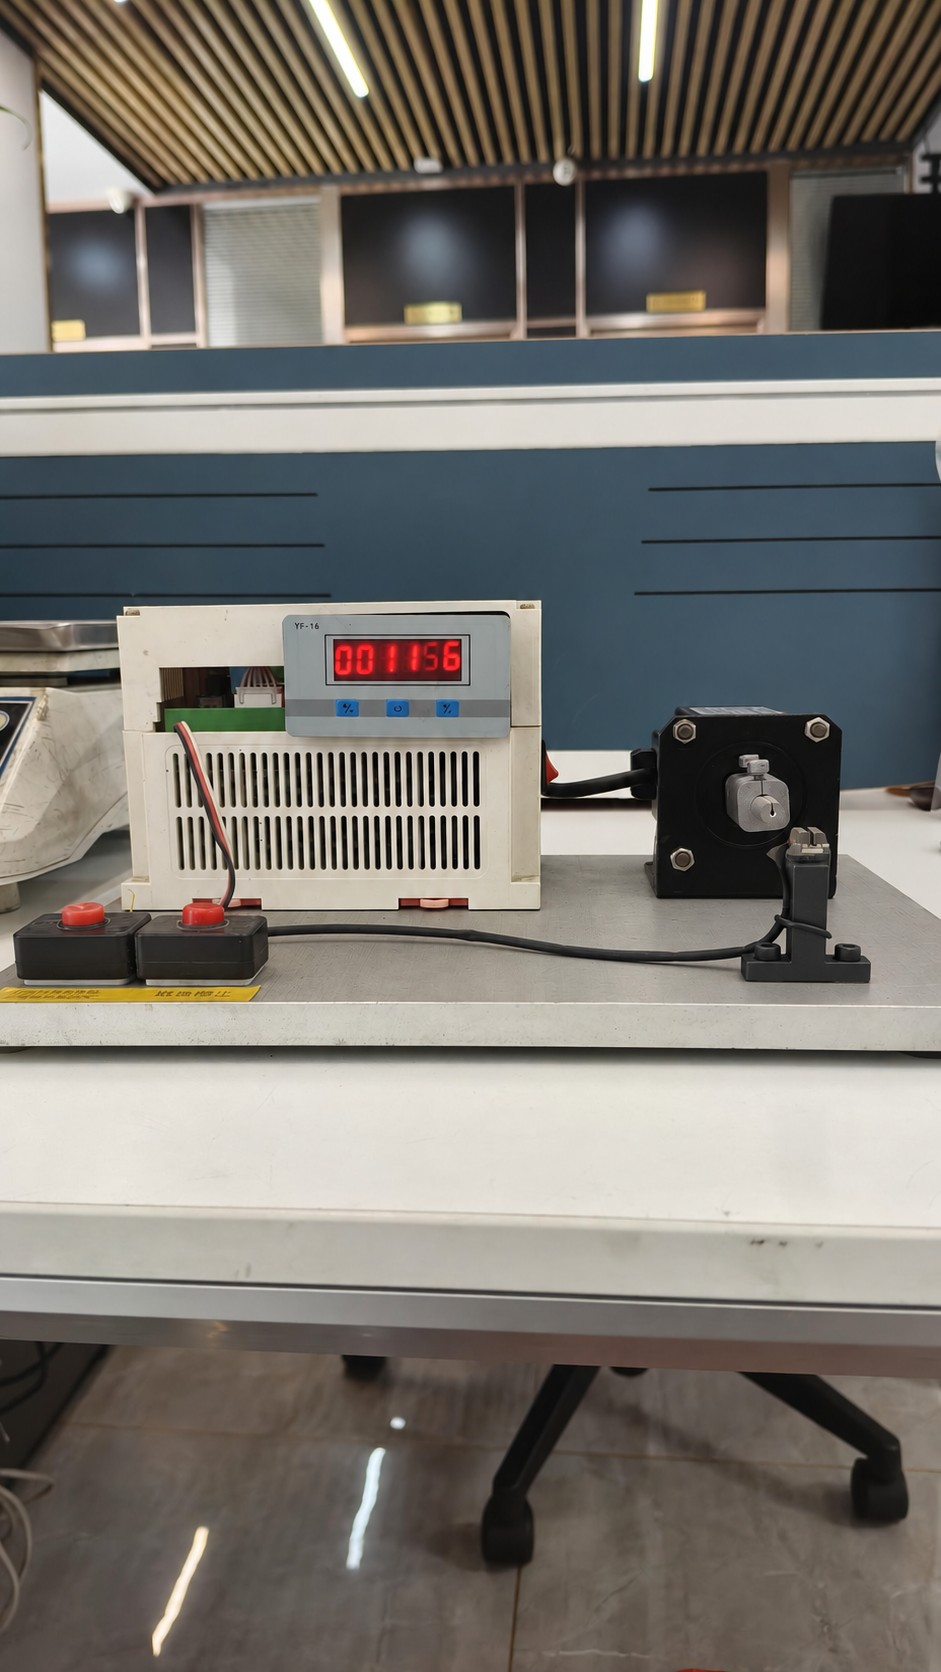
为此,我们厂的技术团队制作了优化迭代的版本(手动装置也是这个技术团队制作的),核心是使用电动马达和控制芯片实现精准控制,在节约人力的基础上大大提高了效率,如图3所示。
文章配图 3
文章配图 3

图3 电动扭制装置

机器设有两种启动模式:手动启动,以及借助压力按钮感应物品放入后的自动启动。在设定好力度、圈数和转速后,需要拿样品测试、调机,后续使用才能保持稳定。

从手动到电动,工具的每一次改进都来自不断试错和反复思考。工厂也是如此,面对问题时集思广益,用上对行业的熟知和经验,完成从0到1的突破,才能持续发展。

联系我们